商机详情 -
曲臂车铅酸改锂电池安装
改造前的准备工作及工具清单改造是一项精细工作,准备工作的充分性直接决定改造的成败与安全底线。备齐齐全的专业施工工具必须准备适用尺寸的扳手套件用于拆卸固定螺栓;数字万用表用于电压及通断测试;高压绝缘胶带用于绝缘处理;还应准备冷缩管、热缩管、质优焊锡丝及大功率电烙铁(防虚焊)或压线钳;带绝缘手柄的螺丝刀、剥线钳、剪刀、防割手套及绝缘胶鞋等。防护装备与应急消防器材防电弧面罩是必备的,在带电操作大电流线路时,极易因短路产生电火花。必须佩戴防割手套,防止搬运电池时不小心被尖锐物划伤,也要避免化学品接触。工作区域要保持良好的通风,现场必须常备干粉灭火器。严禁在密闭空间操作,要有应对突发情况的预案。爬坡的时候锂电压降小,动力输出会更平稳有力。曲臂车铅酸改锂电池安装
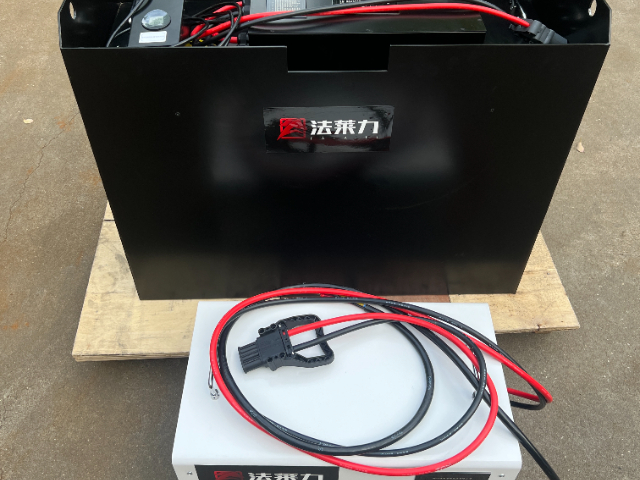
在能量密度上,铅酸电池的能量密度较低,而主流磷酸铁锂电池的能量密度可明显提升,同体积、同重量下,锂电的带电量大幅高于铅酸;在循环寿命上,铅酸电池完整的充放电循环周期较短,且过充、过放极易损伤极板,而磷酸铁锂电池的循环寿命可大幅延长,且具备过充、过放、短路多重保护,稳定性更强;在低温性能上,铅酸电池在零下10℃时容量会大幅衰减,而低温磷酸铁锂电池在同等环境下的容量保持率较高,适配北方冬季使用;在充电效率上,铅酸电池常规充电耗时较长,锂电可大幅缩短充电时间,支持快充的型号还能在更短时间内充至80%电量。重庆诺力叉车铅酸改锂电池品牌铅酸改锂电不是插上去就能用,第一步必须保证新锂电池的额定电压和原车完全匹配。
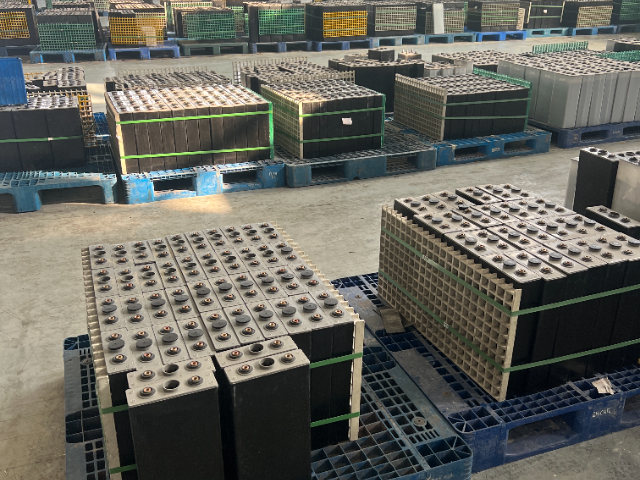
许多老旧车型在设计之初是为容纳沉重的铅酸电池而专门优化的,其内部空间体积较大。替换为锂电池组后,体积骤然缩小,会给原本极小的内部留出多余的空隙。此时,必须测量可用空间的极限尺寸,精细选购具备防水阻燃属性、绝缘等级达标的定制电池包。同时需核实安装位置的物理结构强度,确保坚固并避开高温振动部件。此外,线缆的走向需要重新规划,切忌简单将电池塞入空隙,要防范行驶震动导致的微小位移磨损。电池电压必须与车辆或系统的工作电压严格一致,常见的有48V、60V、72V等系统。充电输出接口必须与锂电池的电压平台匹配,若误用过去的铅酸充电器,极易导致电池过压膨胀损坏。
首先要匹配电压与控制器的适配性,多数电动两轮车、三轮车的铅酸电池标称电压与控制器额定电压匹配,锂电池需要选用同标称电压的型号,若使用同标称电压电池可直接沿用原有控制器,若更换为更高电压电池,必须更换匹配对应电压的控制器,替换控制器需调整过流保护阈值,避免烧损;其次是容量匹配,需结合使用需求确定容量,优先选支持快拆的标准化电池,满足不同场景的容量调整需求;后是放电性能匹配,原有铅酸电机若为有刷电机,建议同步更换适配的无刷电机,进一步降低能耗、提升续航。改完电池之后一定要保留好锂电池的购买凭证和产品合格证,方便后续查验和售后。
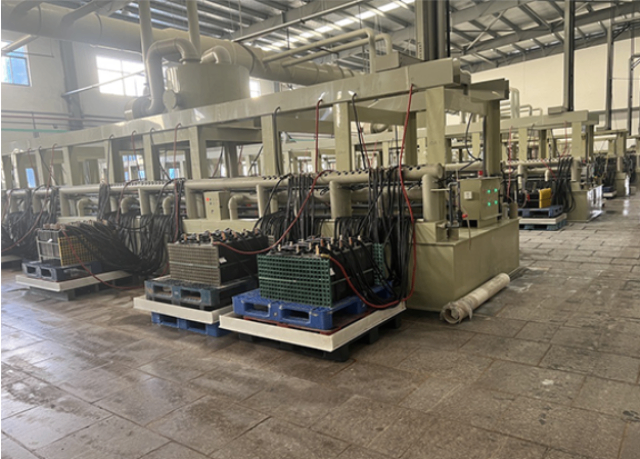
长期运维与全生命周期成本对比,是企业选择铅改锂的考量。铅酸电池循环寿命普遍在 500 至 1000 次,单班使用 2 至 3 年就需要整组更换,日常每周需要补充蒸馏水、每月清理接线柱腐蚀、每季度做均衡充电,人工与耗材成本持续支出;磷酸铁锂电池循环寿命可达 3000 至 4000 次,规范使用可稳定运行 6 至 10 年,基本覆盖叉车整机使用周期,改造后全程免加水、免均衡养护,需季度简单查看箱体外观、线路状态,养护工作量缩减九成以上。能耗层面锂电池充电效率可达 92% 至 96%,铅酸充电效率 70% 至 80%,同等耗电量下锂电充电电费常年节约一成以上。虽然锂电池初期采购与改装投入高于铅酸电池,但叠加电池更换费用、人工维护费用、电费、停机损耗综合计算,3 至 4 年即可收回升级成本,长期运营成本可降低五成以上。铅酸改锂电,一定要检查原车线束是否老化、能不能承受。河南BT叉车铅酸改锂电池安装
铅酸换锂电,叉车空载重载都稳跑。曲臂车铅酸改锂电池安装
整套锂电内置工业级 BMS,支持单体电压均衡、充放电保护、温度预警,可选配远程监控模块,后台记录充放电数据、故障记录。电池舱内配套温度感应装置,高温工况自动触发降功率保护;高安全要求厂区可加装气溶胶灭火模块,应对极端故障场景。改装完成后开展静态绝缘测试、空载满载动态测试、高低温启停测试,全部指标达标出具验收报告方可投产。施工前将叉车停放于平整干燥场地,按下急停开关、关闭总电源,先断开负极再拆除正极线缆;取出铅酸电池时做好电解液防护,清理舱内酸蚀锈迹并喷涂防锈涂层;锂电吊装使用配套吊环,禁止提拉线束搬运。施工全程使用绝缘工具,避免金属件触碰正负极造成短路,完工后复测绝缘电阻,标准不低于 500Ω/V。曲臂车铅酸改锂电池安装