商机详情 -
江苏金属探除器工厂直销
安普科技的产品不*覆盖纺织行业,还扩展至粮食加工、木材加工、食品加工等领域。例如,AMP-1000v14型金属探除器在粮食加工中可检测输送管道中的金属杂质,避免损坏磨粉设备;在木材加工中,火花探除器可拦截因机械摩擦产生的火星,防止木屑燃烧。这种跨行业适用性,使企业在多元化生产布局时无需重复采购设备,例如某综合性加工企业通过统一部署安普设备,实现了不同产线的标准化安全管理。针对高温生产环境,安普火花探除器内置恒温系统,可在-10℃至60℃的管道环境中持续稳定运行。其光学镜头配备自动擦拭装置,每小时进行一次微纤维清洁,避免粉尘附着影响探测精度。在化纤车间的应用中,设备通过氮气灭火模块避免原料受潮,同时支持高温环境下的连续作业,例如某化纤厂在80℃的纺丝车间安装后,未发生因高温导致的设备故障。 云平台自动生成运维报表,省掉人工巡检,集团年省 20 万,详情咨询李经理。江苏金属探除器工厂直销
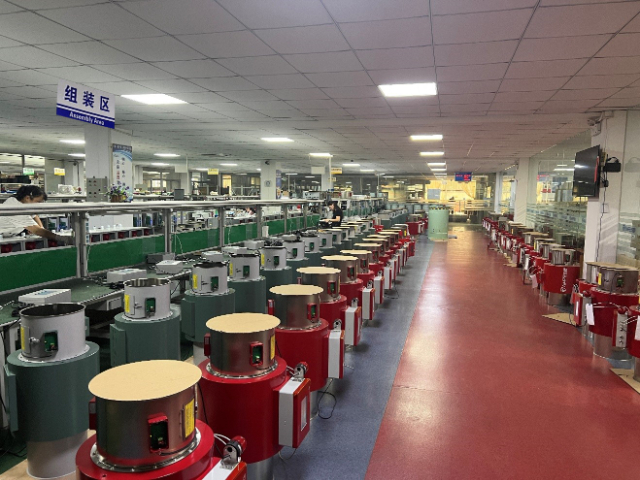
董事长韩春阳作为行业开拓者,深耕红外防火技术研究三十余年,主导研发的首代红外防火报警器成为国内较早应用于纺织行业的产品,被棉纺行业认可采用。其提出的“防患优于扑救”理念,推动行业从被动灭火向主动防火转型。技术总监沈伟带领团队攻克“多光谱火花识别”技术瓶颈,相关技术获2024年江苏省技术奖。公司实行“扁平化管理+项目制运作”模式,重大决策由技术技术委会、市场委会和运营委会联合审议,确保研发方向与市场需求精细对接。2024年,管理团队提出“智能化+全球化”双轮驱动战略,计划三年内将智能产品占比提升至80%,海外营收占比突破40%。 徐州纺织探除器厂家供应支持与 MES 系统无缝对接,实时同步生产数据,某厂次品率再降 1.2%,详情咨询李经理。
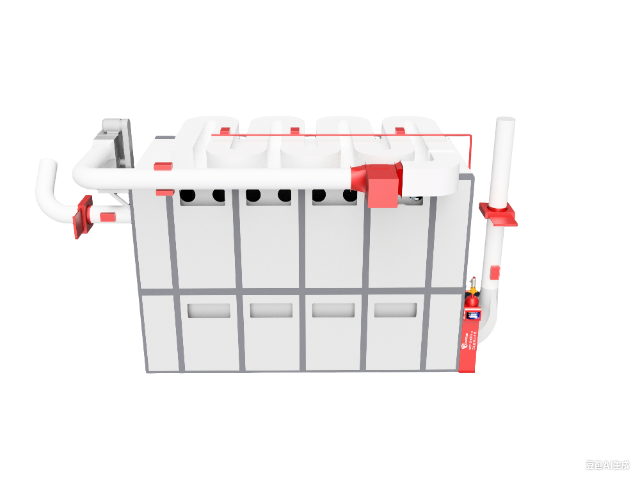
安普科技的设备与现有生产线集成较为方便。例如金属探除器,它可与PLC系统无缝连接,实现与后续设备的智能联动。当探测到金属异物时,设备能在0.02秒内触发急停或自动分流装置,同步记录事件数据。火花探除器的火花探头与主机之间采用电源载波通讯,只需两根线就可以在车间组网安装,信号传输距离长,简单可靠,可方便地集成到现有生产线的管道等部位。安普科技的产品有众多成功案例。如在山东某纺织厂的粉尘车间改造项目中,安普的防爆型火花探除器成功通过了应急管理部门的安全验收,为该车间的粉尘防爆区域提供了可靠防护,防止了设备内部电路火花引燃外部粉尘云,避免了火情发生。在南通大生智慧化工厂项目中,鹰眼探除器与MES系统深度集成,实现了从原料到成品的全流程安全监控,极大提升了生产效率和安全性。
安普科技计划在2026年实现“火花探测-智能处置-数据分析”全链条智能化。例如,基于AI的火花预测模型可提前预警潜在火源,而“自动调向火花探测器”通过多传感器融合算法,将探测盲区减少至5°以内,较传统设备提升80%。目前,鹰眼探除器已搭载机器学习算法,可自动区分金属类型(如铁、铝、不锈钢)、判断其移动速度,并生成实时轨迹分析图表。在南通大生智慧化工厂项目中,该设备与MES系统集成,实现从原料到成品的全流程安全监控,生产效率提升20%。 安普科技的探除器产品,在纺织行业积累了超过三十年的现场应用经验。
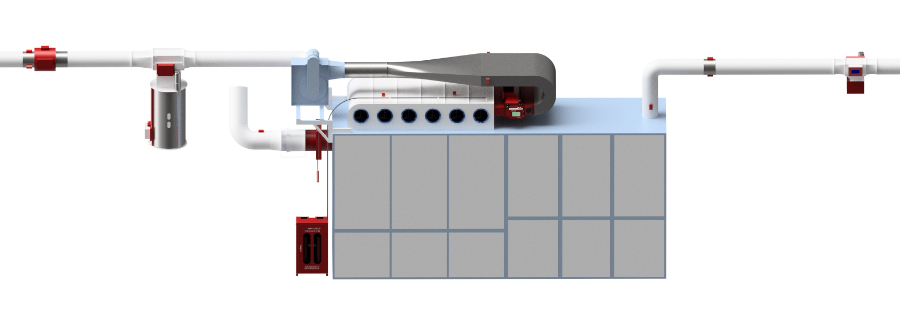
安普设备平均无故障工作时间(MTBF)达15000小时,远超行业8000小时标准。某棉纺厂使用安普设备5年后,综合维护成本比更换其他品牌节省40%。其“以旧换新”政策对旧设备折价3000-5000元,进一步降低升级成本。例如,某企业通过替换欧洲进口设备,以三分之一价格实现同等性能,年维护费用减少60%。安普MCP物联网云平台支持设备状态实时监控,通过AI算法预测潜在故障。例如,某化纤厂通过云端预警提前更换老化传感器,避免因设备故障导致的日损失20万元。系统还提供历史数据追溯功能,帮助客户优化生产流程:浙江某企业通过分析金属杂质来源,改进原料采购标准,使杂质检出率下降40%。 自从管道里装了这个探除器,大家心里都踏实不少。徐州滤尘火花探除器厂家供应
安普科技主要做什么?红外火花探测、金属探测这类安全设备。江苏金属探除器工厂直销
安普火花探除器响应速度达100ms,比行业平均快50%。以AMP-119KFM多仓用型号为例,其红外与紫外双光谱检测技术可识别直径≥0.5mm的火花,并在80毫秒内启动灭火程序。在山东德州某企业安装当晚,设备即成功拦截一次火情,避免了价值数十万元的原料损失。这种极速响应在高速气流纺纱机中尤为关键,可在火花移动1米内将其扑灭,可以防止火势蔓延。鹰眼探除器(AMP-EE01.V21)采用高频电磁感应技术,可检测2mm微小金属碎屑,包括铜、铝、不锈钢等非磁性金属。在山东某纺织厂测试中,8次测试全部准确拦截直径2mm的铝球,避免了金属杂质对梳棉机针布的损伤,降低断纱率30%以上,同时减少设备停机维护成本。针对羊毛原料的油脂干扰问题,设备通过“羊毛模式”自动补偿信号偏差,误报率降低90%。 江苏金属探除器工厂直销