商机详情 -
龙湾区环保电镀加工三价五彩封闭
除油处理根据油污的类型与污染程度,可选择有机溶剂除油、化学除油两种方式。有机溶剂除油适用于重度油污的初步清洗,常用溶剂为**、汽油等,通过相似相溶原理去除矿物油类杂质,但有机溶剂易挥发、成本较高,只用于预清洗。化学除油是主流工艺,采用碱性除油液,成分包含氢氧化钠、碳酸钠、磷酸钠及表面活性剂,处理温度控制在50-60℃,处理时间3-5分钟,通过皂化反应与乳化作用去除动植物油与矿物油。需严格控制除油时间,若时间过长,锌合金基体易被碱性溶液腐蚀,导致表面出现麻点。电镀工艺成熟可靠,操作规范,可稳定产出符合要求的镀锌工件。龙湾区环保电镀加工三价五彩封闭
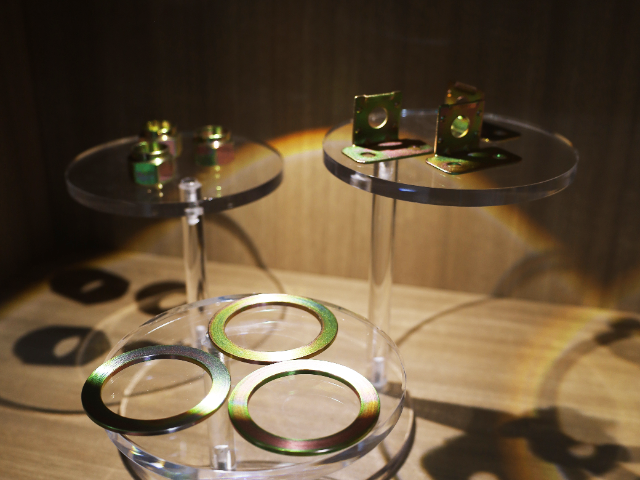
结合力不良是锌合金电镀中最常见的缺陷,表现为镀层起皮、脱落,其形成原因主要包括前处理不彻底、活化不当、工艺参数不合理等。前处理不彻底会导致基体表面残留油污、锈迹,镀层无法与基体紧密结合;活化时间不足会导致氧化膜去除不彻底,活化时间过长则会导致基体过度腐蚀,均会降低结合力;镀液成分异常、电流密度过高、温度不合适等工艺参数问题,也会导致镀层内应力过大,结合力下降。针对结合力不良的缺陷,需强化前处理工序的管控,确保除油、酸洗、活化的效果,严格控制每一道工序的时间与温度;定期检测镀液成分,及时调整工艺参数,确保工艺的稳定性;对于复杂形状的工件,需优化挂具设计,确保电流分布均匀。环保电镀加工本色锌镍适配多种规格金属工件,镀锌电镀工艺成熟,加工过程稳定可控。
活化液通常采用质量分数2%-5%的稀盐酸溶液,处理时间控制在10-30秒,处理后无需清洗,可直接转入电镀工序。活化过程中需严格控制时间,时间过短则氧化膜去除不彻底,镀层结合力不足;时间过长则基体被过度腐蚀,表面出现麻点,同样会降低镀层质量。若活化后无法立即电镀,需将工件浸泡在稀盐酸活化液中,避免表面再次氧化。常用镀层体系及选择锌合金电镀的镀层需遵循“底层+功能层”的多层结构原则,底层的主要作用是阻挡锌合金基体与镀层间的扩散,同时提升结合力,功能层则承担防护、装饰或功能属性。目前主流的镀层体系包括镍系、铜镍系、功能性镀层三类,需根据产品的应用场景与性能需求合理选择。
镀层发雾、发暗镀层发雾、发暗表现为镀层表面失去光泽,呈灰暗状,其形成原因主要包括镀液污染、电流密度不当、添加剂不足等。镀液被铁、铜等金属离子污染,会导致镀层发雾;电流密度过低或过高,会导致镀层沉积异常,出现发暗现象;添加剂不足,无法起到光亮作用,也会导致镀层光亮度不足。针对此类缺陷,需定期检测镀液中的金属杂质,通过低电流电解、活性炭吸附等方式去除杂质;调整电流密度至合理区间;定期补加光亮剂与添加剂,确保镀层的光亮度。电镀添加剂研发聚焦于提高电流效率、细化晶粒、改善分散能力等性能指标。
前处理的重心是去除基体表面油污、氧化皮、毛刺等缺陷,确保镀层与基体良好结合,主要包括:机械处理:通过磨光、抛光、喷砂等工艺,使基体表面达到规定的平整度与粗糙度;脱脂除油:采用有机溶剂脱脂、化学脱脂或电化学脱脂,去除表面油污;酸洗除锈:用盐酸、硫酸等酸液去除金属基体表面的氧化层与锈蚀物;活化处理:通过弱酸或特用活化剂处理,使基体表面形成活化层,增强镀层附着力。根据镀层功能与基体类型,电镀工艺分为单层电镀、多层电镀、合金电镀等。操作中需严格控制电流密度、温度、pH值、沉积时间等参数,同时通过循环过滤、连续补加电解液维持成分稳定。例如,装饰性镀铬需先镀底层镍,再镀光亮铬;功能性镀锌需控制镀层厚度(5-20μm),确保耐腐蚀性。镀锌电镀加工可在工件表面形成均匀镀层,增强工件耐腐蚀性,适配多种金属工件处理。浙江锌合金电镀加工黑色锌镍
氢脆是电镀高强度钢的常见缺陷,需通过烘烤处理消除镀层中残留的氢原子。龙湾区环保电镀加工三价五彩封闭
电镀完成后,获得的镀锌层虽具备基础防腐能力,但仍需通过后处理工序进一步提升性能,满足不同应用场景的需求。后处理主要包括钝化处理、除氢处理、着色处理等,不同工序针对性解决镀层的耐蚀性、脆性、外观等问题,实现镀层性能的定制化提升。钝化处理是镀锌后处理的重心工序,通过在镀锌层表面形成一层致密的钝化膜,隔绝镀层与外界腐蚀介质的接触,大幅提升镀层的耐蚀性,同时赋予镀层不同的外观色泽。根据钝化膜成分和颜色,钝化处理可分为彩钝、蓝白钝、黑钝、军绿钝等。彩钝形成的钝化膜色彩鲜艳,耐蚀性强,适用于户外产品和对外观有要求的工件;蓝白钝形成的钝化膜呈蓝白色,外观清爽,常用于家电、五金等对外观要求较高的产品;黑钝和军绿钝则适用于特殊场景,如光学仪器等,兼具防腐和隐蔽性需求。龙湾区环保电镀加工三价五彩封闭