商机详情 -
洞头区环保电镀加工镀锌镍合金
电力与新能源领域涉及大量的金属设备和构件,这些设备长期运行在高电压、高湿度、高盐雾等特殊环境中,对防腐性能和可靠性要求较高,镀锌电镀为电力与新能源设备的稳定运行提供了重要保障。在电力领域,输电线路的铁塔、横担、绝缘子金具、变电站的构架、设备支架等,都是镀锌电镀的主要应用对象。输电铁塔长期矗立在户外,面临日晒雨淋、风沙、盐雾等侵蚀,镀锌处理能有效防止铁塔锈蚀,保障输电线路的结构稳定,避免因腐蚀导致的铁塔倾斜、倒塌,保障电力输送的安全。变电站的构架和设备支架,长期处于潮湿环境中,镀锌层能为其提供可靠的防护,防止锈蚀影响设备安装精度和结构强度,保障变电站的安全稳定运行。此外,电力设备的紧固件、连接件等小型零部件,也普遍采用镀锌处理,确保设备连接的可靠性,避免因锈蚀导致的松动、接触不良等问题。汽车连接器采用选择性电镀,在接触区域沉积金或钯合金确保导电可靠性。洞头区环保电镀加工镀锌镍合金
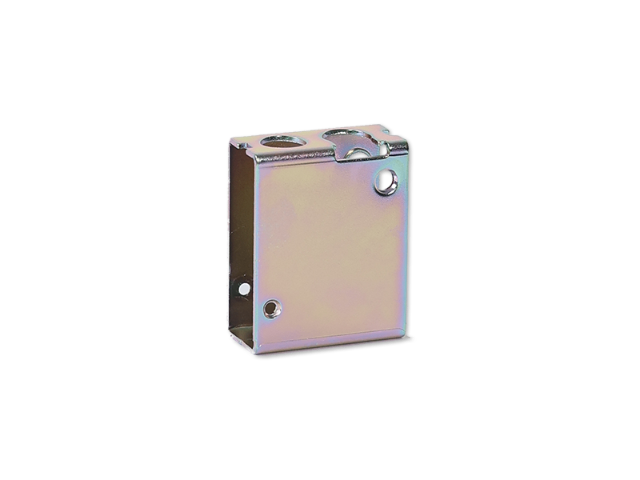
镀锌分为碱性镀锌、酸性氯化钾镀锌两大主流体系。碱性镀锌分散能力***,复杂工件深凹部位镀层均匀,但是生产温度偏高;酸性氯化钾镀锌电流效率高,沉积速度快,光亮性好,生产能耗更低,是紧固件、五金支架、冲压件优先工艺。镀锌之后通常需要配套钝化处理,常见蓝白钝化、彩色钝化、黑色钝化、军绿色钝化。钝化膜可以大幅提升镀锌层耐腐蚀性,钝化膜本身还可以带来不同外观效果。另外还有封闭处理,进一步封堵钝化膜微孔,延长盐雾测试时长。镀锌普遍用于标准件、汽车底盘小件、电力金具、货架构件、农机配件等碳钢工件防腐。缺点是镀锌层硬度不高,耐磨性能一般,不适合高摩擦工况。龙湾区自主配送电镀加工六价黑锌医疗器械电镀需满足生物相容性要求,常采用纯钛或氮化钛镀层防止金属离子析出。
新能源产业快速崛起,为电镀行业带来新的增长点,同时对电镀工艺提出更高精密化要求。新能源汽车领域:底盘结构件、电池包壳体、高压接插件、电机端子、紧固件大量使用锌镍合金、镀锌、镀镍、镀银。新能源零部件对防腐、氢脆管控、镀层稳定性要求严苛,电池端子镀层直接影响导电性能与整车安全。光伏储能行业:逆变器铜排、连接器需要镀锡、镀银,保证低接触电阻,耐老化。储能设备、氢能装备:精密阀体、传感器零件,选用功能性电镀镀层,兼顾防腐与耐磨。
电镀加工作为表面处理的核心技术,是现代制造业的重要支撑。从传统的装饰性镀层到的功能性镀层,电镀技术的迭代与升级推动着航空航天、电子、汽车等产业的持续发展。面对日益严格的环保要求与智能化转型需求,电镀行业需通过技术创新实现绿色化、智能化突破,在提升镀层性能的同时,降低环境负荷,推动行业向高质量方向发展。未来,随着材料科学与电化学技术的深度融合,电镀加工将在制造、新能源、微纳加工等领域发挥更重要的作用,成为推动制造业升级的关键技术力量。锌镍合金电镀加工对镀液的纯度要求较高,需要严格控制杂质含量,以保证镀层的质量和性能稳定。
镀层质量检测是镀锌电镀加工的后一道防线,通过科学的检测手段,对镀层厚度、结合力、耐蚀性、外观等关键指标进行检测,确保产品符合设计标准和使用要求,避免不合格产品流入市场。镀层厚度是衡量镀锌层防腐能力的重心指标,厚度不足会导致防腐性能不达标,厚度过厚则会增加成本、降低生产效率。常用的镀层厚度检测方法包括磁性测厚法、涡流测厚法和金相法。磁性测厚法适用于磁性基材(如钢铁)上的非磁性镀层(锌层)厚度检测,操作简便、检测速度快,可实现无损检测;涡流测厚法适用于非磁性基材(如铜、铝)上的非磁性镀层厚度检测,同样具有无损、快速的优势;金相法则是将工件切割、打磨、抛光后,在显微镜下观察镀层截面,测量厚度,检测精度高,但属于有损检测,适用于对厚度精度要求较高的产品或仲裁检测。镀锌电镀加工可根据工件需求,调节镀层厚度,适配不同防护等级要求。温州锌镍合金电镀加工黑色锌镍
适配碳钢、铸铁等多种金属材质,加工兼容性强,应用场景多。洞头区环保电镀加工镀锌镍合金
镀液成分是决定镀层性能的重心因素,不同类型的镀液需严格控制主盐、添加剂、导电盐、pH值等指标。(1)主盐浓度主盐是提供镀层金属离子的重心成分,以硫酸盐镀镍为例,硫酸镍为主盐,浓度通常控制在200-300g/L,浓度过低会导致沉积速率慢、镀层亮度不足;浓度过高则会导致镀液分散能力下降,低电流区镀层过薄甚至无法沉积,需定期检测主盐浓度,及时补充调整。(2)添加剂添加剂是改善镀层性能的关键成分,包括润湿剂、光亮剂、整平剂等。润湿剂可降低镀液的表面张力,减少***缺陷;光亮剂可提升镀层的光亮度与平整度;整平剂可填补基体表面的微观缺陷,提升镀层的平整性。添加剂的用量需严格控制,过量会导致镀层脆性增加、结合力下降,不足则无法达到预期效果,需根据工艺要求定期补加。(3)导电盐与pH值导电盐可提升镀液的导电性能,降低槽电压,改善镀液的分散能力,硫酸盐镀镍的导电盐通常为硫酸钠、氯化镍,浓度控制在20-50g/L。pH值直接影响镀层的沉积速率与性能,硫酸盐镀镍的pH值需控制在4.5-5.5,pH值过高会导致镀层粗糙、内应力增大;pH值过低则会导致沉积速率下降,阳极溶解过快,需通过稀硫酸或氢氧化钠进行调整。洞头区环保电镀加工镀锌镍合金