商机详情 -
永嘉铁件电镀加工彩色锌镍
自动化生产线不只能大幅提高生产效率,减少人工干预,降低劳动强度和人工成本,还能通过精细的控制系统,确保电镀参数的稳定,提升镀层质量的一致性和稳定性,满足规模化生产的需求。智能监测与控制系统的应用是智能化升级的重心。借助传感器、物联网、大数据等技术,实现对电镀液成分、温度、pH值、电流密度等关键参数的实时监测和精细控制。通过传感器实时采集数据,上传至智能控制系统,系统根据预设的工艺参数和算法,自动调整电源输出、温控设备、搅拌装置等,确保电镀过程始终处于比较好状态;同时,系统可对生产数据进行记录、分析和追溯,及时发现质量波动和设备故障,实现生产过程的可视化、可追溯化和智能化管理,提升质量管控水平和生产效率。人工智能与工艺优化的结合是智能化升级的重要方向。适配小型精密工件与大型结构件,加工灵活,满足多样化加工需求。永嘉铁件电镀加工彩色锌镍
抛光工艺对锌合金压铸件的电镀质量有着重要影响。应单独抛光锌合金件,不得与铜件同场地、同抛光材料,以避免铜原子残留在工件表面影响镀层质量。采用红膏粗抛、白膏抛亮的方式,确保无漏抛、不留坯模痕,表面饱满无凹洼、无凸点、无***眼、无黑点。抛光时应勤上腊,上量少,不大力抛光,避免工件表面高温烧伤产生密集小孔。同时,不过量抛光,余量控制在0.10以内,不允许抛去致密层露出密集***眼。抛光后的工件应单独摆放在干燥、清洁处,避免碰撞和表面氧化、水化,并尽快进行电镀。鹿城区自主配送电镀加工三价蓝白封闭经过钝化处理后,锌镍合金镀层中性盐雾可稳定达到 1000 小时以上。
设备与工艺的协同优化:效率提升的关键镀锌电镀加工的效率和质量,不只取决于工艺参数的控制,还与设备的性能和协同性密切相关。设备与工艺的协同优化,是提升生产效率、保障质量稳定性的重要保障,重心在于设备的选型、维护和工艺与设备的适配。电镀设备的选型需根据产品特点、生产规模和工艺要求确定,主要包括电镀槽、电源、过滤系统、温控系统、搅拌系统等。电镀槽的材质需根据电镀液的性质选择,酸性镀锌槽可选用PP材质,碱性镀锌槽则需选用耐碱的玻璃钢或不锈钢材质;电源需具备稳定的电流输出和精细的参数控制能力,可根据工艺需求选择直流电源或脉冲电源,脉冲电源能改善镀层结晶,提升镀层质量,适用于对镀层性能要求较高的产品;过滤系统需具备足够的过滤精度和流量,及时去除电镀液中的杂质,维持电镀液的纯净度;温控系统和搅拌系统则需确保电镀液温度均匀、成分均匀,保障镀层沉积的一致性。
镀锌分为碱性镀锌、酸性氯化钾镀锌两大主流体系。碱性镀锌分散能力***,复杂工件深凹部位镀层均匀,但是生产温度偏高;酸性氯化钾镀锌电流效率高,沉积速度快,光亮性好,生产能耗更低,是紧固件、五金支架、冲压件优先工艺。镀锌之后通常需要配套钝化处理,常见蓝白钝化、彩色钝化、黑色钝化、军绿色钝化。钝化膜可以大幅提升镀锌层耐腐蚀性,钝化膜本身还可以带来不同外观效果。另外还有封闭处理,进一步封堵钝化膜微孔,延长盐雾测试时长。镀锌普遍用于标准件、汽车底盘小件、电力金具、货架构件、农机配件等碳钢工件防腐。缺点是镀锌层硬度不高,耐磨性能一般,不适合高摩擦工况。镀锌电镀加工可根据工件需求,调节镀层厚度,适配不同防护等级要求。
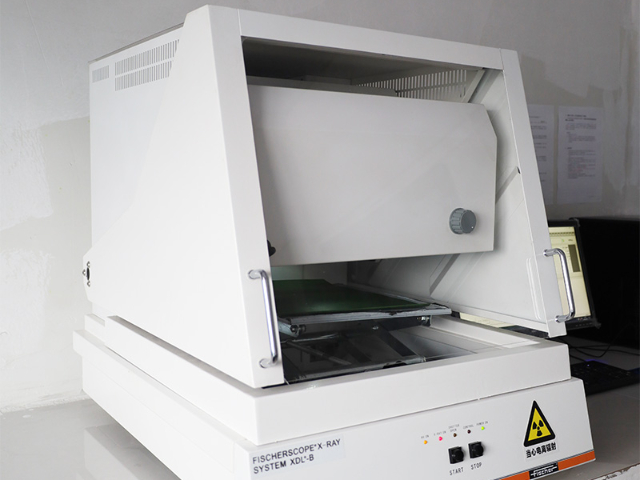
结合力检测旨在评估镀层与基材的结合强度,避免镀层在使用过程中出现起泡、脱落等问题。常用的结合力检测方法包括划格法、弯曲法和冲击法。划格法是用刀片在镀层表面划出规定间距的网格,然后用胶带粘贴撕拉,观察镀层是否脱落,根据网格脱落情况评定结合力等级;弯曲法是将工件弯曲至规定角度,观察镀层是否出现开裂、脱落;冲击法则是用一定重量的冲击锤冲击工件表面,检测镀层的结合强度,适用于对结合力要求较高的产品。耐蚀性检测是评估镀锌层防腐性能的关键,常用的方法包括盐雾试验、湿热试验和腐蚀失重试验。镀锌电镀加工适配五金、机械等行业工件,可提升工件表面硬度与耐用性。洞头区镀锌电镀加工蓝色锌镍
镀锌加工可在金属表面形成防护层,有效抵御潮湿、腐蚀等环境影响。永嘉铁件电镀加工彩色锌镍
除锈环节旨在去除基材表面的氧化皮、锈蚀和焊渣,常用的方法有机械除锈和化学除锈。机械除锈包括喷砂、抛丸、打磨等,通过物理作用去除表面锈蚀,适用于大型工件或表面锈蚀严重的基材,能同时调整表面粗糙度,提升镀层结合力;化学除锈则利用酸溶液与氧化物的反应,溶解锈蚀和氧化皮,常用的酸液包括盐酸、硫酸、磷酸等,具有效率高、对复杂工件处理效果好的优势,但需严格控制酸液浓度、温度和处理时间,避免过腐蚀损伤基材,处理后还需进行中和、清洗,去除残留酸液。永嘉铁件电镀加工彩色锌镍