商机详情 -
铁件电镀加工
酸性镀锌的电镀液以硫酸锌(ZnSO₄)或氯化锌(ZnCl₂)为主要电解质,不含络合剂或只含少量辅助添加剂,溶液呈酸性。该工艺的重心优势是沉积速度快(是碱性镀锌的2-3倍),生产效率高,电镀液成分简单、成本低廉,适合大批量、简单形状工件的加工,如标准件、紧固件、钢筋等。酸性镀锌的镀层结晶较粗,光泽度中等,附着力略低于碱性镀锌,且均镀能力较差,对复杂形状工件的边角覆盖能力不足,易出现“烧焦”现象(边角镀层过厚、粗糙)。为改善镀层性能,酸性镀锌液中通常会添加光亮剂、整平剂、走位剂等有机添加剂,以细化结晶、提高镀层光泽度和均镀能力,形成“酸性光亮镀锌”工艺,扩大了其应用范围。锌镍合金电镀加工在海洋工程领域也有重要应用,如海洋平台、船舶零部件等,能有效抵御海水的腐蚀。铁件电镀加工
单一的表面处理技术往往难以满足复杂多变的应用需求。因此,探索镀锌与其他表面处理技术的协同效应具有重要意义。例如,先将工件进行磷化预处理后再镀锌,可以利用磷化膜的特殊结构和活性促进锌层的结晶细化和附着力增强;或者先电镀一层薄铜底层再在其上镀锌,这样可以改善锌层与某些特定基材之间的结合力问题。此外,还可以将镀锌与热喷涂、激光熔覆等先进技术相结合,创造出具有独特性能的新型复合涂层结构,进一步拓展了表面工程的应用潜力。鹿城区镀锌电镀加工本色锌镍镀锌电镀加工适配五金、机械等行业工件,可提升工件表面硬度与耐用性。
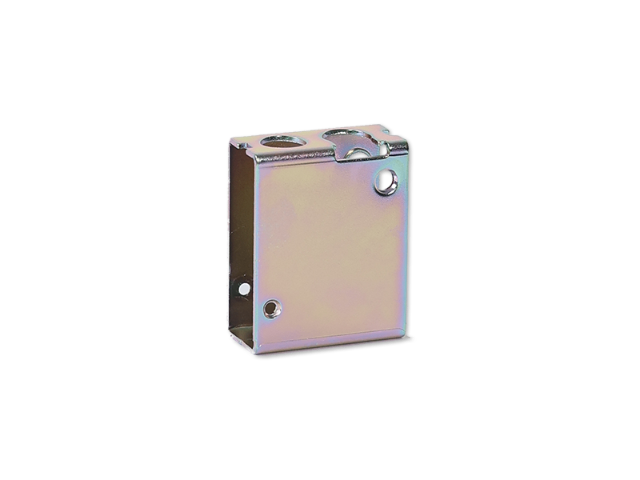
锌合金电镀的重心是通过电解作用,使锌离子与镍、钴、铁等金属离子在阴极表面共沉积,形成致密的合金镀层。这一过程遵循“异常共沉积”机制:在电镀液中,氢氧化锌胶体膜会抑制铁族金属(如镍、钴)的还原反应,导致锌离子优先沉积,较终形成以锌为主的合金结构。例如,在锌镍合金电镀中,含镍量5%—12%的镀层可通过调整电流密度和镀液成分实现精细控制,其耐腐蚀性可达普通镀锌层的6倍以上。锌合金电镀的优势体现在三大方面:耐腐蚀性:锌镍合金镀层经720小时中性盐雾试验仍保持完好,远超传统镀锌层的72小时标准,适用于海洋性大气环境;机械性能:锌钴合金(钴含量0.1%—1%)通过黑铬酸盐处理后,硬度提升30%,耐磨性明显增强;成本效益:锌铁合金(铁含量0.4%—1%)作为电泳漆底层,可减少镀层厚度50%以上,同时降低原材料消耗20%。
锌合金电镀的必要性:尽管锌合金本身具有一定的耐腐蚀性,但在工业大气、海洋环境或接触电解质溶液时,仍会发生电化学腐蚀(如白锈、红锈)。此外,锌合金压铸件表面存在微观孔隙,直接暴露于空气中易吸附水分和污染物,加速腐蚀进程。电镀加工可在锌合金表面形成致密的金属镀层,不*能有效隔绝基体与外界环境,还能赋予零件装饰性外观(如光亮铬层)、耐磨性(如硬铬)或特殊功能(如导电、焊接性),从而大幅提升产品附加值和使用寿命。加工过程符合环保规范,镀层无毒无害,适合各类民用、工业工件处理。
电镀液成分直接影响镀层质量,需根据合金类型调整配方:锌镍合金:主盐为硫酸锌(200—250g/L)和硫酸镍(50—80g/L),络合剂采用柠檬酸钠(与硫酸镍摩尔比1.1:1),pH值控制在4.5—5.5;锌铁合金:以氯化锌(150—200g/L)和氯化亚铁(10—20g/L)为主盐,添加氯化铵(50—100g/L)作为导电盐,温度维持在25—35℃;脉冲电镀技术:通过调节电流脉冲频率(100—1000Hz)和占空比(30%—70%),可实现镀层厚度均匀性±5μm以内,适用于精密电子元件。锌合金电镀加工作为连接材料科学与表面工程的桥梁,正通过工艺创新与质量控制不断突破性能极限。从汽车零部件的极端耐蚀需求,到电子产品的微米级精度要求,锌合金电镀以其独特的优势持续赋能制造。未来,随着新材料、智能化技术的深度融合,锌合金电镀将向更高性能、更环保、更智能的方向迈进,为全球工业升级提供关键支撑。工艺流程简洁,加工效率稳定,可满足批量与单件工件的镀锌加工需求。鹿城区镀锌电镀加工本色锌镍
镀锌加工可在金属表面形成防护层,有效抵御潮湿、腐蚀等环境影响。铁件电镀加工
锌合金电镀加工的优势在于其良好的附着力和极强的抗氧化能力。经过锌合金电镀处理的产品,不*外观光亮、色泽均匀,还能有效防止氧化和腐蚀,特别适合在潮湿或腐蚀性环境中使用。此外,锌合金电镀加工还具有较高的成本效益,是提高产品质量和市场竞争力的有效手段。为了进一步推广锌合金电镀加工的产品,我们致力于提供高质量的电镀服务,以满足不同客户的需求。锌合金电镀作为一种重要的表面处理技术,在多个领域发挥着不可替代的作用。通过深入了解其工艺原理、主要合金类型、工艺流程、性能要求、应用领域以及质量控制等关键方面,我们可以更好地掌握锌合金电镀技术,提高产品质量和生产效率。同时,随着环保要求的提高和科技的不断进步,锌合金电镀正朝着无害化、多元化、组合化和智能化的方向发展。未来,锌合金电镀技术将不断创新和完善,为相关产业的发展提供更加有力的支持。铁件电镀加工