商机详情 -
永嘉电镀加工蓝色锌镍
合金镀锌是指在电镀过程中,锌与其他金属元素(如镍、铁、钴、铝等)共同沉积,形成锌合金镀层。通过调整合金元素的种类和含量,可以优化镀层的性能,如提高硬度、耐磨性、抗腐蚀能力等。常见的合金镀锌类型包括:锌镍合金镀锌:镀层含镍量通常在 8%-15% 之间,具有较高的抗腐蚀性能(是单层镀锌的 3-5 倍),且镀层硬度高、耐磨性好,适合在海洋环境、工业腐蚀环境中使用,如船舶零部件、汽车底盘、石油机械等;锌铁合金镀锌:镀层含铁量在 0.3%-1.5% 之间,结晶细密、附着力强,耐腐蚀性优于单层镀锌,成本低于锌镍合金镀锌,广泛应用于汽车车身、家电外壳等;锌钴合金镀锌:镀层含钴量较低(0.1%-0.5%),具有良好的耐热性和耐磨性,适合高温环境下使用的零件,如发动机零部件、锅炉配件等。电镀工艺流程通常包含前处理(除油、除锈)、电镀、后处理(钝化、封闭)三个重心环节。永嘉电镀加工蓝色锌镍
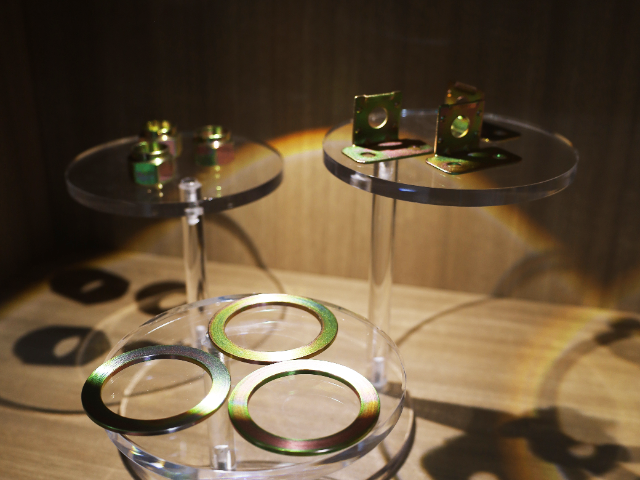
工业常用锌合金以锌为基体,添加铝、铜、镁等元素调节性能,按成分可分为三大类:Zn-Al 系合金(如 ZA2、ZA8、ZA27):含铝量 2%-27%,铝可提升合金的强度与耐腐蚀性,其中 ZA8(含 Al 8%、Cu 1%)铸造性能好,适合制作复杂结构件(如电子外壳),是电镀加工中较常用的锌合金类型;Zn-Cu 系合金(如 Zn-Cu 10):含铜量 5%-15%,强度高但耐腐蚀性较差,多用于低要求的结构件,电镀前需加强表面预处理;Zn-Mg 系合金(如 Zn-Mg 0.5):含镁量 0.1%-1%,具有优异的耐蚀性与成型性,适合户外使用的零部件(如汽车装饰件),但成本较高,电镀时需注意镁元素对镀层结合力的影响。无论哪种锌合金,其纯度要求均较高:杂质铅(Pb)≤0.01%、镉(Cd)≤0.005%,否则杂质易在表面析出,导致镀层出现***、鼓泡。洞头区电镀加工三价蓝白滚镀工艺通过旋转滚筒使小零件充分接触镀液,适合批量处理复杂形状工件。
除油的目的是去除工件表面的矿物油、动植物油、切削液等油污。根据油污的类型和工件材质,常用的除油方法包括:碱性除油:采用氢氧化钠、碳酸钠、磷酸三钠等组成的碱性除油液,通过皂化反应(针对动植物油)和乳化作用(针对矿物油)去除油污,适合钢铁、锌合金等耐碱性材质的工件,处理温度通常在 50-80℃,处理时间 5-15 分钟;酸性除油:采用盐酸、硫酸等酸性溶液搭配表面活性剂,通过酸的溶解作用和表面活性剂的乳化作用除油,适合对碱性敏感的材质(如铝合金、铜合金),处理温度较低(室温至 40℃),时间 3-10 分钟;有机溶剂除油:采用汽油、煤油、酒精、三氯乙烯等有机溶剂,通过溶解油污实现除油,适合油污较重或精密零件的初步除油,但有机溶剂易挥发、易燃,且成本较高,需搭配环保回收设备使用;电解除油:在碱性或酸性除油液中施加直流电,利用电极反应产生的气泡(氢气、氧气)的搅拌作用增强除油效果,分为阴极除油和阳极除油,除油效率高、效果彻底,适合复杂形状或油污顽固的工件。除油后需进行充分漂洗,去除工件表面残留的除油液,避免影响后续工序。
锌合金电镀加工是现代制造业中一种重要的表面处理技术,广泛应用于汽车、家电、电子产品等多个领域。通过锌合金电镀加工,不*可以提升产品的外观质量,还能明显增强其耐腐蚀性和抗磨损性,从而延长产品的使用寿命。在锌合金电镀加工的过程中,首先将基材表面进行清洗和处理,以确保锌合金能够均匀附着。接着,通过电镀工艺,将锌合金层精确地沉积到产品表面。这一过程不*要求严格的工艺控制,还需要先进的设备和技术支持,以确保电镀层的均匀性和稳定性。在电镀过程中,锌镍合金以共沉积的方式形成镀层,这种独特的沉积方式使得镀层具有优异的结合力,不易剥落。
锌合金凭借密度低、铸造性能优异、成本适中的特点,广泛应用于五金配件、汽车零部件、电子外壳、日用装饰品等领域。然而,纯锌合金的耐腐蚀性较差,表面易氧化发黑,难以满足复杂环境下的使用需求。电镀加工作为提升锌合金表面性能的重心技术,通过在其表面沉积金属镀层(如铬、镍、铜、金等),可明显增强耐腐蚀性、耐磨性,同时改善外观质感,拓展锌合金产品的应用场景。锌合金的成分、微观结构及表面状态直接影响电镀工艺的选择与较终镀层质量,了解其重心特性是实现高质量电镀电流密度是关键参数,过高会导致镀层粗糙,过低则效率低下且可能产生烧焦现象。洞头区镀锌电镀加工蓝色锌镍
智能电镀电源具备实时监控功能,可自动补偿电压波动确保工艺稳定性。永嘉电镀加工蓝色锌镍
合适的挂具设计和正确的装夹方式对于保证电镀质量至关重要。挂具应具有良好的导电性和机械强度,能够使工件各个部位都能均匀地接触到电镀液,并且避免因电流分布不均导致的镀层厚度差异过大。对于形状复杂的工件,可能需要特殊设计的挂具来确保各个面都能得到充分的电镀。例如,在电镀精密零件时,常采用弹性较好的钛合金挂具,既能牢固夹持工件,又不会因刚性过强而造成工件变形。电镀过程中的主要参数包括电流密度、温度、pH值和搅拌速度等。电流密度直接影响镀层的沉积速度和结晶形态。过高的电流密度可能导致镀层粗糙、疏松甚至烧焦;过低则会使镀层沉积缓慢,生产效率低下。不同类型的电镀工艺都有其适宜的电流密度范围,如镀铬时一般采用较高的电流密度(约300 - 600A/dm²),而镀铜的电流密度相对较低(约1 - 3A/dm²)。温度也会对电镀效果产生影响,适当提高温度可以加快离子扩散速度,提高电流效率,但过高的温度可能引起镀液分解或挥发。pH值影响金属离子的存在形式和电极反应过程,必须严格控制在规定范围内。搅拌则有助于使镀液中的金属离子均匀分布,减少浓差极化现象,保证镀层的均匀性。永嘉电镀加工蓝色锌镍