商机详情 -
洞头区镀锌电镀加工三价五彩封闭
镀锌电镀加工作为一种成熟且重要的表面处理技术,在过去几十年间取得了巨大的发展和广泛的应用。它基于电化学原理,通过一系列精细控制的工艺流程,能够在金属表面形成一层具有良好耐腐蚀性、装饰性和功能性的锌镀层。然而,随着环境保护意识的增强和技术需求的不断提升,传统的镀锌电镀工艺面临着诸多挑战。未来的发展必须朝着高性能化、绿色环保化、智能化和多功能化的方向发展。通过不断创新和改进工艺技术,研发新型材料和设备,加强质量管理和环境监管,我们有理由相信镀锌电镀行业将迎来更加美好的明天,继续为各个领域提供质优可靠的产品和服务。同时,这也将为推动整个制造业的转型升级和可持续发展做出积极贡献。锌镍合金电镀加工能明显降低零件的维护成本,由于其优异的耐腐蚀性,减少了零件因腐蚀而更换的频率。洞头区镀锌电镀加工三价五彩封闭
锌合金电镀是通过电化学沉积过程,在基材表面形成含锌合金镀层的表面处理工艺。其重心原理在于利用电解作用,使锌离子与镍、钴或铁等离子在阴极表面共沉积,形成致密的合金镀层。这一过程中,氢氧化锌胶体膜的形成会抑制铁族金属的还原,导致锌优先沉积,呈现出异常共沉积现象。电镀液作为关键组成部分,通常包含主盐(如硫酸锌)、络合剂(如柠檬酸钠)、导电盐及添加剂(如光亮剂)。主盐提供锌离子来源,络合剂调节金属离子的沉积速度,导电盐增强溶液导电性,添加剂则用于改善镀层的光泽、平整度等性能。例如,在锌镍合金电镀中,通过精确控制镀液中锌、镍离子的浓度比例,以及添加剂的种类和用量,可获得具有优异耐蚀性和机械性能的合金镀层。浙江电镀加工加工厂家镀锌电镀可实现工件表面防腐防锈,适配机械配件、五金制品等加工场景。
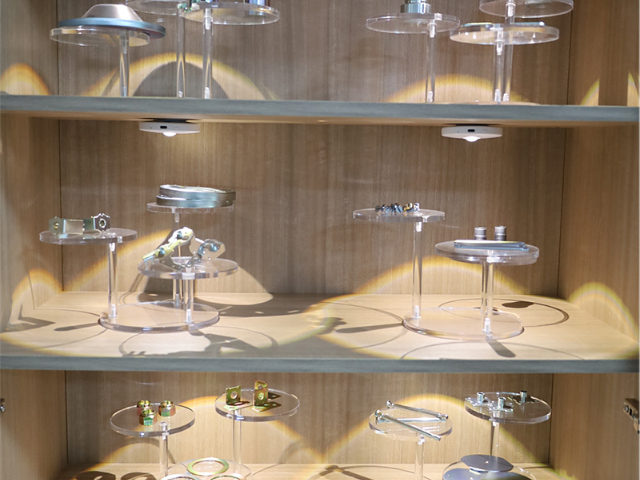
抛光工艺对锌合金压铸件的电镀质量有着重要影响。应单独抛光锌合金件,不得与铜件同场地、同抛光材料,以避免铜原子残留在工件表面影响镀层质量。采用红膏粗抛、白膏抛亮的方式,确保无漏抛、不留坯模痕,表面饱满无凹洼、无凸点、无***眼、无黑点。抛光时应勤上腊,上量少,不大力抛光,避免工件表面高温烧伤产生密集小孔。同时,不过量抛光,余量控制在0.10以内,不允许抛去致密层露出密集***眼。抛光后的工件应单独摆放在干燥、清洁处,避免碰撞和表面氧化、水化,并尽快进行电镀。
在现代工业生产中,材料的性能往往决定了产品的质量和使用寿命。然而,许多原材料自身的特性并不能完全满足各种复杂工况下的需求。这时,表面处理技术就显得尤为重要,而电镀作为一种古老且广泛应用的表面改性方法,具有独特的优势。它能够在基体材料表面形成一层具有特定功能的金属或合金镀层,从而明显改善材料的耐磨性、耐腐蚀性、导电性、导热性以及外观装饰性等诸多性能。从日常生活中的精美首饰到装备制造领域的关键零部件,电镀加工都发挥着不可或缺的作用。随着科技的不断进步,电镀技术也在不断创新和发展,以适应日益多样化和严格的工业需求。复合电镀通过共沉积纳米颗粒(如SiC、PTFE),可制备自润滑或耐磨功能镀层。
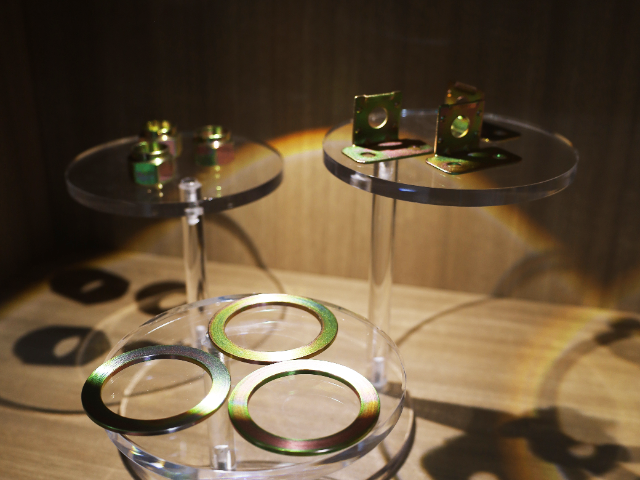
除油的目的是去除工件表面的矿物油、动植物油、切削液等油污。根据油污的类型和工件材质,常用的除油方法包括:碱性除油:采用氢氧化钠、碳酸钠、磷酸三钠等组成的碱性除油液,通过皂化反应(针对动植物油)和乳化作用(针对矿物油)去除油污,适合钢铁、锌合金等耐碱性材质的工件,处理温度通常在 50-80℃,处理时间 5-15 分钟;酸性除油:采用盐酸、硫酸等酸性溶液搭配表面活性剂,通过酸的溶解作用和表面活性剂的乳化作用除油,适合对碱性敏感的材质(如铝合金、铜合金),处理温度较低(室温至 40℃),时间 3-10 分钟;有机溶剂除油:采用汽油、煤油、酒精、三氯乙烯等有机溶剂,通过溶解油污实现除油,适合油污较重或精密零件的初步除油,但有机溶剂易挥发、易燃,且成本较高,需搭配环保回收设备使用;电解除油:在碱性或酸性除油液中施加直流电,利用电极反应产生的气泡(氢气、氧气)的搅拌作用增强除油效果,分为阴极除油和阳极除油,除油效率高、效果彻底,适合复杂形状或油污顽固的工件。除油后需进行充分漂洗,去除工件表面残留的除油液,避免影响后续工序。电镀工艺流程通常包含前处理(除油、除锈)、电镀、后处理(钝化、封闭)三个重心环节。瓯海区锌合金电镀加工三价五彩封闭
镀锌电镀加工可根据工件需求,调节镀层厚度,适配不同防护等级要求。洞头区镀锌电镀加工三价五彩封闭
镀锌电镀是基于电化学原理的一种表面处理方法。当直流电源接通时,待镀的金属工件作为阴极,而锌阳极板则作为阳极浸入含有锌离子的电解液中。在电场作用下,锌离子向阴极移动并在其表面获得电子被还原成金属锌沉积层。与此同时,阳极上的锌不断溶解进入溶液以补充消耗的锌离子,从而维持电解液中锌离子浓度的基本稳定。这个过程遵循法拉第定律,即通过电极的电量与析出物质的质量成正比关系,这为精确控制镀层的厚度提供了理论依据。洞头区镀锌电镀加工三价五彩封闭