商机详情 -
温州锌镍合金电镀加工公司
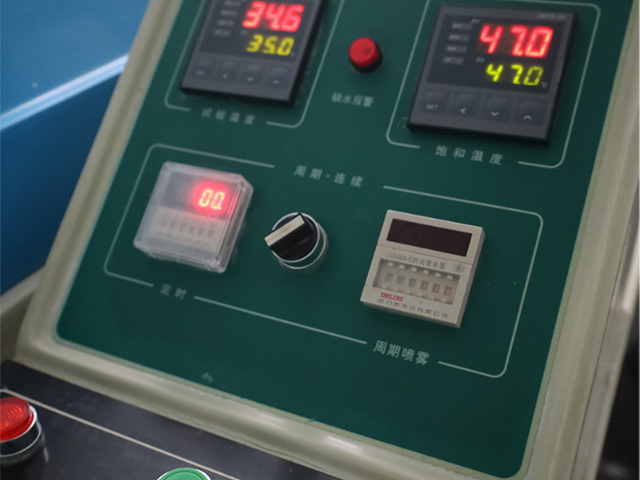
在电镀生产过程中,要实时监测各项工艺参数的变化情况,如电流密度、温度、pH值等。一旦发现参数超出正常范围,应及时进行调整纠正。同时,还要定期对镀液进行分析检测,补充消耗的成分,保持镀液性能的稳定性。此外,对工件的挂具接触情况、搅拌效果等也要进行检查,确保每个工件都能得到均匀一致的电镀处理。电镀完成后的产品需要进行严格的质量检测。外观检查包括观察镀层的色泽是否均匀、有无缺陷(如***、麻点、起泡等);厚度测量可以使用测厚仪精确测量镀层的厚度是否符合设计要求;附着力测试则通过划格试验、弯曲试验等方法评估镀层与基体之间的结合强度;耐腐蚀性测试可以将样品放置在模拟恶劣环境的试验箱中进行加速腐蚀试验,检验镀层的耐蚀性能是否达标。只有经过全方面检测合格的产品才能出厂销售。电镀废水处理需采用化学沉淀、离子交换、膜分离等组合工艺实现达标排放。温州锌镍合金电镀加工公司
以硫酸盐体系为例,其主要反应如下:在阴极区,Zn²⁺+2e⁻→Zn;而在阳极区,Zn-2e⁻→Zn²⁺。然而,实际的反应过程并非如此简单,还会受到多种因素的影响,如电解液的成分、温度、pH值、电流密度等。例如,若电解液中含有少量的添加剂,它们可能会吸附在电极表面改变双电层结构,进而影响离子的放电顺序和沉积速率。此外,氢离子也可能参与竞争放电,导致析氢现象的发生,这不*会降低电流效率,还可能引起镀层的多孔性和脆性增加等问题。因此,深入了解这些复杂的反应机理对于优化工艺参数、获得高质量的镀层至关重要。瑞安锌合金电镀加工多少钱装饰性镀铬可赋予产品镜面光泽,广泛应用于卫浴五金、珠宝首饰等领域。
电镀是基于电化学原理的一种表面处理方法。当两个电极插入含有金属离子的溶液中,并接通直流电源时,就会发生电解反应。在阴极(被镀工件),金属离子获得电子后还原为金属原子,沉积在工件表面形成镀层;而在阳极,通常是可溶性的金属板,金属失去电子成为离子进入溶液,以补充因阴极沉积而消耗的金属离子,维持溶液中金属离子浓度的相对稳定。例如,在镀锌过程中,以锌板作为阳极,待镀的钢铁工件作为阴极,放入硫酸锌溶液中通电后,锌离子在阴极得到电子变为锌原子,均匀地覆盖在钢铁表面。法拉第定律定量地描述了电解过程中物质析出的量与通过电量之间的关系。其内容为:在电解过程中,电极上析出物质的质量与通过该电极的电量成正比,比例系数称为该物质的电化当量。这一定律对于精确控制镀层的厚度和质量具有重要意义。在实际生产中,可以根据所需的镀层厚度、镀液中金属离子的浓度以及电流效率等因素,计算出需要的电流大小和电镀时间,从而实现对电镀过程的精细调控。
锌合金的微观结构以锌基固溶体为主,含少量金属间化合物(如 Al₂Zn₁₁、CuZn₅),这种结构导致其表面具有以下特性,对电镀加工影响明显:表面易氧化:锌的标准电极电位较低(-0.76V),在空气中易与氧气、水分反应,形成一层疏松的氧化膜(主要成分为 ZnO、Zn (OH)₂),该氧化膜结合力差,若不彻底去除,会导致镀层脱落;铸造缺陷多:锌合金铸件易产生气孔、缩孔、砂眼等缺陷,这些缺陷会隐藏油污、氧化皮,电镀后易出现镀层凹陷、***,需通过前处理填补与打磨;氢脆敏感性:锌合金在酸性电镀液中易发生析氢反应,氢原子渗入基体后可能导致 “氢脆”(尤其含铜量高的合金),表现为镀层开裂、基材变形,需在电镀后进行除氢处理;电位差异大:锌合金基体与表面金属间化合物的电位不同(如 Al₂Zn₁₁电位高于锌基体),电镀时易出现 “选择性沉积”,导致镀层厚度不均,需通过预处理调节表面电位。前处理质量直接影响镀层结合力,需通过化学或物理方法彻底清洁基材表面。
预镀的重心是在锌合金表面沉积一层与基体、后续镀层均有良好结合力的过渡层,常用预镀工艺为 “预镀铜” 或 “预镀镍”,其中预镀铜应用较普遍。预镀铜工艺:工艺类型:**物预镀铜(传统工艺)或无氰预镀铜(环保工艺),目前环保要求严格的地区均采用无氰预镀铜;无氰预镀铜配方:硫酸铜 20-30g/L、EDTA 二钠 80-100g/L、氢氧化钠 30-40g/L、还原剂(如甲醛 5-10mL/L),温度 40-50℃,电流密度 1-2A/dm²,时间 5-8 分钟;工作原理:EDTA 二钠与铜离子形成稳定络合物,避免铜离子在锌合金表面快速置换析出(导致结合力差),通过电解作用使铜离子均匀沉积在基体表面,形成厚度 0.5-1μm 的均匀镀层;优势:铜镀层与锌合金基体结合力强,同时与后续的镍、铬镀层兼容性好,可有效解决锌合金直接镀镍、铬的结合力问题;质量要求:预镀铜层需均匀、无***,结合力测试(划格法,ISO 2409)需达到 0 级(无镀层脱落)。珠宝首饰采用玫瑰金电镀,色彩稳定性优于普通K金工艺。鹿城区铁件电镀加工多少钱
航空领域采用高磷化学镀镍,其非晶态结构具有优异的耐蚀性和均匀沉积能力。温州锌镍合金电镀加工公司
根据工件的形状、尺寸和批量,选择合适的装夹方式和挂具:挂镀:对于较大尺寸、复杂形状或要求镀层均匀性高的工件,采用挂具悬挂电镀。挂具通常由黄铜、紫铜等导电性能好的材料制成,表面需进行绝缘处理(如包裹绝缘胶带、喷涂绝缘漆),避免挂具自身电镀消耗锌离子,同时防止挂具与工件接触处产生 “烧焦” 现象。挂具的设计需确保工件与挂具接触良好(导电顺畅),且工件各部位能均匀接触电镀液;滚镀:对于小尺寸、批量大的工件(如标准件、紧固件、小五金),采用滚镀方式。工件放入滚筒中,滚筒转动时带动工件翻滚,使工件表面均匀接触电镀液并导电。滚镀的优点是生产效率高、成本低,适合大批量生产,但镀层均匀性略低于挂镀,且不适合复杂形状或易变形的工件;篮镀:介于挂镀和滚镀之间,采用金属篮盛装工件,适合中等尺寸、批量较大的工件,操作便捷,生产效率较高。温州锌镍合金电镀加工公司