商机详情 -
浙江工业型AGV智能物流解决方案
在食品饮料行业,AGV及无人叉车的部署助力企业实现了**度的峰值转运与数智化管理。中粮可口可乐与井松智能合作打造的数智化工厂,面对年产能112.9万吨的需求,大批量部署了双叉平衡重FMR机器人(无人叉车)。这些机器人支持大吨位货物双托同步取放,以比较大3.2米/秒的速度穿行于产线与库区之间,*用20天便完成了智能化部署,实现了原材料补给与成品周转的全程智能化。同时,仓储系统利用“一物一码”技术实现全生命周期追溯,确保账物数据同步,为快消品行业的高效、安全、可视化运营提供了范例。叉车式AGV直接搬运托盘,实现仓库与产线之间的无人化物流。浙江工业型AGV智能物流解决方案
AGV
在汽车覆盖件冲压车间里,通常需要多台AGV组成接力式输送链,因为从开卷线出来的卷料、经过落料后的片料以及冲压完成的成品件,每一种物料的形态、重量和输送要求都截然不同,由同一台AGV全程运输效率低下。***台AGV专门负责从开卷线取走整卷的镀锌钢板或铝板,卷料重达数吨且表面不能划伤,因此AGV采用V型托架承载卷料,行驶速度控制在0.5米每秒以内,并配备了防侧翻的稳定机构。它将整卷铝板送至落料压力机的入料口,落料机将卷料展开并冲切成特定形状的片料,片料从出料口滑落到堆垛台上。此时第二台AGV已经等待在堆垛台旁边,它的托台上带有磁力分张器和毛刷,能够将片料逐层吸取并整齐堆叠在自己的平台上,待堆叠到预设高度后,第二台AGV将整摞片料转运至后续的连续模冲压线。浙江标准AGV能耗分析AGV即自动导引运输车,能沿预设路径自主行驶,实现货物智能搬运。
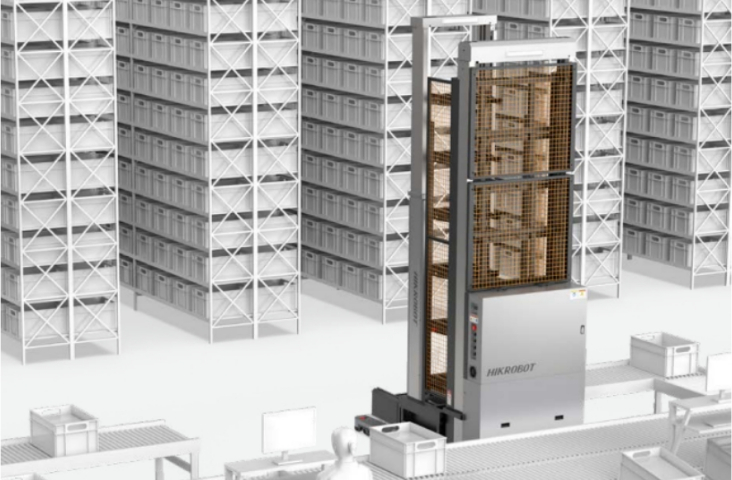
磁导引和电磁导引是两种成熟且应用***的固定路径导航方式。电磁导引需在地面下埋设金属导线并加载低频电流,AGV通过感应线圈识别磁场变化来实现导引。其优点是引线隐蔽、不易污染和破损,制造成本较低,但路径更改麻烦,对铁磁物质敏感。磁导引则是在地面粘贴磁带或磁点替代埋线,通过磁感应信号实现导航。其优势在于铺设简单、更改路径容易,但磁带外露易受机械损伤和污染,稳定性易受环境影响。这两类技术适用于路径相对固定、作业点明确的场景,如汽车装配线和电子行业生产线。
在行驶过程中,AGV会实时将所到之处的温度、湿度、压差等环境数据通过无线网络上报给**监控系统,这些数据与厂房固定安装的传感器数据进行交叉比对,为环境验证提供重要参考。一旦AGV检测到某个区域的湿度超出工艺规定的范围,它会立即发出声光报警,并自动停靠在**近的安全待检区,同时向生产管理系统发送详细的异常报告,提醒操作人员检查空调系统或除湿设备。即使在正常运行时,AGV也保持着极低的行驶速度,通常在0.3米每秒左右,并且加减速极其平缓,这是为了防止因振动或气流扰动而扬起已经沉降在走廊地面的微小颗粒。通过这种设计,AGV既满足了原料药中间体高效转运的需求,又完全符合制药行业对洁净环境和可追溯性的严格要求。由车体、电源、驱动、导航及控制系统等八大模块构成。
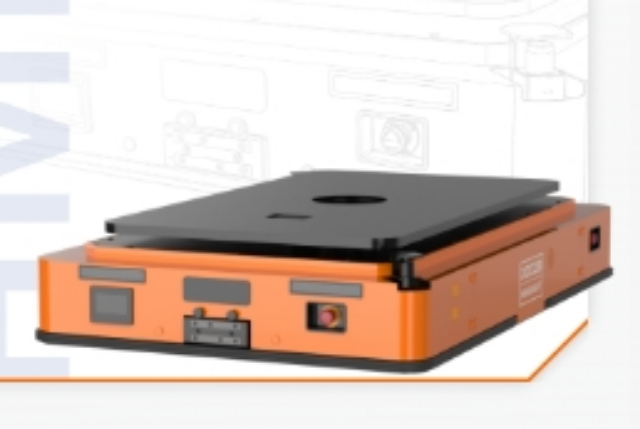
在运往胶印车间的途中,AGV会一直沿着红色磁条行驶,普通磁条上的其他AGV识别到红色磁条上的优先车辆后会自动让行,确保加急物料以**快的速度到达印刷机飞达处。到达胶印车间后,AGV将纸堆精确对接到印刷机飞达的自动上纸机构上,同时通过RFID读写器扫描纸堆上的标签,将物料批次、克重、尺寸等信息自动录入生产管理系统,省去了人工扫码的步骤。交接完成后,AGV会根据原路径返回,此时如果沿途有其他普通配送任务,它会顺路将空托盘或废纸边回收并运送到指定区域。整个运输过程中,AGV不*完成了物理上的物料移动,还同步更新了仓库管理系统中的库存记录和批次追踪信息,为印刷包装企业的数字化管理提供了可靠的数据基础。SCARA机器人采用水平关节结构,在平面运动上速度极快。江苏移载型AGV个性化定制需求
使用AGV可有效避免人工搬运中的漏送、错送问题,物料准确率达100%。浙江工业型AGV智能物流解决方案
针对重型机械加工车间铁屑多、油污重、地面可能有切削液残留的恶劣环境,重载型AGV采用了链条或滚筒式承载面来实现工件与机床之间的自动对接,其承载能力通常达到3吨至10吨,底盘离地间隙也经过专门加高以避免磕碰。这种AGV会将重达3吨的挖掘机斗杆毛坯从热处理炉直接运输到五轴加工中心的门口,热处理炉出口处的高温工件通过过渡滑台自动滑移到AGV的滚筒面上,随后AGV关闭滚筒锁止机构,防止工件在运输途中发生位移。在前往加工中心的路上,AGV利用地面铺设的磁条和RFID标签进行组合导航,同时车身上的激光雷达会检测前方是否有障碍物或人员。浙江工业型AGV智能物流解决方案