商机详情 -
江苏强磁除铁器定做
矿山与建材行业是磁力除铁器的传统重心应用领域,这类行业的物料具有产量大、粒度粗、含铁量高的特点,且生产环境复杂,存在高温、粉尘、强冲击等工况,对除铁器的处理能力、磁场强度、耐用性提出了较高要求。在矿山开采中,原矿石中混杂着大量铁块、铁钉、钻头等铁磁性杂质,这些杂质若进入破碎机,会导致设备卡滞、刀片崩裂,甚至引发安全事故。带式永磁除铁器凭借大处理量、强磁场的优势,成为矿山破碎生产线的标配,通常安装在破碎机前的输送带上,每小时可处理数千吨矿石,有效吸附大块铁杂质,保障破碎设备的稳定运行。对于粒度较细的矿石粉,则需要采用高梯度电磁除铁器,通过强磁场梯度吸附细粒铁杂质,提升矿石的纯度,为后续的选矿、冶炼环节奠定基础。设备结构紧凑,可集成到现有生产线,节省空间与改造成本。江苏强磁除铁器定做
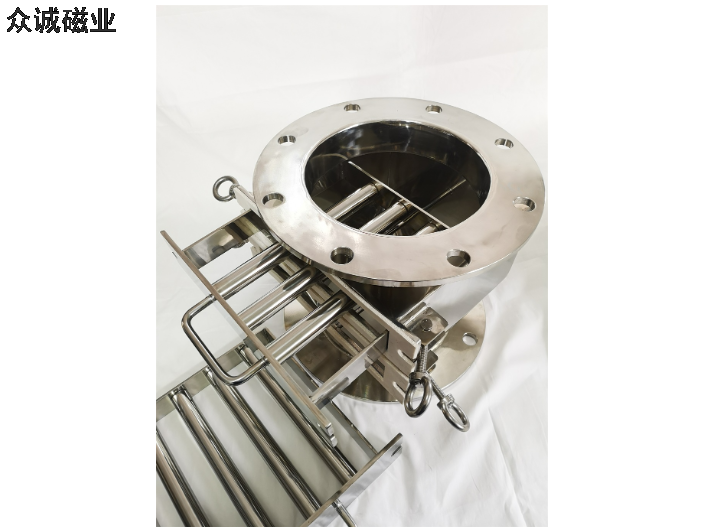
辅助功能模块则根据工况需求灵活配置,包括温度控制系统、压力监测系统、流速监测系统、自动控制系统等。在高温工况下,温度控制系统可对磁力组件进行降温,防止永磁体因高温退磁;压力监测系统实时监测管道压力,当压力异常升高时,及时发出预警,避免管道堵塞;流速监测系统可根据液体流速自动调整磁场强度,确保不同流速下的除杂效果稳定;自动控制系统则可实现除铁器的远程监控、自动排杂、故障报警、数据记录等功能,提升设备的智能化水平。云南强磁除铁器批发加装高透观察视窗的流体管道除铁器,无需拆开设备就能直观查看内部杂质的吸附堆积情况。
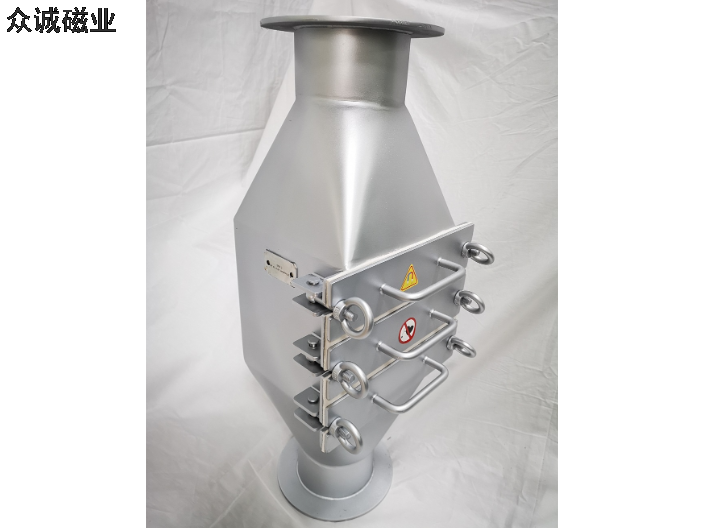
在双碳目标的驱动下,液体管道除铁器的绿色节能技术将不断升级,通过采用更环保的材料、降低能耗、提升资源回收效率、减少废弃物排放,助力工业生产实现碳减排,践行可持续发展理念。在材料方面,除铁器将更多采用可回收、无污染、可降解的环保材料,减少生产过程中的碳排放,同时降低设备报废后的环境污染;在能耗方面,通过优化磁场设计、采用高效永磁材料、改进辅助系统,进一步提升永磁材料的利用率,降低辅助系统的能耗,实现设备的低能耗运行;在资源回收方面,除铁器将与资源回收系统深度融合,实现杂质的高效回收和循环利用,减少废弃物排放,提升资源利用率。同时,除铁器将与新能源技术结合,如采用太阳能供电的辅助系统、风能供电的监测系统,进一步降低设备能耗,实现设备的绿色化运行;此外,通过优化设备结构,减少材料用量,降低生产环节的能源消耗,从全生命周期角度践行绿色节能理念,为工业绿色转型提供技术支撑。
生产要求是选型的重心导向,包括处理量、除铁精度、自动化程度、安装空间等。处理量大的生产线,如大型矿山、建材企业,应选择处理能力匹配的带式除铁器,确保满足生产流量需求;对除铁精度要求高的行业,如食品、医药,应选择磁场梯度大、吸附精度高的电磁除铁器;自动化程度高的生产线,应选择配备自动卸铁装置、智能控制系统的除铁器,减少人工干预,提高生产效率;安装空间受限的场景,应选择结构紧凑的滚筒式永磁除铁器或小型电磁除铁器,适应现场安装条件。化工行业常用粉料式除铁器,防止铁屑污染原料或催化剂。
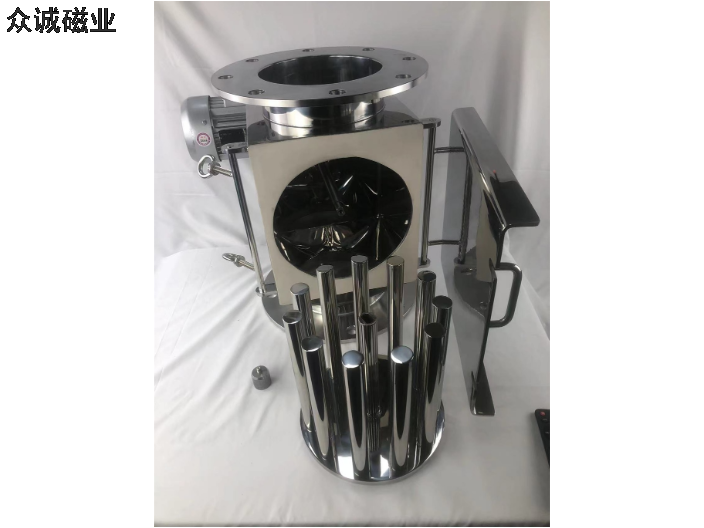
在建材行业,水泥、砂石、玻璃的生产原料中同样混有铁杂质,这些杂质会影响建材产品的强度、色泽和纯度。例如,水泥生产中,原料中的铁杂质会导致水泥颜色发黄,降低产品品质;玻璃生产中,铁杂质会影响玻璃的透光率,导致产品不合格。因此,建材行业普遍采用悬挂式电磁除铁器和滚筒式永磁除铁器,安装在原料输送、破碎、研磨等环节,实现全流程除铁,确保原料纯度,保障产品质量。同时,针对水泥生产的高温环境,强迫油冷式电磁除铁器凭借良好的散热性能,能够在高温工况下稳定运行,成为水泥生产线的关键设备。粉料式除铁器可定制防爆型号,满足易燃易爆粉尘环境需求。云南强磁除铁器批发
粉料式除铁器广泛应用于矿山、建材、冶金等行业的粉料处理。江苏强磁除铁器定做
从环保与节能特性来看,永磁除铁器无需外接电源,运行过程中零能耗、零排放,符合绿色生产的理念;电磁除铁器虽然需要消耗电能,但通过智能控制技术实现按需调节磁场强度,避免了能源浪费,且设备运行过程中无噪音、无粉尘污染,不会对生产环境造成二次污染,尤其适合环保要求严格的食品、医药行业。从设备安全与运行稳定性来看,铁杂质是工业设备的隐形***,破碎机、研磨机、输送带等设备若混入铁杂质,极易造成刀片磨损、轴承卡滞、皮带撕裂等故障,不*缩短设备寿命,还会引发停机停产。江苏强磁除铁器定做