商机详情 -
贵州高磁除铁器批发
在医药行业,药品原料的纯度直接关系到药品的安全性和有效性,铁杂质不*会影响药品的稳定性,还可能引发不良反应。医药行业对磁力除铁器的要求更为严格,除卫生等级外,还需满足GMP认证标准,设备结构需便于拆卸、清洗和消毒,避免交叉污染。医药生产中,常采用小型化、高精度的电磁除铁器,安装在原料输送、配料、混合等环节,对粒度极细的医药原料进行除铁,确保原料中不含铁磁性杂质。例如,在***原料生产中,采用高梯度电磁除铁器,能够吸附原料中的微量铁杂质,保障原料纯度,满足药品生产的严格标准。流体管道除铁器全程无需外接电力驱动,依靠永磁磁力完成除铁作业,运行零能耗且稳定性极强。贵州高磁除铁器批发
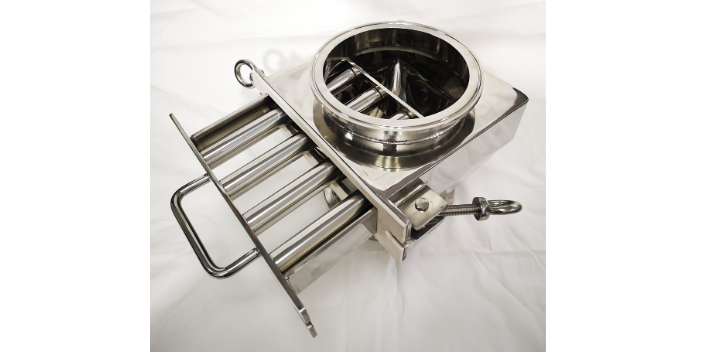
矿山与建材行业是磁力除铁器的传统重心应用领域,这类行业的物料具有产量大、粒度粗、含铁量高的特点,且生产环境复杂,存在高温、粉尘、强冲击等工况,对除铁器的处理能力、磁场强度、耐用性提出了较高要求。在矿山开采中,原矿石中混杂着大量铁块、铁钉、钻头等铁磁性杂质,这些杂质若进入破碎机,会导致设备卡滞、刀片崩裂,甚至引发安全事故。带式永磁除铁器凭借大处理量、强磁场的优势,成为矿山破碎生产线的标配,通常安装在破碎机前的输送带上,每小时可处理数千吨矿石,有效吸附大块铁杂质,保障破碎设备的稳定运行。对于粒度较细的矿石粉,则需要采用高梯度电磁除铁器,通过强磁场梯度吸附细粒铁杂质,提升矿石的纯度,为后续的选矿、冶炼环节奠定基础。海南流体管道除铁器定做粉料式除铁器的磁芯采用稀土材料,磁力持久稳定,寿命长。
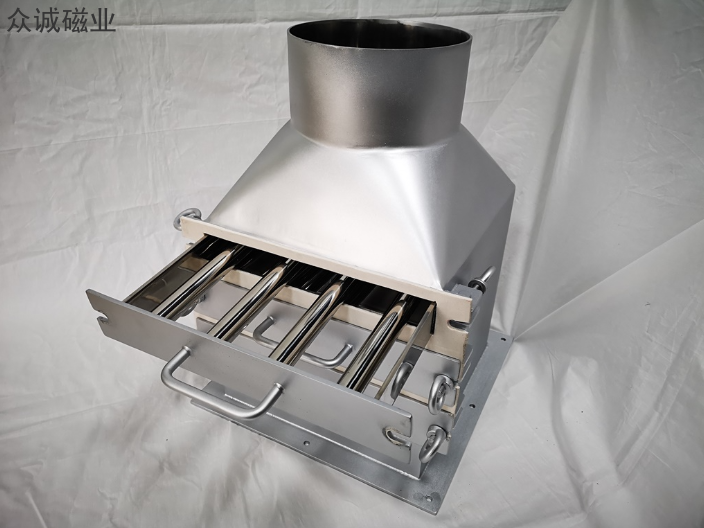
管道的尺寸需与生产流量精细匹配,磁力组件的布局也需根据管道直径进行优化,确保磁场覆盖整个液体流截面,避免出现除杂死角。杂质收集系统是保障除铁器持续运行的关键,主要用于承接脱落的铁磁性杂质,防止杂质二次混入液体流。常见的杂质收集装置包括收集斗、密封袋、自动排杂阀、负压收集系统等:收集斗适用于杂质含量较高的场景,杂质脱落后直接落入斗内,定期清理;密封袋适用于少量杂质、洁净度要求高的场景,更换便捷,避免杂质暴露;自动排杂阀可实现杂质的自动排出,无需人工干预,适配连续化生产的高自动化需求;负压收集系统则适用于高粉尘、易挥发液体场景,通过负压将杂质吸入收集装置,避免环境污染。
磁力除铁器的技术发展,本质是磁场技术、材料技术与控制技术协同进步的结果,历经了三个关键阶段,每个阶段都解决了前一阶段的痛点,推动设备性能实现质的飞跃。第一阶段是传统永磁除铁器的普及阶段,这一阶段的设备以天然永磁体或早期人工永磁材料为重心,磁场强度低、稳定性差,且结构单一,只能满足简单的除铁需求,卸铁方式多为人工操作,效率低下,应用场景局限于小型矿山和基础工业。第二阶段是电磁除铁器的崛起阶段,随着电磁技术的发展,可控磁场的电磁除铁器问世,解决了永磁除铁器磁场强度不足的问题,同时实现了自动化卸铁,大幅提升了除铁效率和精度,适配了大规模工业化生产的需求,但这一阶段的设备能耗高、散热问题突出,且缺乏智能控制能力。配套压差传感器的流体管道除铁器,可实时监测内部流道压差,自动提醒操作人员及时清理堆积杂质。

随着工业4.0和智能制造的推进,液体管道除铁器的智能化水平将不断提升,通过集成传感器、物联网、大数据、人工智能等技术,实现设备的远程监控、故障预警、自动排杂、参数自适应调整、智能诊断等功能,打造全流程无人化管控的智能除铁系统。在设备监控方面,除铁器将配备压力传感器、温度传感器、磁场强度传感器、杂质含量传感器、流速传感器等多种传感器,实时监测设备运行状态、液体参数和杂质情况,并将数据上传至云端平台,管理人员可通过手机、电脑等终端远程查看设备运行情况,实时掌握除杂效果。粉料式除铁器采用不锈钢材质,耐腐蚀且易于清洁,适合严苛环境。海南钕铁硼除铁器定做
很多流体生产线升级改造时,加装一台流体管道除铁器,就能用极低的成本大幅提升成品的整体纯净度。贵州高磁除铁器批发
在制作除铁器的过程中,需要遵循的安全标准和规定包括操作人员的专业培训、劳动保护、设备检查与维护、操作程序、紧急情况处理等方面。具体如下:专业培训与资格认证:操作人员必须接受相关的安全和技术培训,并通过考核取得操作资格证书后才能上岗工作。劳动保护:操作人员应按规定穿戴劳动防护用品,如工作服、帽子、手套等,并保持工作现场的整洁与安全。设备检查与维护:定期对除铁器进行检查和维护,确保所有安全装置可靠有效,及时清理积尘和杂物,防止摩擦产生高温或影响设备散热。操作程序:在开车前进行详细的设备检查,确认无安全隐患后方可启动。贵州高磁除铁器批发