商机详情 -
江西干粉除铁器除铁效果
随着工业4.0和智能制造的推进,液体管道除铁器的智能化水平将不断提升,通过集成传感器、物联网、大数据、人工智能等技术,实现设备的远程监控、故障预警、自动排杂、参数自适应调整、智能诊断等功能,打造全流程无人化管控的智能除铁系统。在设备监控方面,除铁器将配备压力传感器、温度传感器、磁场强度传感器、杂质含量传感器、流速传感器等多种传感器,实时监测设备运行状态、液体参数和杂质情况,并将数据上传至云端平台,管理人员可通过手机、电脑等终端远程查看设备运行情况,实时掌握除杂效果。悬挂式除铁器高高架设在皮带输送机上方,如鹰眼般捕捉物料中的铁磁性异物。江西干粉除铁器除铁效果
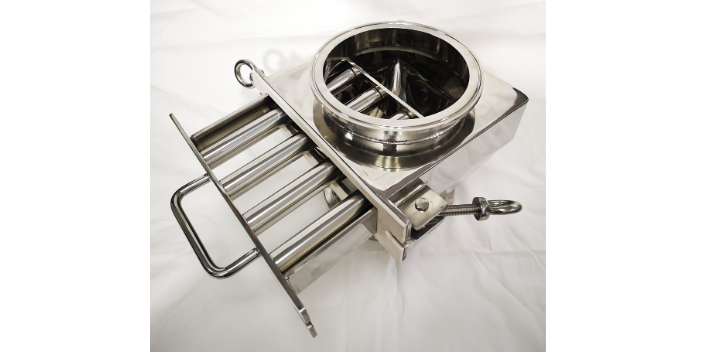
在乳制品生产线中,除铁器可吸附鲜奶、奶粉溶液中的铁质杂质,防止杂质混入成品,保障乳制品的纯度和口感,避免杂质对消费者健康造成威胁;在饮料生产中,除铁器能拦截原料水、糖浆、果汁中的磁性颗粒,确保饮料清澈透明,符合食品安全标准;在食用油精炼过程中,除铁器可去除油脂中的铁锈等杂质,提升食用油的纯净度,延长保质期。在医药生产领域,液体管道除铁器更是保障药品质量的关键。药品生产对原料药、注射用水、药液的纯度要求较高,任何细微的铁磁性杂质都可能影响药品的疗效,甚至引发不良反应。北京永磁除铁器价格对于高湿度物料,除铁器需具备特殊防护设计,防止因潮湿导致设备损坏或除铁性能下降。
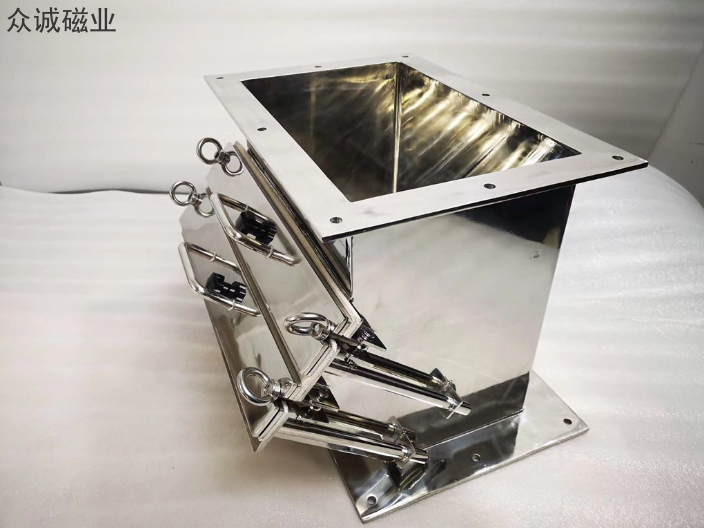
在工业生产中,铁磁性杂质的混入可能导致设备损坏、产品质量下降甚至安全事故。从粮食加工中的铁钉、螺丝,到化工原料中的金属粉末,微小铁屑的危害不容小觑。据统计,全球每年因铁杂质引发的工业事故损失超过50亿美元。除铁器作为物料净化的关键设备,通过磁场吸附技术实现铁磁性杂质的高效分离,已成为食品、医药、化工、新能源等行业的标配装备。除铁器的重心是磁路系统,其设计直接影响吸附效率。传统除铁器采用均匀磁场,但吸附力随距离快速衰减。现代高梯度磁路通过导磁体形成磁场集中区,使磁力线在吸附面密集分布。例如,某企业研发的梯度磁系除铁器,在距离磁极表面5mm处的磁场强度可达1.2T(特斯拉),是均匀磁场的3倍,可捕获直径只0.05mm的微粉铁屑。
石油化工行业的生产工况极为复杂,原料多为原油、化工中间体、溶剂等液态物料,其中混入的铁锈、焊渣、设备磨损产生的金属颗粒等铁磁性杂质,不*会磨损管道、阀门、反应釜、泵等关键设备,缩短设备使用寿命,还可能堵塞催化剂床层、堵塞精密管路,降低反应效率,甚至引发设备泄漏、火灾等安全事故。传统过滤设备在高温高压环境下易损坏、易堵塞,且清理频繁,难以满足连续化生产需求,而液体管道除铁器则完美适配这一场景。在石油化工的管道输送环节,液体管道除铁器被安装在原料输送管道、反应釜进料管道、产品输出管道、循环冷却管道等关键节点。粉料式除铁器的磁芯采用稀土材料,磁力持久稳定,寿命长。

矿山与建材行业是磁力除铁器的传统重心应用领域,这类行业的物料具有产量大、粒度粗、含铁量高的特点,且生产环境复杂,存在高温、粉尘、强冲击等工况,对除铁器的处理能力、磁场强度、耐用性提出了较高要求。在矿山开采中,原矿石中混杂着大量铁块、铁钉、钻头等铁磁性杂质,这些杂质若进入破碎机,会导致设备卡滞、刀片崩裂,甚至引发安全事故。带式永磁除铁器凭借大处理量、强磁场的优势,成为矿山破碎生产线的标配,通常安装在破碎机前的输送带上,每小时可处理数千吨矿石,有效吸附大块铁杂质,保障破碎设备的稳定运行。对于粒度较细的矿石粉,则需要采用高梯度电磁除铁器,通过强磁场梯度吸附细粒铁杂质,提升矿石的纯度,为后续的选矿、冶炼环节奠定基础。悬挂式除铁器安装于皮带输送机上方,可有效拦截运动物料中的铁杂质,保障下游设备安全运行。重庆永磁除铁器定制
自动化控制系统可实时监测除铁状态,提升生产智能化。江西干粉除铁器除铁效果
电磁除铁器以电磁线圈为重心磁场源,通过外接电源产生可控磁场,磁场强度可通过调节电流大小精细控制,且磁场强度远高于永磁除铁器,能够吸附大尺寸、高硬度的铁磁性杂质,甚至可吸附弱磁性物质,是处理高纯度要求、复杂杂质环境的关键设备。电磁除铁器的重心优势在于磁场强度可调、吸附力强、自动化程度高,但也存在能耗较高、依赖稳定电源、运行成本相对较高的短板,更适合对除铁精度要求较高、杂质形态复杂的场景。按结构划分,电磁除铁器主要分为悬挂式、强迫油冷式、风冷式三类。江西干粉除铁器除铁效果