商机详情 -
四川专业除铁器定做
在现代化工业生产的精密链条中,流体介质的纯净度早已超越基础指标范畴,成为决定产品质量、设备寿命与生产安全的重心命脉。无论是化工领域强腐蚀性的液态原料,食品医药行业关乎人体健康的液态物料,还是新能源产业高纯度的电解液,哪怕混入微米级的铁磁性杂质,都可能引发连锁风险——轻则堵塞精密管路、磨损重心设备,重则导致产品报废、触发安全事故。传统除铁方式依赖人工筛检、静态过滤,不*效率低下、无法适配连续化生产,更难以应对高流速、高粘度、高纯度要求的复杂工况。对于细小铁磁性颗粒的分离,需选用磁场梯度高的除铁器,实现精细高效除铁。四川专业除铁器定做
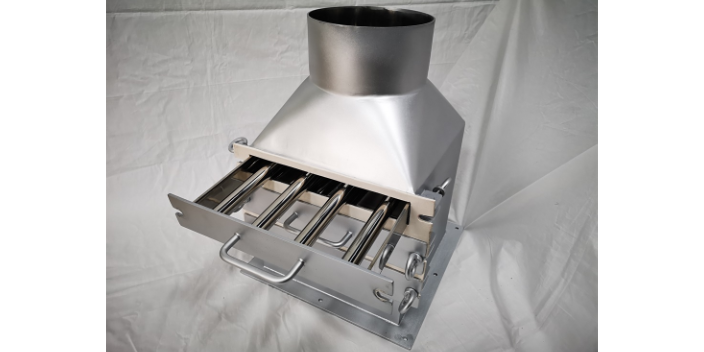
传统除铁方式如人工筛检、间歇式过滤,不*效率低下,还需要频繁停机清理,难以满足大规模连续化工业生产的需求。而液体管道除铁器实现了除铁与液体输送的同步进行,无需停机,可24小时连续运行,大幅提升了生产效率,完美适配连续化生产场景。在除杂效率方面,液体管道除铁器凭借强磁场和优化的磁场分布,对微米级甚至亚微米级的铁磁性杂质吸附率可达99.9%以上,除杂精度远超传统过滤设备。同时,除铁器的磁场强度可根据液体特性和除杂需求灵活调整,对于杂质含量高的液体,可选用更高磁场强度的磁力组件,确保除杂效果;对于杂质含量低的液体,可适当降低磁场强度,减少能耗。在连续运行能力方面,液体管道除铁器无需拦截全部液体,只针对铁磁性杂质发挥作用,因此不会出现因杂质堆积导致的管道堵塞问题。部分除铁器还配备了自动排杂装置,当吸附的杂质积累到一定程度时,自动触发排杂程序,将杂质排出,无需人工干预,真正实现了无人值守的连续化除铁,大幅提升了生产效率,降低了人工成本。四川专业除铁器定做除铁器的冷却系统直接影响电磁线圈的使用寿命,需定期检查冷却液或散热风扇的工作状态。
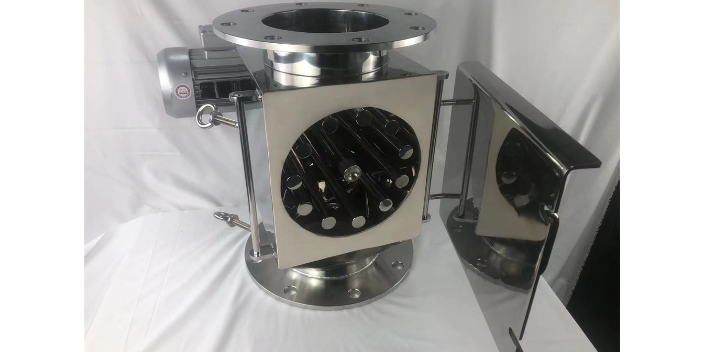
绿色化是磁力除铁器发展的必然要求,未来将更加注重节能降耗和环保性能。永磁除铁器作为零能耗设备,将得到更广泛的应用,同时通过优化永磁体布局和结构,提高磁场利用率,进一步降低设备成本;电磁除铁器将通过智能控制技术和高效散热技术,降低能耗,减少能源浪费;此外,设备的材料选择将更加注重环保,采用可回收、无污染的材料,避免对环境造成二次污染;同时,设备的噪音控制和粉尘治理将进一步加强,打造低噪音、无粉尘的绿色生产环境,符合国家绿色发展的战略要求。
辅助功能模块则根据工况需求灵活配置,包括温度控制系统、压力监测系统、流速监测系统、自动控制系统等。在高温工况下,温度控制系统可对磁力组件进行降温,防止永磁体因高温退磁;压力监测系统实时监测管道压力,当压力异常升高时,及时发出预警,避免管道堵塞;流速监测系统可根据液体流速自动调整磁场强度,确保不同流速下的除杂效果稳定;自动控制系统则可实现除铁器的远程监控、自动排杂、故障报警、数据记录等功能,提升设备的智能化水平。粉料式除铁器的磁极排列优化,覆盖面积广,除铁无死角。
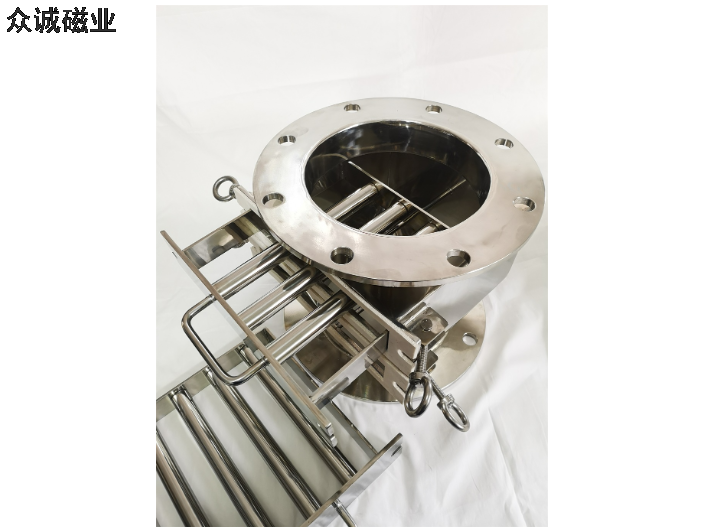
在双碳目标的背景下,绿色环保成为工业发展的重心方向,液体管道除铁器凭借低能耗、无污染、资源循环利用的特性,契合可持续发展的时代需求,成为工业绿色转型的重要助力。在能耗方面,液体管道除铁器依靠永磁材料产生磁场,无需额外消耗电能,只在自动排杂等辅助系统上消耗少量电能,整体能耗极低,远低于传统过滤设备、筛分设备的能耗。在污染排放方面,除铁器的除铁过程无需添加化学药剂,不会产生二次污染,杂质收集后可进行资源化回收,实现废弃物的循环利用,减少固废排放。在资源回收方面,液体管道除铁器在环保水处理、工业固废回收等领域的应用,实现了铁磁性金属的高效回收,减少了原生资源的开采,降低了资源消耗。在工业废水处理中,除铁器回收的铁质杂质可回炉冶炼,实现资源的循环利用;在新能源材料生产中,除铁器回收的杂质可进行提纯再利用,减少资源浪费,推动工业生产向绿色、循环、低碳的方向发展。粉料式除铁器可定制防爆型号,满足易燃易爆粉尘环境需求。贵州干式除铁器厂家
在矿山开采行业,除铁器能分离铁矿石中的铁磁性异物,提高矿石品位和后续加工效率。四川专业除铁器定做
液体管道除铁器安装在原料药输送管道、药液配制管道、注射用水循环管道中,采用食品级不锈钢材质,表面经抛光处理,无卫生死角,符合GMP洁净标准,可高效吸附液体中的铁磁性杂质,确保药品生产的纯度和安全性。同时,除铁器的无接触除杂方式,避免了物料与设备的直接摩擦,减少了物料污染的风险,进一步提升了药品质量。此外,除铁器的自动排杂功能,避免了人工接触物料,降低了微生物污染的概率,符合医药生产的洁净要求。如有意向可致电咨询。四川专业除铁器定做