商机详情 -
安徽贴片电感替代
贴片电感的焊接质量直接关系到电路工作的稳定性,遵循规范的操作流程,能有效提升焊接成功率与元件可靠性。焊接过程主要分为焊前准备、焊接实施与焊后检验三个关键步骤,每个环节都需严格把控。焊前准备是保障焊接效果的基础。焊接前需保持工作台面洁净,避免灰尘、异物附着影响焊接质量;同时检查电感引脚与电路板焊盘是否存在氧化,轻度氧化可涂抹适量助焊剂去除,氧化严重则需清洁处理或更换元件,确保焊接表面洁净、可焊性良好。焊接实施中,温度控制与操作手法至关重要。建议使用可调温恒温电烙铁或热风枪,焊接温度控制在230℃至280℃之间,具体可根据元件规格与焊锡类型调整——温度过高易损坏电感内部结构,过低则可能造成虚焊。操作时,烙铁头需同时接触焊盘与电感引脚,加热时间不超过3秒,待焊锡充分熔化、均匀铺展后移开烙铁,形成光亮饱满的焊点,同时控制焊锡量,避免焊料过多引发桥连短路。焊接完成后需进行细致检验:先目视检查焊点是否光滑、形状完整,有无虚焊、连锡等缺陷;再用万用表测量焊后电感相关参数,借助放大镜观察焊接细节,确保焊接质量符合电路工作要求。 贴片电感是自谐振频率决定高频应用上限的重要参数。安徽贴片电感替代
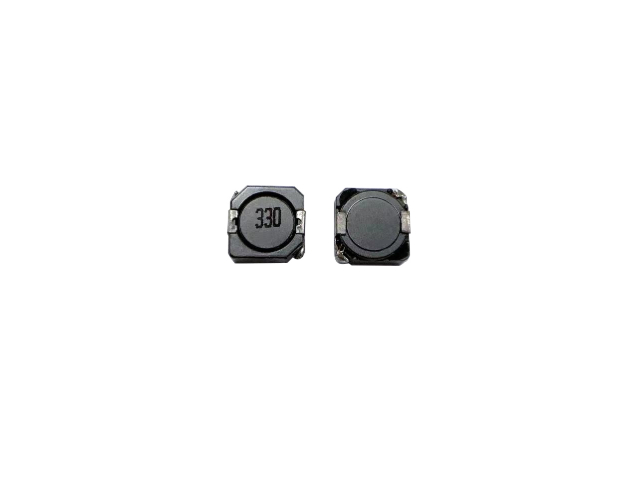
当电感在客户电路板上出现异响时,可通过以下三种方法系统排查,以判断是否为电感自身问题。一、外观检查,这是初步诊断的关键。首先应检查电感封装是否完整,若有破裂、变形或鼓包,内部结构可能已松动或受损。其次需仔细查看引脚焊接状态,是否存在虚焊、焊点裂纹或引脚与焊盘间隙过大等问题。不良焊接会导致通电时接触电阻变化,引起电流波动,使电感因机械振动而产生异响。二、参数检测,使用LCR电桥或电感测试仪对关键参数进行测量:电感值实测值与标称值偏差过大,可能提示内部线圈短路、匝数异常或磁芯损坏;品质因数(Q值)若明显下降,通常与线圈松动、磁芯劣化或绝缘破损有关;直流电阻值异常升高,可能源于绕线局部断裂、引脚氧化或接触不良。例如,若标称直流电阻为5Ω的电感实测达到15Ω以上,则很可能存在内部断路或严重接触问题。三、替换实验,在相同电路位置上更换一个同规格且确认正常的电感进行上电测试。若异响消失,则可基本判定原电感存在故障;若异响依旧,则需排查电路其他部分(如驱动信号、负载条件等)。通过以上由表及里、逐步排除的流程,可以有效定位异响来源,准确区分是电感本体问题还是外部电路原因。 安徽贴片电感极性贴片电感是储能能力与电感量和电流平方成正比的能量元件。
贴片电感厂家想要提升漆包线综合性能与产品竞争力,可从原材料甄选、生产工艺优化、全流程质量检测三大主要环节系统性升级。原材料是品质保障的基础,导体优先选用高纯度铜、铝材质,可有效降低线路电阻,减少工作电流损耗与发热问题。绝缘漆需重点甄选耐温性、绝缘性及化学稳定性优异的品类,适配各类复杂工作场景,规避短路隐患,保障漆包线长期稳定运行。生产工艺优化是把控产品一致性的关键。拉丝工序需依托高精度设备,保证线径均匀统一,为电感量稳定筑牢基础。涂漆工序采用先进工艺,实现绝缘漆均匀全覆盖,杜绝漏涂、气泡等缺陷,精细把控漆膜厚度,兼顾线材柔韧性与绝缘性能。绕线工序保持张力均匀恒定,避免松紧不均,保障电感高频工作特性稳定。完善质量检测体系是品质持续升级的主要支撑。厂家需配备高精度检测设备,对漆包线线径、漆膜厚度、绝缘性能、耐温性能等关键指标实施全流程监测。通过检测数据精细排查生产问题,反向优化生产参数,形成“检测—反馈—优化”的闭环管控机制。三大环节协同优化,可综合提升漆包线的品质、稳定性与耐用性,满足贴片电感严苛的工况性能要求。
选择合适的贴片电感绕线材料,需综合评估导电性、机械性能、抗氧化性及兼容性等关键因素。导电性是绕线材料的基础指标。铜因其优异的导电性和较低的电阻率成为主要选择,能有效降低电流通过时的热损耗,有利于提高电感效率,尤其在高功率应用中,有助于维持电感性能的稳定性。机械性能直接影响绕线的加工可靠性与长期耐用性。绕线材料需具备适当的强度与柔韧性,以承受绕制过程中的张力,并抵御工作环境中的振动与冲击,保持结构完整。抗氧化性能关系到电感的长期可靠性。工作环境下,绕线材料暴露于空气中易发生氧化,可能导致电阻增大、性能下降。为平衡成本与性能,常采用镀层工艺,如在铜线表面镀锡、镀银或镀金,以增强抗氧化能力,延长使用寿命。兼容性也不容忽视。绕线材料需与电感内部的磁芯、封装材料等良好兼容,避免因材料之间的化学或物理反应影响整体性能,确保电感在长期工作中保持稳定。 贴片电感是直接焊接在PCB表面焊盘上的磁性元件。
消费电子的迭代速度,对贴片电感的供应提出特别要求。产品周期短意味着选型窗口也短,供应商能否迅速回样、迅速调整,直接影响项目节奏。规格上,消费电子偏好系列化封装,同一尺寸下覆盖多个感值档位,改设计时只需换档位,不用改焊盘,改版成本低。供应上,常用规格要有常规库存,急单才能跟上,断供对短周期产品的打击很大。验证上,消费电子的测试项目相对集中,样件通过一轮就能定性,供应商配合度因此更关键。谷景对常用尺寸与感值档位保持常规备货,可按客户的迭代节奏安排打样与供货。急单响应能力要写进合作约定,包括交期下限与备货深度,口头承诺不算数。迭代节奏快的项目,把料号变更的流程提前约定,改版时按流程走,不容易乱。变更流程里明确责任人与时限,紧急改版也有章可循。流程之外留一条紧急通道,真正紧急时可以特批,但事后要补记录。事后补记录要限时,拖久了细节记不清,记录就失了意义。打样与供货的节奏排进项目计划,和客户的试产节点对齐。节点对齐后,延误时双方都有提前量可以协商。 贴片电感是温度循环试验中检测内部开裂风险的检验项目。深圳331贴片电感
贴片电感是闭合磁路可减少电磁干扰的屏蔽式结构。安徽贴片电感替代
电池供电的设备对损耗格外敏感,贴片电感的损耗直接影响续航。损耗由磁芯损耗与绕组损耗两部分构成,轻载时磁芯损耗占比高,重载时绕组损耗占主导。降低损耗的路径也因此分两条:换低损耗材料影响磁芯部分,调线径与匝数影响绕组部分。轻载工作的场合,磁芯损耗的权重更高,选型时值得多花心思;重载场合则要把绕组电阻压下来。评估方法不复杂,用实际负载谱测一圈,把两档负载下的温升与效率记下来,就能看出优化空间在哪里。谷景在试样阶段可提供损耗估算与实测温升,便于客户核算续航。温升测点要固定在同一位置,多个负载档的数据序列才有可比性,换位置读数会跳。两档负载的对比结果建议画成简表,评审时一眼能看出优化方向。简表同时记录测试条件,隔一段时间复现时口径一致,数据才连贯。复现的周期固定下来,月度或季度一次,数据序列才不会断档。断档后的数据只能重新积累,成本比坚持记录高得多。优化空间找出来之后,改动要评估对成本与供方的影响,别只盯着损耗一项。改动落地后复测一轮,用数据确认优化是否兑现。 安徽贴片电感替代