商机详情 -
苏州电源EMI超标磁环电感如何整改
在电路设计中,正确选型磁环电感是确保系统性能与可靠性的基础,这要求工程师深入理解几个关键电气参数。电感值是首要参数,决定了元件对电流变化的阻碍能力,需根据电路的工作频率和滤波需求精确计算。额定电流包含两个关键指标:温升电流是指电感因自身电阻和磁芯损耗发热,导致温度上升到规定值时的电流;饱和电流则指磁芯磁化达到饱和,电感量从初始值下降特定比例(通常为30%)时的电流值。在存在较大直流分量的应用中,饱和电流是更严格的选型依据。直流电阻直接影响电路的效率和温升,应尽可能选择DCR较低的产品,以减小导通损耗。自谐振频率由线圈分布电容引起,工作频率必须远低于SRF,否则电感将呈现容性而失效。此外,选型时还需综合考量磁芯材料的频率特性、产品的机械尺寸、安装方式以及工作环境温度范围。一个周全的选型过程,需要在性能、体积、成本和可靠性之间取得平衡,从而为电路设计提供稳定高效的元件支持。 磁环电感在医疗设备电源中提供洁净电力供应。苏州电源EMI超标磁环电感如何整改
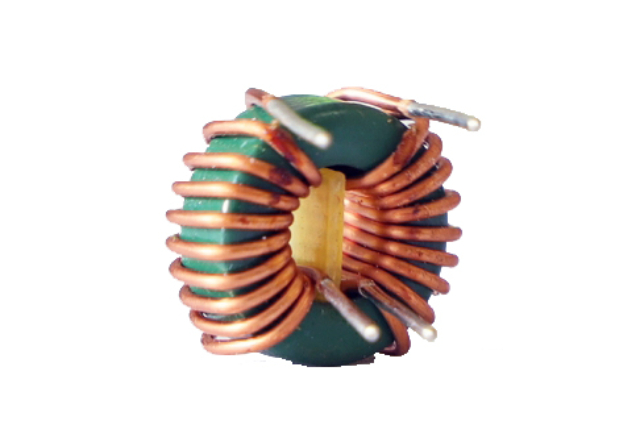
避免磁环电感焊接时出现松动,可通过“预处理加固—工艺控制—焊后检测补漏”三步系统化操作来实现,主要在于减少焊接过程中对电感结构的损伤,同时增强引脚与焊盘的连接强度。第一步:焊接前预处理加固首先检查电感本体结构,确认磁芯与线圈骨架、引脚与骨架的连接是否牢固。若引脚存在轻微松动,可用少量耐高温环氧胶在引脚与骨架接缝处点胶加固,待胶水完全固化后再进行焊接,防止焊接时引脚因受力而脱落。其次,清理电路板焊盘。使用酒精或无尘布擦拭焊盘表面的氧化层和油污,确保焊盘具有良好的可焊性。同时根据电感引脚间距适当调整焊盘位置,避免引脚因错位受力导致焊接后松动。第二步:焊接工艺控制焊接温度需根据引脚材质合理设定:铜质引脚建议控制在260℃–280℃,铁质引脚建议控制在280℃–300℃。温度过高易导致引脚根部焊锡过度熔融,温度过低则可能造成焊锡未完全浸润,两者都会削弱连接强度。焊接时间应严格控制在3至5秒内。时间过长易使引脚受热变形,破坏其与骨架的连接;时间过短则焊锡未能充分凝固,容易出现虚焊。焊接时选用合适规格的焊锡丝,确保焊锡均匀包裹引脚与焊盘,形成饱满、光滑的焊点,同时避免焊锡过多导致引脚受力不均。 重庆电磁干扰抑制磁环电感磁环电感通过振动测试确保机械结构牢固性。
在射频和微波领域,阻抗匹配是确保信号能量在源端、传输线和负载之间实现高效传输的关键技术。匹配不良会引起信号反射,导致功率损耗、增益波动及信号失真。磁环电感凭借其小巧的体积、稳定的高频特性和精确的参数值,在射频电路的阻抗匹配网络中发挥着不可替代的作用。它们常与电容共同构成LC匹配网络,用于调整电路的输入或输出阻抗,使其达到系统要求的标准值(如50Ω或75Ω)。我们的射频级磁环电感,选用高频特性极为稳定的镍锌铁氧体或非磁性材料作为磁芯,确保电感量在工作频带内随频率变化极小。通过精密的制造工艺,我们将寄生电容和等效串联电阻降至较低水平,从而提升了电感的自谐振频率,扩展了其有效工作频带。无论是用于手机等移动通信设备的天线调谐匹配、功率放大器的输出匹配,还是应用于高频测试仪器和基站射频模块,我们的产品都能提供精确、稳定且可重复的性能,确保射频链路具备优异的信号完整性和传输效率。
磁环电感的安装方式对其实际性能表现同样具有不可忽视的影响,主要体现在寄生参数、散热效率以及机械稳定性方面。贴片式磁环电感采用表面贴装技术,直接焊接于PCB表面,引脚短、寄生电感小,高频特性更优,适合用于通信设备、射频模块等对高频信号完整性要求较高的场景。同时,其紧凑的结构有利于实现高密度布线,但受限于贴装面积,散热通道相对有限,在高功率应用中需配合热过孔或散热铜箔辅助散热。插件式磁环电感则通过引脚穿过PCB通孔焊接,结构牢固,抗机械振动能力强,且引脚较长有利于抬高电感本体与PCB之间的距离,便于底部走线或增强底部散热。这种安装方式更适用于工业控制、电源模块或车载电子等对机械强度和散热要求较高的场合。然而,较长的引脚会引入额外的寄生电感,可能影响高频特性,因此在高频应用中需综合评估其适用性。此外,夹扣式或固定支架安装常用于大电流、大尺寸磁环电感,通过机械夹持或支架固定于机壳或散热器上,能有效抑制振动噪音,并利用金属外壳辅助散热。这种安装方式多见于变频器、充电桩等工业级设备。在实际设计中,需根据电路的工作频率、功率等级、散热条件及机械环境,选择合适的安装方式,以充分发挥磁环电感的性能优势。 磁环电感在工业自动化控制板中抑制噪声干扰。
为适应全球环保法规和现代电子制造的高效率要求,我们的表面贴装磁环电感产品完全兼容无铅焊接工艺和全自动化贴装生产线。无铅焊接需要更高的回流焊温度曲线(峰值温度通常可达260℃以上),这对元件的耐热性提出了严峻挑战。我们的SMD磁环电感采用耐高温的磁芯材料和能够承受高温冲击的封装树脂,确保在经历多次无铅回流焊后,磁芯不开裂、涂层不起泡、电气性能不劣化。在结构设计上,我们优化了底座的平整度和电极的共面性,确保其在贴装过程中与焊盘紧密接触,避免“立碑”现象的发生。同时,我们提供符合行业标准的编带包装,以满足自动贴片机的供料要求,保证在高速贴装过程中的稳定性和可靠性。这些针对制造端的精心设计,使得我们的磁环电感能够无缝集成到客户的高度自动化生产流程中,助力客户实现高效、低成本规模化制造。 磁环电感在新能源车载充电机中发挥关键滤波功能。重庆电磁干扰抑制磁环电感
磁环电感在LED驱动电源中实现恒流输出控制。苏州电源EMI超标磁环电感如何整改
磁环电感焊在电路板上出现异响,本质是“电磁力振动”或“磁芯物理特性变化”引发的机械噪声,主要源于四个关键因素。首先是磁芯磁致伸缩效应。当交变电流通过电感线圈时,会在磁芯内部产生交变磁场,导致磁芯材料出现微小的尺寸伸缩(即磁致伸缩)。若磁芯材质(如锰锌铁氧体)的磁致伸缩系数较高,且工作频率处于人耳可听范围(20Hz–20kHz),伸缩振动会通过引脚传递到电路板,进而带动周边元件共振,产生“嗡嗡”声。尤其在电流纹波较大的开关电源中,磁场变化频率与磁芯固有频率接近时,异响会更明显。其次是线圈与磁芯松动。焊接过程中若电感引脚与电路板焊盘连接过紧,或安装时磁芯受到外力挤压,可能导致磁芯与线圈骨架间的间隙变大。当电流通过线圈产生磁场时,线圈会因电磁力发生微小位移,与松动的磁芯碰撞摩擦,产生“滋滋”的摩擦声。此外,若焊接时温度过高(超过磁芯耐受温度,如锰锌铁氧体通常耐温≤120℃),可能导致磁芯内部出现微裂纹,破坏磁路完整性,磁场分布不均会加剧局部振动,引发异响。再者是电路过载或参数不匹配。若电感实际工作电流超过额定值,磁芯会进入饱和状态,电感量骤降的同时,磁场分布会出现剧烈波动,产生不规则的电磁力。 苏州电源EMI超标磁环电感如何整改