商机详情 -
河南全自动包装生产线厂家
随着科技的不断发展,包装生产线设备也在不断地更新迭代,以适应市场的新需求。智能化成为当前包装生产线设备的重要发展趋势。通过引入先进的传感器、物联网技术和大数据分析,包装生产线设备能够实现更为精确的控制和监测。例如,智能传感器可以实时监测生产线的运行状态,一旦发现异常,便能立即发出警报,避免故障的发生。物联网技术则使得各个设备之间能够实现互联互通,形成一个高效协同的生产系统。大数据分析则可以对生产数据进行深入挖掘,帮助企业优化生产流程,提高生产效率。环保节能也是当前包装生产线设备发展的重要方向。越来越多的设备开始采用可回收材料,减少能源消耗,降低对环境的影响。这些创新技术的应用,使得包装生产线设备在提升生产效率的同时,也更加符合可持续发展的理念。灌装生产线自动化程度高,减少人为错误。河南全自动包装生产线厂家
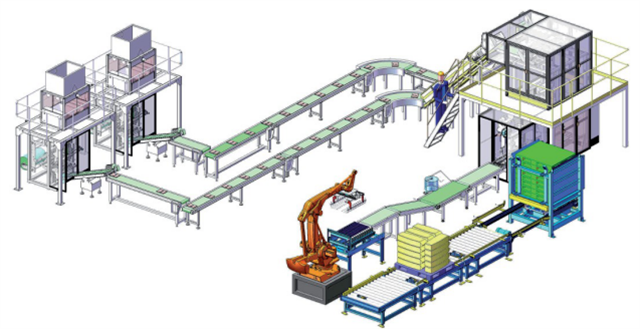
酒类包装生产线是现代酿酒工业中不可或缺的一环,它集成了自动化、智能化与高效化的生产特点,极大地提升了酒类产品的包装质量和生产效率。在这条精密的生产线上,从酒瓶的清洗、灌装、封盖到贴标、打包,每一个环节都经过精心设计,确保了产品的卫生安全与包装的精美度。自动化机械臂精确地抓取酒瓶,高效地完成灌装作业,减少了人工操作的误差,同时,智能检测系统对瓶身、液位及封盖质量进行实时监测,确保每一瓶出厂的酒都符合高标准。环保材料的应用和节能降耗技术的融入,使得酒类包装生产线在追求高效的同时,也兼顾了可持续发展,响应了绿色生产的号召。这样的生产线不*提升了企业的市场竞争力,也为消费者带来了更加安全、可靠且富有吸引力的酒类产品。河南酱料灌装生产线灌装生产线优化瓶口处理,减少破损率。
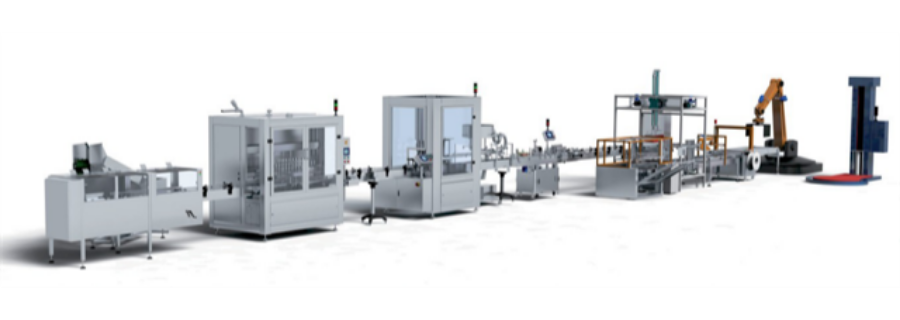
智能后包装生产线设备在现代制造业中扮演着至关重要的角色,它们通过集成先进的自动化技术和智能化管理系统,极大地提升了包装流程的效率和精确度。这些设备通常配备有高精度传感器、机器视觉系统和智能机器人,能够实现从产品分拣、包装、贴标到码垛等一系列复杂工序的自动化处理。传感器能够实时监测生产线上的各项参数,确保包装的准确性和一致性;机器视觉系统则通过图像识别技术,对包装的外观质量进行严格把关,有效避免了人工检测可能带来的疏漏。智能后包装生产线还具备强大的数据分析能力,能够收集并分析生产数据,为优化生产流程、预测设备维护需求提供有力支持。这一系列智能化技术的应用,不*明显提高了生产效率,还降低了人力成本,是现代制造业转型升级的重要推动力。
全自动包装生产线设备的应用范围普遍,涵盖了食品、药品、日化、电子等多个行业。在食品行业中,它们能够快速、准确地完成各类食品的包装,确保食品的新鲜度和安全性;在药品行业,全自动包装线则严格遵守GMP标准,保障药品包装的洁净度和密封性;在日化及电子行业,这些设备同样发挥着重要作用,不*提高了包装效率,还通过精致的包装设计提升了产品的市场竞争力。随着技术的不断进步,全自动包装生产线设备正朝着更加智能化、柔性化的方向发展,为各行业的转型升级提供了强有力的支持。糖浆灌装生产线,甜蜜滋味轻松享。
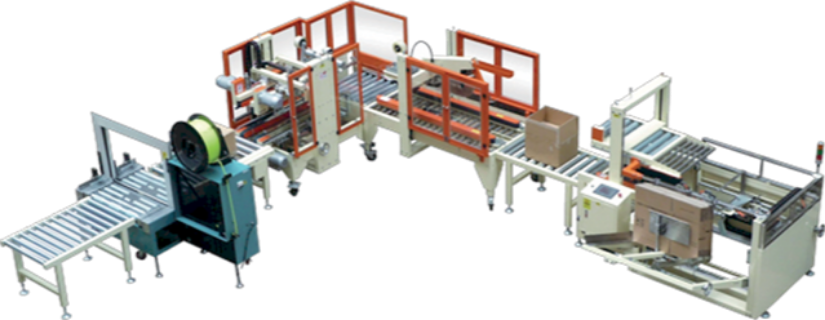
大型包装生产线在环保与可持续性方面也展现出了重要作用。通过精确控制物料的使用量,减少浪费,以及采用可回收材料进行包装,这些生产线在提升生产效率的同时,也积极响应了全球对环境保护的号召。许多先进的包装生产线还融入了智能检测系统,能够实时监测包装过程中产生的废弃物,并自动进行分类处理,从而实现了资源的较大化利用。随着物联网和大数据技术的应用,大型包装生产线还能够收集并分析生产数据,帮助企业优化生产流程,进一步节能减排,推动制造业向更加绿色、可持续的方向发展。灌装生产线结合物联网技术,实现智能生产。福州酱料灌装生产线
灌装生产线配备智能调度系统,优化生产安排。河南全自动包装生产线厂家
酒类包装生产线作为连接生产与市场的桥梁,其重要性不言而喻。它不*要求高度的自动化作业以提升产能,更注重包装的个性化与差异化,以满足日益多元化的市场需求。在先进的生产线上,通过灵活的可编程逻辑控制器(PLC)系统,可以轻松实现不同规格、不同设计包装的快速切换,无论是高级白酒的豪华礼盒装,还是啤酒的便捷易拉罐包装,都能得到精确高效的处理。随着物联网技术的发展,酒类包装生产线还实现了生产数据的实时监控与分析,帮助企业优化生产流程,预测市场需求,及时调整生产计划。这种高度灵活与智能化的生产线配置,不*增强了企业的应变能力,也为酒类市场的繁荣发展注入了新的活力。河南全自动包装生产线厂家