商机详情 -
自动开箱封箱打包生产线
颗粒包装生产线是现代食品、药品及化工行业中不可或缺的重要设备之一,它集成了自动化、智能化与高效化的生产技术。在这条生产线上,原料经过精确的计量、混合后,进入成型设备制成均匀一致的颗粒。随后,这些颗粒通过高速的包装机械,被快速、准确地封装进预设的包装袋或容器中。整个流程不*大幅提升了生产效率,还通过严格的质量控制确保了产品的卫生安全。颗粒包装生产线通常配备有先进的检测系统,能够实时监控包装的重量、密封性以及外观完整性,有效避免了不合格产品的流出。该生产线还具备高度的灵活性,可以迅速调整以适应不同规格、材质包装的需求,满足市场的多样化要求。随着科技的不断进步,颗粒包装生产线正向更加智能化、自动化的方向发展,为相关行业的高质量发展注入了强劲动力。维生素片灌装生产线,补充营养所需。自动开箱封箱打包生产线
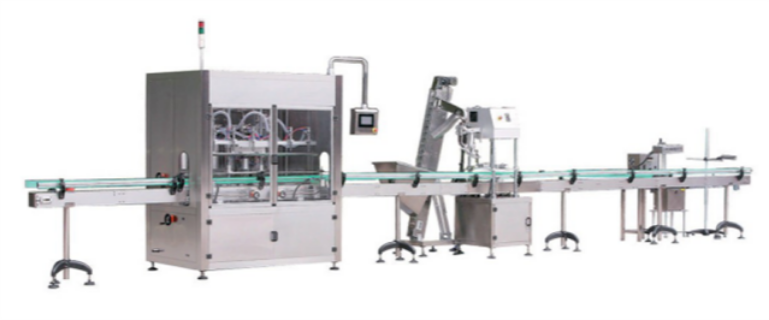
颗粒自动包装生产线是现代食品、药品及化工行业中不可或缺的高效生产设备。这一生产线集成了自动计量、充填、封口、贴标和输送等一系列工序,极大地提升了产品包装的效率和精度。在生产过程中,原料颗粒通过精确的计量系统,按照预设的重量或体积被送入包装机,确保了每个包装单元内产品的一致性。充填完毕后,自动封口装置会迅速而精确地完成包装密封,避免了产品在运输过程中的污染和泄漏。同时,先进的贴标系统能迅速在包装上打印生产日期、批次号及有效期等关键信息,便于追踪和追溯。整个生产线采用PLC控制系统,能够实时监控生产状态,及时调整参数,确保生产流程的顺畅和高效。通过智能化的数据管理系统,企业可以轻松实现生产数据的收集与分析,为进一步优化生产流程提供可靠依据。酒类包装生产线厂家功能性饮料灌装生产线,满足特定健康需求。
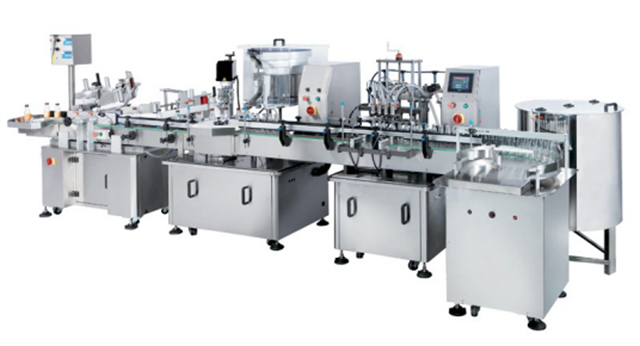
随着科技的不断发展,包装生产线设备也在不断地更新迭代,以适应市场的新需求。智能化成为当前包装生产线设备的重要发展趋势。通过引入先进的传感器、物联网技术和大数据分析,包装生产线设备能够实现更为精确的控制和监测。例如,智能传感器可以实时监测生产线的运行状态,一旦发现异常,便能立即发出警报,避免故障的发生。物联网技术则使得各个设备之间能够实现互联互通,形成一个高效协同的生产系统。大数据分析则可以对生产数据进行深入挖掘,帮助企业优化生产流程,提高生产效率。环保节能也是当前包装生产线设备发展的重要方向。越来越多的设备开始采用可回收材料,减少能源消耗,降低对环境的影响。这些创新技术的应用,使得包装生产线设备在提升生产效率的同时,也更加符合可持续发展的理念。
在红酒灌装生产线设备的运作中,智能化和自动化成为提升效率和品质的关键因素。通过集成PLC控制系统,整条生产线可以实现远程监控和故障预警,减少了人工干预的需要,同时提高了生产的安全性和可靠性。为了适应不同规格和种类的红酒灌装需求,许多高级设备还配备了模块化设计,可以根据实际生产情况灵活调整配置。这种高度的灵活性和适应性,使得红酒灌装生产线设备成为现代葡萄酒制造业中不可或缺的重要工具,不*提升了生产效率,更在保障产品质量的同时,降低了生产成本,为葡萄酒企业的可持续发展奠定了坚实的基础。食用油灌装生产线,满足市场大容量需求。
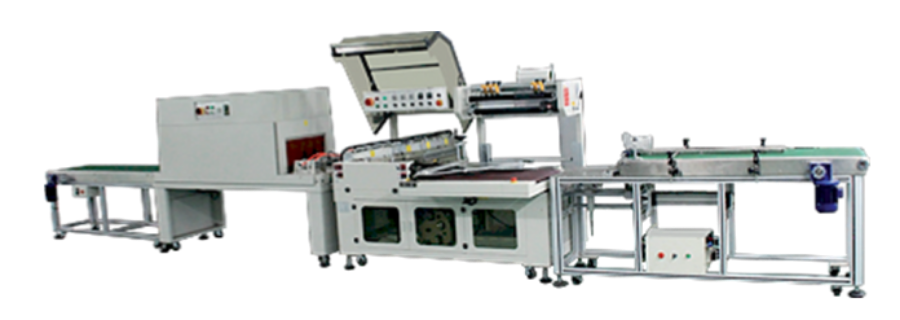
自动开箱封箱打包生产线是现代物流和制造业中不可或缺的高效设备组合,它极大地提升了产品包装流程的速度与准确性。这一生产线集成了先进的机械臂技术、智能感应系统以及精密的输送装置,从纸箱的自动成型、产品精确放置、密封封装到打包贴标,整个过程流畅而高效。通过预设的程序,生产线能够灵活适应不同尺寸和重量的产品包装需求,减少了人工操作的繁琐与误差。自动开箱封箱打包生产线还配备了先进的错误检测机制,一旦在包装过程中发现异常,如纸箱破损、封装不严等问题,系统会立即报警并暂停作业,确保每一件产品都能以很好的状态送达消费者手中。这种高度自动化的生产方式,不*降低了企业的劳动成本,还明显提升了生产效率,是现代企业追求精益化生产管理的理想选择。新型灌装生产线,适合多种液体快速灌装。糖浆灌装生产线生产公司
碳酸饮料灌装生产线,气泡丰富口感佳。自动开箱封箱打包生产线
自动数粒数片瓶装包装生产线设备在智能化方面也在不断进化。结合物联网、大数据和人工智能技术,这些设备能够实现远程监控、故障预警和数据分析等功能,使生产管理者能够实时掌握生产线的运行状态和效率指标。通过数据分析,企业可以优化生产计划、预测维护需求,进一步减少停机时间和浪费。同时,智能化的包装线还能根据市场需求快速调整产品配方和包装规格,满足消费者日益多样化的需求。这种高度智能化的生产方式,不*提升了企业的响应速度和灵活性,也为实现智能制造和可持续发展奠定了坚实的基础。自动开箱封箱打包生产线