商机详情 -
宁波大型包装生产线生产商
颗粒自动包装生产线是现代食品、药品及化工行业中不可或缺的高效生产设备。这一生产线集成了自动计量、充填、封口、贴标和输送等一系列工序,极大地提升了产品包装的效率和精度。在生产过程中,原料颗粒通过精确的计量系统,按照预设的重量或体积被送入包装机,确保了每个包装单元内产品的一致性。充填完毕后,自动封口装置会迅速而精确地完成包装密封,避免了产品在运输过程中的污染和泄漏。同时,先进的贴标系统能迅速在包装上打印生产日期、批次号及有效期等关键信息,便于追踪和追溯。整个生产线采用PLC控制系统,能够实时监控生产状态,及时调整参数,确保生产流程的顺畅和高效。通过智能化的数据管理系统,企业可以轻松实现生产数据的收集与分析,为进一步优化生产流程提供可靠依据。灌装生产线结合AI算法,预测生产瓶颈。宁波大型包装生产线生产商
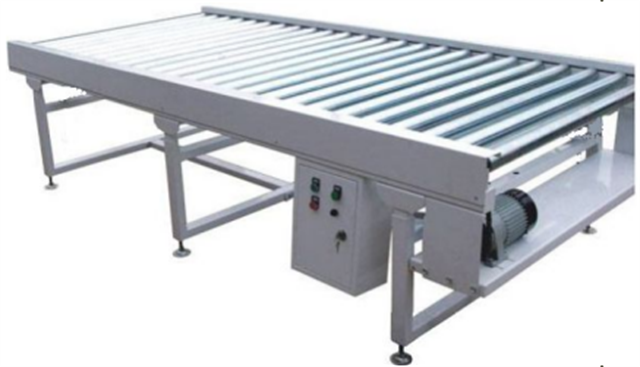
农药装生产线设备是现代农业生产中不可或缺的重要工具,它们不*极大地提高了农药制剂的生产效率,还确保了产品在灌装过程中的安全性和准确性。这些设备通常由精密的自动化机械组成,包括计量泵、灌装头、输送带以及智能控制系统等关键部件。在农药灌装环节,计量泵通过精确调节,确保每一瓶农药的剂量准确无误,避免了过量或不足的情况,这对于保护农作物免受病虫害侵袭、同时保障环境安全至关重要。灌装头则采用防泄漏设计,有效防止农药在灌装过程中的溅出或滴漏,保障了生产人员的健康与安全。整条生产线通过智能控制系统实现自动化运行,减少了人工干预,提高了生产线的稳定性和可靠性,为农药生产企业带来了更高的经济效益。长沙包装生产线设备多少钱冰淇淋灌装生产线,夏日清凉必备。
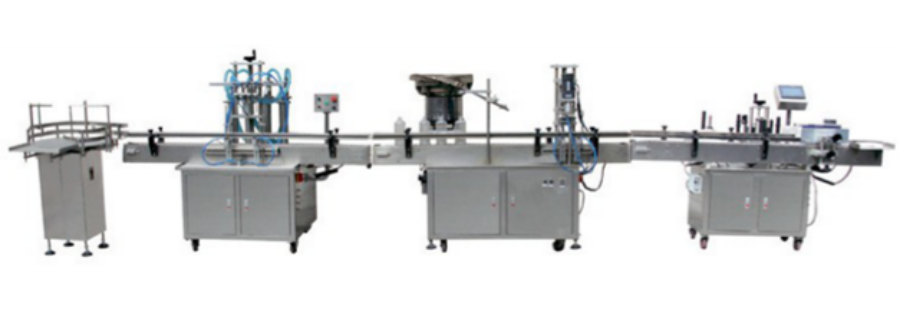
随着科技的不断发展,包装生产线设备也在不断地更新迭代,以适应市场的新需求。智能化成为当前包装生产线设备的重要发展趋势。通过引入先进的传感器、物联网技术和大数据分析,包装生产线设备能够实现更为精确的控制和监测。例如,智能传感器可以实时监测生产线的运行状态,一旦发现异常,便能立即发出警报,避免故障的发生。物联网技术则使得各个设备之间能够实现互联互通,形成一个高效协同的生产系统。大数据分析则可以对生产数据进行深入挖掘,帮助企业优化生产流程,提高生产效率。环保节能也是当前包装生产线设备发展的重要方向。越来越多的设备开始采用可回收材料,减少能源消耗,降低对环境的影响。这些创新技术的应用,使得包装生产线设备在提升生产效率的同时,也更加符合可持续发展的理念。
口服液灌装生产线设备是现代制药行业中不可或缺的关键设备之一,它集成了高精度计量、自动灌装、密封、贴标以及包装等一系列工艺流程。该生产线通常采用先进的PLC控制系统,确保整个灌装过程的自动化与智能化。在生产过程中,通过高精度蠕动泵或活塞泵,可以准确地将药液计量并灌装到每一个口服液瓶中,有效避免了药液的浪费和污染。同时,设备配备的视觉检测系统能够实时监控瓶身、瓶盖以及标签的完整性,确保产品的合格率。该生产线还注重卫生设计,所有与药液接触的部件均采用符合GMP标准的316L不锈钢材质,易于拆卸和清洗,从而有效防止交叉污染。整条生产线的布局紧凑合理,节省了生产空间,提高了生产效率,是现代制药企业提升产品质量和生产能力的重要工具。不含气饮料灌装生产线,平稳灌装无气泡。
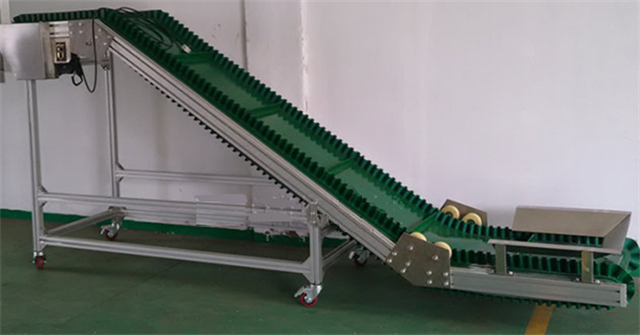
全自动包装生产线的引入,对于企业的生产管理和质量控制也带来了深远的影响。通过集成的信息系统,生产数据可以实时采集和分析,帮助企业实现对生产过程的全方面监控。一旦某个环节出现异常,系统能够立即发出警报,并提示解决方案,有效避免了潜在的质量问题和生产延误。同时,这种数字化的管理方式还为企业提供了丰富的数据支持,有助于优化生产计划、减少浪费、提升资源利用率。全自动包装生产线还减少了人为因素的干扰,使得产品质量更加稳定可靠,进一步提升了消费者的满意度和品牌信誉。总之,全自动包装生产线是推动制造业向智能化、高效化发展的关键力量。灌装生产线配备自动温控系统,适应不同产品。福州包装生产线生产厂家
调味品灌装生产线,精确调配味道。宁波大型包装生产线生产商
自动开箱封箱打包生产线设备不*大幅提升了包装作业的效率,还有效降低了人力成本和安全风险。相比传统的手工包装方式,自动化生产线能够在连续作业中保持高度的一致性和稳定性,减少了因人为因素导致的包装瑕疵和错误。同时,该设备具备高度的可定制性,能够适应不同尺寸、形状和重量的产品包装需求。通过集成先进的物联网技术,生产线可以实现远程监控和数据分析,帮助管理者实时了解生产状态,及时调整生产计划,从而进一步优化生产效率。自动化包装减少了人工接触,降低了工伤风险,为企业的安全生产提供了有力保障。宁波大型包装生产线生产商