商机详情 -
陕西思达德STARD阀门齿轮箱型号
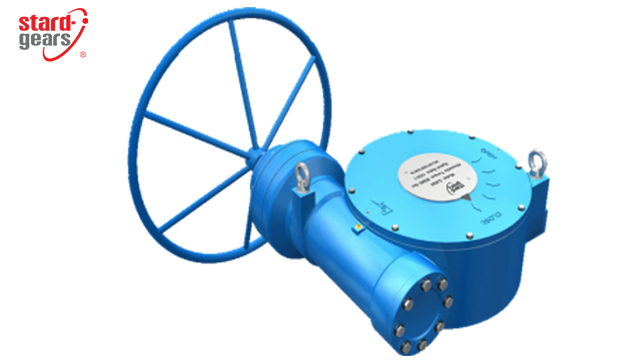
思达德机械自控拥有数控滚齿机Y3150和Y3180H等齿轮加工设备,用于齿轮和蜗轮的精密加工。滚齿工艺能够保证齿形的准确性和齿面的光洁度,是实现阀门齿轮箱平稳传动和低噪音运行的关键工序。配合数控车床和加工中心,思达德机械自控具备从毛坯到成品的完整加工能力,有效控制了产品品质和交付周期。滚齿加工采用展成法原理,刀具与工件按一定传动比啮合运动,逐步切出齿形。数控滚齿机可加工直齿轮、斜齿轮和蜗轮,加工精度可达GB/T 10095标准的7级。蜗轮加工时需保证与蜗杆的正确啮合,中心距和齿形角需严格匹配。齿轮加工完成后进行齿形检测和啮合检查,确保传动平稳、噪音低。齿轮材料通常为球墨铸铁或铝青铜,前者成本较低,后者耐磨性更优。阀门齿轮箱故障可能导致阀门操作失效或损坏。陕西思达德STARD阀门齿轮箱型号
拨叉式气动执行器通常用于90°开启或关闭的阀门,例如球阀、蝶阀和旋塞阀。该系列产品有单作用(弹簧复位)和双作用两种配置形式。拨叉式结构具有输出扭矩大、动作平稳、结构紧凑等特点,大扭矩可达230000N·m,适用于从中小型到超大型阀门的驱动需求。产品已通过ATEX和机械指令认证,安全性得到验证。拨叉式执行器的工作原理是压缩空气推动活塞直线运动,活塞通过拨叉机构将直线运动转换为输出轴的旋转运动。对称式拨叉在整个行程中输出扭矩较为均衡,适用于球阀和旋塞阀。倾斜式拨叉在一个行程终端输出更大扭矩,适用于蝶阀等启闭扭矩差异较大的阀门。产品可根据阀门扭矩曲线选配合适的拨叉形式。成都STARD阀门齿轮箱工厂阀门齿轮箱安装需保证轴线对中,避免额外负载。
科学的维护策略包括:①每日巡检油位、异响与振动(使用便携式测振仪,频率范围10-1000Hz);②每季度取样润滑油进行铁谱分析;③每年开箱检查齿面点蚀与磨损(按AGMA 1010标准评估)。某火电厂给水泵再循环阀齿轮箱通过状态监测,将计划维修改为预测性维护,故障率下降75%。关键维护技术:①磁力排油装置彻底清理旧油;②齿轮修复采用激光熔覆(Stellite 6合金涂层);③密封更换采用特制工装保证压缩量。数字化管理系统(如GE Predix平台)可自动生成维护工单,优化备件库存。
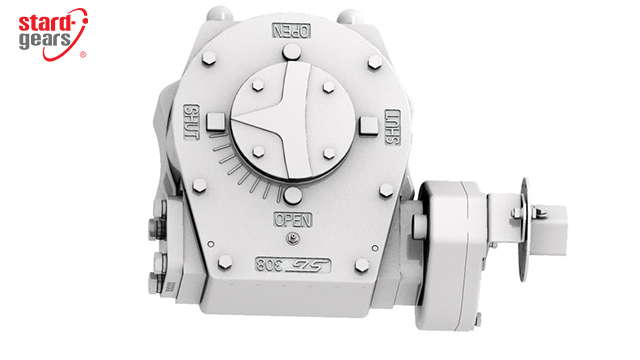
机械式限位开关(如霍尼韦尔SNDH系列)通过凸轮触发微动开关,精度±2°,常用于水处理蝶阀。更特殊的磁感应编码器(如倍加福GM600)可将阀位分辨率提升至0.1°,通过Profinet输出至PLC系统。某核电站主给水阀案例中,齿轮箱集成绝对式多圈编码器(17位分辨率),配合冗余限位开关组,通过1E级安全认证。创新设计如激光测距式限位器,在DN1400闸阀中直接测量阀板位移,精度达±0.5mm。防爆场景需遵循ATEX标准,如海上平台阀门采用Ex d IIC T6防护等级的限位开关组,外壳耐压10Bar。润滑是阀门齿轮箱维护的关键,减少磨损和摩擦。
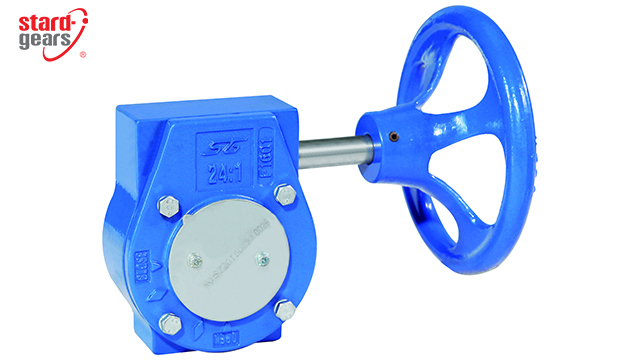
思达德机械自控配备了金相显微镜(UC300M)和倒置金相显微镜(MC510),以及金相预磨机和金相抛光机,用于对金属材料的显微组织进行检验。金相分析可以评估材料的晶粒度、非金属夹杂物、热处理组织等微观指标,是判断材料热处理质量和加工工艺是否合理的重要依据。这一检测手段为工艺优化和质量改进提供了数据支持。通过金相分析,可以观察铸件的石墨形态和分布,判断球化效果是否达到要求。对于经过热处理的零件,可以检验淬火组织是否均匀、回火是否充分。金相试样需经过切割、镶嵌、磨制、抛光和腐蚀等工序制备,然后在显微镜下观察和拍照记录。金相检验结果为材料选择和工艺参数的调整提供了科学依据。阀门齿轮箱可提供手动和自动切换功能。陕西思达德STARD阀门齿轮箱型号
外置不锈钢螺钉和光滑的外壳表面使得清洁更为方便,满足对卫生要求较高的应用场合。陕西思达德STARD阀门齿轮箱型号
思达德机械自控自主设计制造了产品扭矩测试台(SB-QA-02)和产品推拉力测试台(SB-QA-03),用于对成品阀门齿轮箱进行扭矩和推力性能的验证。通过模拟实际工况下的负载条件,可以检测阀门齿轮箱的输出扭矩是否达到设计指标,传动是否平稳,密封是否可靠。这些测试设备为产品出厂前的性能确认提供了技术保障,确保每一台交付的产品都经过严格的性能验证。扭矩测试台可对阀门齿轮箱进行额定扭矩测试和过载测试,验证其承载能力和安全余量。寿命测试通过模拟反复启闭操作,评估阀门齿轮箱的耐久性和磨损情况。推拉力测试台用于检测多回转阀门齿轮箱的轴向推力输出是否满足阀门需求。测试数据记录存档,为产品质量追溯和持续改进提供依据。陕西思达德STARD阀门齿轮箱型号