商机详情 -
黑龙江合金端面镗刀
小型零件加工是不少制造车间的主要业务,微型内孔的镗削作业,常常选用小径镗刀。整体硬质合金一体式刀杆,本体结构连贯,没有刀片装配间隙,适配小孔内部切削。我们推出多款镗刀系列,MIR、MGR 等型号面向不同加工侧重,常规规格做现货储备,非标定制可以按照图纸或者样品,产出特殊规格镗刀。涂层会结合加工物料做选择,适配碳钢、不锈钢等工件。槽型设计各有侧重,部分款式优化排屑通道,便于切屑离开切削区域。选型环节,采购人员收集孔径、孔深、机床夹持规格等关键信息。孔深加大,长径比随之上升,操作人员要留意加工时的状态,通过试切,慢慢调整转速进给,摸索适配本车间零件生产的切削条件。想镗得好?刀柄、刀杆、刀头和微调装置,四位一体,缺一不可!黑龙江合金端面镗刀
硬质合金镗刀的实际使用体验,和刀体基材、刃口处理、表面涂层,还有现场切削参数都存在关联。很多精密零部件的内孔,需要经过镗削工序完成成型,从普通机械配件到仪器类小件,都能看到镗刀的应用。我们的镗刀产品依托多年刀具制造积累,除标准化型号产出,也支持按照图纸或者样品来完成非标镗刀的生产制造。不同系列镗刀在排屑槽、避空结构上会做出区分,用来应对浅孔、深孔、内槽连带加工等不同工况。采购选型阶段,需要梳理孔径范围、有效切削深度、工件材料类型、机床输出条件等信息,方便挑选匹配的产品。企业车间在更换新镗刀之后,可以逐步调试转速进给,摸索适配自身工件的加工条件,减少异常损耗情况。合金端面镗刀对于小直径孔,小径镗刀能实现稳定的镗削效果。
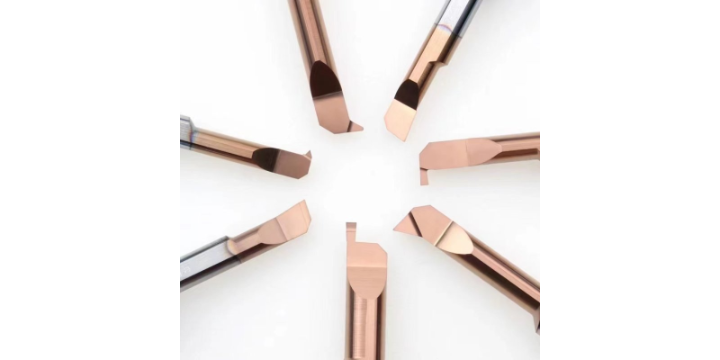
镗刀的应用场景分布在各类机械加工车间,从小型零部件加工,到批量零件生产,都有它的一席之地。小径镗刀主打小直径内孔加工,整体硬质合金一体式结构,不需要装配刀片,结构简单,适配走心机、小型数控车床。我们的镗刀产品分为标准现货与非标定制两大方向,标准型号储备多款常用规格,非标业务可处理特殊长度、特殊刃口轮廓的镗刀。生产流程包含坯料加工、刃口精细研磨、表面涂层处理等步骤,每一步都执行对应的管控。不同系列镗刀面向的加工侧重不一样,有的专注普通镗孔,有的可以完成内孔仿形、内槽加工。企业选型,需要收集工件孔径、孔深、材质、机床条件。上机之后,观察切屑形态,以此作为参考,微调转速进给,适配车间实际的生产工况。
精密小件制造领域,很多零件带有微型内孔,需要依靠镗刀完成加工成型。小径镗刀采用整体硬质合金一体制作,刀杆紧凑,适配狭小的内孔空间。我们产出多款系列镗刀,常规规格做现货储备,方便客户快速采购;遇到标准产品不能满足的工况,启动非标定制,依托刀具加工能力,按照图纸或者样品完成镗刀生产。涂层工艺结合加工物料做区分,适配钢件、不锈钢等物料。槽型结构的差异,带来不一样的排屑表现,针对粘性偏高的工件材料,可以选择对应槽型的镗刀。选型的时候,孔径、孔深、机床夹持规格,都是不可忽略的信息。新刀具上机,建议从保守参数开始试切,观察切屑与加工状态,慢慢调整转速进给,匹配车间的实际生产条件,维持加工过程平稳。
如果想给粗狂的孔做出镜面般的质感,别犹豫,快派镗刀上场。
铣刀:切削效率高:铣刀通常用于大面积的切削,因此其切削效率较高,能够快速去除大量材料。刀具形状多样:铣刀的形状和尺寸多样,可以根据不同的加工需求选择合适的刀具。冷却要求高:铣刀在高速旋转时会产生大量热量,因此需要良好的冷却系统来确保刀具的寿命和加工质量。总结:镗刀和铣刀虽然都是金属加工中的重要工具,但它们在工作原理和产品特性上有着明显的区别。镗刀主要用于孔的加工,对精度和刚性要求较高;而铣刀则主要用于平面和成型表面的加工,对切削效率和冷却要求较高。 采用硬质合金材质的镗刀,为各类材料的加工提供了刚性保障。贵州合金镗刀哪家好
发动机缸体里的气缸内孔怎么加工?镗刀来帮你搞定。黑龙江合金端面镗刀
刀与铣刀是金属加工领域中常用的两种切削工具,它们的工作原理和产品特性有着明显的区别。工作原理:镗刀:镗刀主要用于对孔进行加工,如扩大、加深或修正已有的孔。它的工作原理是通过刀具的旋转和刀具与工件的相对进给运动,来去除工件材料,形成所需的孔形。镗刀工作时,刀具的切削部分会在孔内做旋转运动,同时刀具沿孔的轴线方向做直线进给,这样就能够实现孔的切削。同时刀具沿孔的轴线方向做直线进给,这样就能够实现孔的切削。 黑龙江合金端面镗刀