商机详情 -
陕西锯片铣刀厂家
铣刀的存储和维护对刀具的使用寿命有一定影响。铣刀应在干燥、无腐蚀性气体的环境中存放,避免硬质合金受潮氧化或高速钢生锈。涂层刀具的刃口严禁与硬物碰撞,以免涂层剥落。使用后的铣刀如果未达到磨钝标准,应将切削液擦拭干净并涂上防锈油再放回刀套。需要重磨的铣刀应保留一定的手工刃磨余量,并在工具磨床上按照原始角度刃磨,不得随意改变前角和后角。对于可转位铣刀,刀体需定期拆下刀片清理刀片座和压紧楔块,检查定位面是否有变形或压伤。合理的刀具管理流程可以降低铣刀的消耗速率。上海远锋精密工具有限公司随产品提供存放建议和刃磨注意事项,帮助客户从使用环节延铣刀的有效工作时间。合金铣刀在金属切削加工中扮演着关键角色,远锋在这一领域持续深耕。陕西锯片铣刀厂家
铣刀的正确使用离不开合理的切削参数配置。切削速度(线速度)由主轴转速和刀具直径决定,影响切削温度与刀具磨损模式。每齿进给量则影响切屑厚度和表面粗糙度,进给量过大会增加刀具负荷,进给量过小则可能导致摩擦加剧。轴向切深和径向切深共同决定了金属去除率,在机床功率允许的范围内可适当提高切深以减少走刀次数。当出现振动时,可以考虑改变主轴转速以避开共振区域,或减小径向切深同时增加每齿进给量。利用刀具厂商提供的切削参数表作为起点,结合现场试切效果进行微调,可以获得较为平衡的加工效率与刀具寿命。上海远锋精密工具有限公司随产品提供推荐的切削参数范围,协助操作人员更快完成试切。江西锯片铣刀生产厂家有效冷却与排屑,是保证铣刀在深孔或槽铣削中正常工作的重要环节。
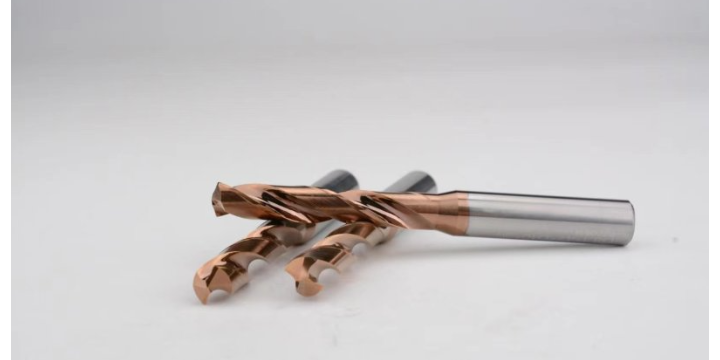
在铣刀的使用过程中,正确设置切削参数对于发挥刀具性能至关重要。上海远锋在交付铣刀产品时,会根据刀具的规格、材质和被加工材料的类型,提供一套推荐的切削参数范围作为参考。这些参数包括主轴转速、进给速度和切削深度等。客户可以根据自身的机床状况和加工要求,在参考范围内进行调整和优化。我们认识到,较好的切削参数往往需要通过现场试切来确定,因此我们提供的参数旨在作为客户初始设定的依据,帮助其更快地找到合适的加工条件。
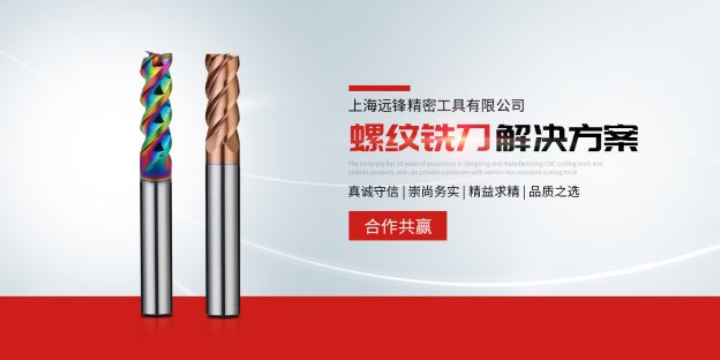
粗加工铣刀的设计侧重于高金属去除率,因此刀刃通常采用分屑槽或波形刃结构。分屑槽将较宽的切削刃分割成若干小段,使切屑变窄易于排出;波形刃则沿着切削刃方向呈现波浪形,切削时产生的切屑呈细小的瓦片状,减少了单位切削面积上的切削力。粗加工铣刀往往采用较大的螺旋角和较少的刀齿数量,以容纳更多切屑。在加工大型铸件锻件的毛坯阶段,粗加工铣刀能够快速去除余量,将工件形状初步靠近成品尺寸。粗加工后的表面质量相对粗糙,但为后续半精加工和精加工留出了均匀的余量。选择粗加工铣刀时需考虑机床的主轴功率和夹具刚性,避免因切削负荷过大引起振动。上海远锋精密工具有限公司生产各类粗加工铣刀,包括波形刃立铣刀和玉米铣刀等,助力客户缩短毛坯准备周期。远锋精密工具提供合金铣刀系列产品,满足多种加工场景需求。
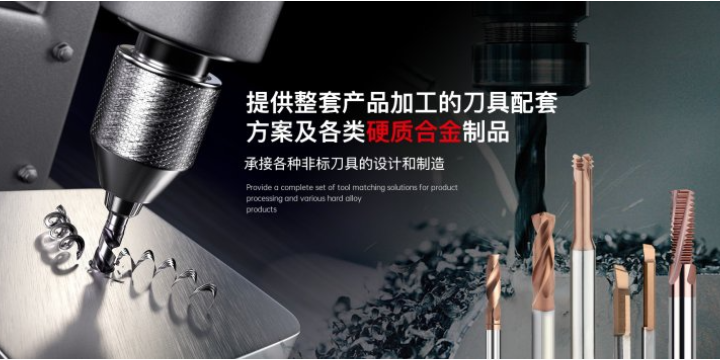
在金属切削的复杂世界里,铣刀是塑造工业部件的中心角色。它通过高速旋转的切削刃与工件之间的相对运动,将多余的金属层逐一剥离,从而生成平面、曲面、沟槽、台阶等精密几何形状。每一把铣刀的刀刃排列与几何角度,都是针对不同加工场景进行的设计考量。从加工简单的矩形工件到复杂的模具型腔,都需要合适的铣刀来完成。整体式铣刀结构稳固,在粗加工中表现突出;而组合式刀具则通过可更换的刀片提供了灵活性,适应多变的加工需求。在汽车零件、精密仪器或重型机械的制造过程中,铣削工艺贯穿其中,每一次旋转都伴随着金属的成型与蜕变。稳定的铣刀产品,有助于减少生产过程中的换刀与调机时间。山东球头铣刀价格
整体硬质合金材质,赋予了铣刀较好的硬度和耐磨性基础。陕西锯片铣刀厂家
铣刀在日常生产中面临着各式各样的加工任务,从平面铣削到曲面仿形,从开槽到侧铣,每一道工序都需要搭配合适的刀具。典型的铣削加工包括铣平面、倒角或铣边、铣轮廓、铣槽、铣凹腔、铣键槽等,不同工序对铣刀的刃形、螺旋角、涂层类型等参数提出了不同的要求。方头双刃立铣刀是一种常见的设计形式,它可以像钻头一样对工件进行垂直插铣或侧铣,端齿延伸至铣刀中心,使其能够进行垂直方向的进给加工。这些设计细节,让铣刀在面对不同的加工需求时,都能找到对应的解决方案。陕西锯片铣刀厂家