商机详情 -
安徽钨钢铣刀价格
在汽车制造业中,铣刀承担着大量零部件的加工任务。从发动机缸体缸盖到曲轴连杆,从刹车盘到转向系统零件,这些零部件的加工涉及铣平面、铣槽、铣轮廓、铣曲面等多种铣削工艺。特别是在汽车轻量化趋势下,铝合金等材料的铣削加工日益增多,对铣刀的切削效率和加工质量提出了更高的要求。不同类型的铣刀在汽车零部件加工中各司其职——面铣刀负责大面积平面加工,立铣刀应对轮廓铣削和沟槽加工,球头铣刀则处理复杂型面。一把合适的铣刀,能够让整个加工环节更加顺畅,减少换刀次数,帮助提升设备运行效率。从粗加工到精加工,不同系列铣刀协同作业,完成材料去除过程。安徽钨钢铣刀价格
粗加工铣刀的设计侧重于高金属去除率,因此刀刃通常采用分屑槽或波形刃结构。分屑槽将较宽的切削刃分割成若干小段,使切屑变窄易于排出;波形刃则沿着切削刃方向呈现波浪形,切削时产生的切屑呈细小的瓦片状,减少了单位切削面积上的切削力。粗加工铣刀往往采用较大的螺旋角和较少的刀齿数量,以容纳更多切屑。在加工大型铸件锻件的毛坯阶段,粗加工铣刀能够快速去除余量,将工件形状初步靠近成品尺寸。粗加工后的表面质量相对粗糙,但为后续半精加工和精加工留出了均匀的余量。选择粗加工铣刀时需考虑机床的主轴功率和夹具刚性,避免因切削负荷过大引起振动。上海远锋精密工具有限公司生产各类粗加工铣刀,包括波形刃立铣刀和玉米铣刀等,助力客户缩短毛坯准备周期。安徽合金铣刀生产厂家远锋的铣刀产品线,既有标准品也有定制方案。
在精密仪器制造领域,铣刀是获取极小尺寸公差的可靠手段。医疗器械、光学设备、测量仪器中的精密部件,对加工精度有着严苛的要求。硬质合金微径铣刀能够在细微结构上进行精细切削,留下光滑的加工表面和均匀的边缘。合理的转速选择对于此类精细加工至关重要——转速过高可能导致刀具过热加速磨损,而转速过低则可能影响加工效率甚至引发切削不稳定。因此,在精密加工中,需要综合考虑材料硬度、刀具直径和切削深度等因素来确定合适的转速,使铣刀的切削能力得到充分发挥。
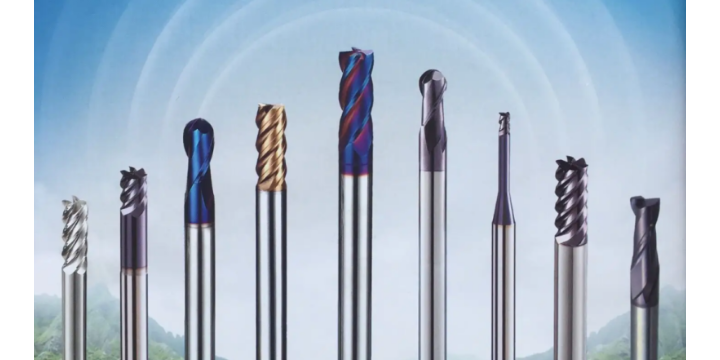
铣刀的齿数(刃数)是选择刀具时需要考虑的重要因素。上海远锋生产的整体硬质合金铣刀,提供了从二刃到多刃的不同选择。二刃铣刀具有较大的容屑空间,适合用于沟槽加工和粗加工,特别是当加工余量较大时,其排屑能力有助于减小切削阻力。四刃及以上的多刃铣刀,则因为参与切削的刀刃更多,在精加工中可以获得更好的表面质量,并适用于高效率的铣削加工。我们在制造过程中,确保每一支铣刀的齿距分布均匀,这有助于切削过程平稳,减小振动。根据您的具体加工要求,我们可以提供不同齿数配置的铣刀,以适应粗加工、半精加工或精加工的不同阶段。
无论是标准规格还是非标尺寸,远锋都能提供相应的铣刀产品。
对于有深度加工需求的客户,上海远锋能够提供具有加长刃部或加长总长设计的整体硬质合金铣刀。这类铣刀主要用于加工深腔、深孔或侧壁较深的工件特征。在制造加长铣刀时,我们会特别关注其芯部直径与总长的比例,以平衡刀具的刚性和加工可达性。同时,我们也会建议客户在可能的情况下,采用适当的切削参数和冷却方式,以补偿因刀具悬伸增加而带来的刚性变化。通过合理的设计和使用配合,加长铣刀能够协助客户完成标准刀具难以实现的加工任务。远锋在铣刀制造领域积累的技术经验,为客户提供了可靠的产品保障。天津燕尾槽铣刀价格
远锋精密工具的铣刀产品,以合金材质为特色。安徽钨钢铣刀价格
铣刀的正确使用离不开合理的切削参数配置。切削速度(线速度)由主轴转速和刀具直径决定,影响切削温度与刀具磨损模式。每齿进给量则影响切屑厚度和表面粗糙度,进给量过大会增加刀具负荷,进给量过小则可能导致摩擦加剧。轴向切深和径向切深共同决定了金属去除率,在机床功率允许的范围内可适当提高切深以减少走刀次数。当出现振动时,可以考虑改变主轴转速以避开共振区域,或减小径向切深同时增加每齿进给量。利用刀具厂商提供的切削参数表作为起点,结合现场试切效果进行微调,可以获得较为平衡的加工效率与刀具寿命。上海远锋精密工具有限公司随产品提供推荐的切削参数范围,协助操作人员更快完成试切。安徽钨钢铣刀价格