商机详情 -
辽宁立铣刀生产厂家
批量生产中的刀具成本控制,是制造业企业关注的重点之一。镶齿式铣刀将硬质合金刀片镶嵌在刀体上,刀片磨损后可以进行单独更换,而不需要整体报废刀体,这种结构形式降低了使用成本。整体式铣刀虽然磨损后需要整体更换,但在粗加工等强度较高的切削工况下,其结构稳定性和切削能力依然具有优势。在考虑刀具成本时,需要综合评估刀具本身的采购价格、使用寿命、加工效率以及换刀频次等因素,从而在保证加工质量的前提下,获得较好的经济效益。合金铣刀的硬度和耐磨性,是衡量其性能的重要指标,远锋在选材上严格把关。辽宁立铣刀生产厂家
粗加工铣刀的设计侧重于高金属去除率,因此刀刃通常采用分屑槽或波形刃结构。分屑槽将较宽的切削刃分割成若干小段,使切屑变窄易于排出;波形刃则沿着切削刃方向呈现波浪形,切削时产生的切屑呈细小的瓦片状,减少了单位切削面积上的切削力。粗加工铣刀往往采用较大的螺旋角和较少的刀齿数量,以容纳更多切屑。在加工大型铸件锻件的毛坯阶段,粗加工铣刀能够快速去除余量,将工件形状初步靠近成品尺寸。粗加工后的表面质量相对粗糙,但为后续半精加工和精加工留出了均匀的余量。选择粗加工铣刀时需考虑机床的主轴功率和夹具刚性,避免因切削负荷过大引起振动。上海远锋精密工具有限公司生产各类粗加工铣刀,包括波形刃立铣刀和玉米铣刀等,助力客户缩短毛坯准备周期。辽宁立铣刀生产厂家螺纹铣刀的齿形精度直接关系到螺纹配合的可靠性,远锋对此高度重视。
在金属加工的广阔版图中,铣刀类型丰富多样,各自对应着不同的加工需求。立铣刀凭借其多个切削刃,适用于加工平面、斜面及各种轮廓形状,在模具制造和精密零件加工中常见其身影。面铣刀则通过大面积的切削刃,特别适用于机床床身、工作台等大面积平坦表面的铣削,能够获得较好的表面质量和加工效率。槽铣刀专注于沟槽和台阶面的加工,三面刃铣刀和角度铣刀则适用于具有特定角度的斜面或曲面。了解这些铣刀类型的区别与适用场景,有助于根据工件形状、尺寸和加工要求选出合适的切削工具,从而提升整体加工效益。
铣刀的刃口强度与锋利度之间存在一定的平衡关系。上海远锋在制造整体硬质合金铣刀时,会根据其预期的加工用途来调整刃口的处理方式。用于粗加工的铣刀,其刃口需要具备较好的抗冲击能力,因此会采用相对保守的刃口处理,以增强抵抗崩刃的能力。而用于精加工的铣刀,则更注重刃口的锋利度,以获得更细致的表面效果。我们通过控制刃口处理的参数,使铣刀的刃口状态与其应用场景相匹配。客户在下单时,可以告知我们其主要的加工阶段,以便我们提供相应刃口状态的铣刀产品。从毛坯到成品,铣刀的精密切削贯穿了金属加工的许多环节。
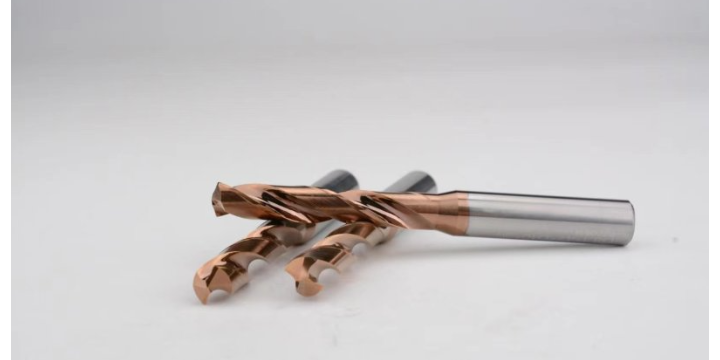
铣刀的齿数(刃数)是选择刀具时需要考虑的重要因素。上海远锋生产的整体硬质合金铣刀,提供了从二刃到多刃的不同选择。二刃铣刀具有较大的容屑空间,适合用于沟槽加工和粗加工,特别是当加工余量较大时,其排屑能力有助于减小切削阻力。四刃及以上的多刃铣刀,则因为参与切削的刀刃更多,在精加工中可以获得更好的表面质量,并适用于高效率的铣削加工。我们在制造过程中,确保每一支铣刀的齿距分布均匀,这有助于切削过程平稳,减小振动。根据您的具体加工要求,我们可以提供不同齿数配置的铣刀,以适应粗加工、半精加工或精加工的不同阶段。
整体硬质合金材质,赋予了铣刀较好的硬度和耐磨性基础。辽宁立铣刀生产厂家
我们关注铣刀在整个使用寿命周期内的性能表现与加工成本关系。辽宁立铣刀生产厂家
在加工大型零件和复杂曲面时,铣刀的刚性和切削能力显得尤为重要。大型面铣刀能够以较大的切削面积覆盖工件表面,在大面积平坦表面的加工中具有更高的切削效率。对于曲面复杂的模具型腔,球头铣刀和立铣刀的组合运用,能够在保证加工精度的同时提升切削速度。加工过程中,冷却液的使用能够有效降低刀具温度,减少热变形,延长刀具的切削寿命。在航空、船舶等大型构件制造领域,合理选用铣刀类型和切削参数,是保证加工质量和生产效率的重要前提。辽宁立铣刀生产厂家