商机详情 -
江苏螺纹铣刀生产厂家
铣刀的存储和维护对刀具的使用寿命有一定影响。铣刀应在干燥、无腐蚀性气体的环境中存放,避免硬质合金受潮氧化或高速钢生锈。涂层刀具的刃口严禁与硬物碰撞,以免涂层剥落。使用后的铣刀如果未达到磨钝标准,应将切削液擦拭干净并涂上防锈油再放回刀套。需要重磨的铣刀应保留一定的手工刃磨余量,并在工具磨床上按照原始角度刃磨,不得随意改变前角和后角。对于可转位铣刀,刀体需定期拆下刀片清理刀片座和压紧楔块,检查定位面是否有变形或压伤。合理的刀具管理流程可以降低铣刀的消耗速率。上海远锋精密工具有限公司随产品提供存放建议和刃磨注意事项,帮助客户从使用环节延铣刀的有效工作时间。远锋的铣刀产品线,既有标准品也有定制方案。江苏螺纹铣刀生产厂家
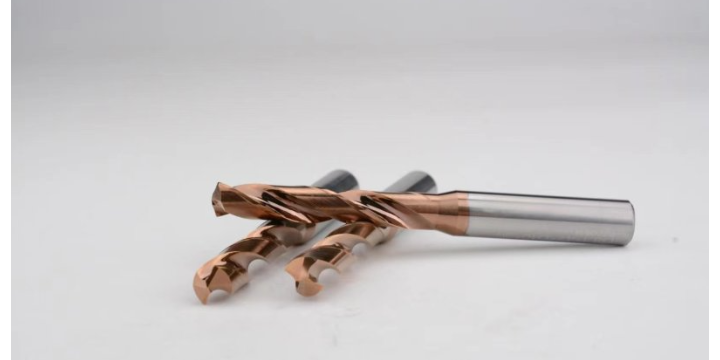
在铣削加工中,选择哪一种铣刀往往要结合被加工零件的材料、几何形状、表面质量要求、热处理状态、切削性能及加工余量等因素综合考量。例如,平头铣刀适合进行粗铣、去除大量毛坯,也可用于小面积水平平面的精铣;球头铣刀则更适合曲面半精铣和精铣,小规格的球头铣刀还可处理陡峭面和直壁的小倒角。而面对不同材料的工件,刀具的选择也需要相应调整——加工毛坯面时,由于表面硬层可能会加快刀具磨损,通常需要选用硬度较高的铣刀-。这些选择的背后,是对加工工艺的深入理解和对刀具性能的准确把握。河北面铣刀多少钱在工具名镇西夏墅,远锋设有分公司,持续为铣刀产品注入技术与产能支持。
铣刀在加工过程中产生的振动,是影响加工质量和刀具寿命的重要因素。上海远锋在设计整体硬质合金铣刀时,会通过优化刀具的几何结构来抑制振动的产生。例如,采用不等分齿距或变螺旋角的设计,可以破坏切削过程的周期性,从而减小共振的可能性。这种设计思路有助于使切削过程更加平稳,提高加工表面的光洁度,并保护刀具和机床主轴。我们的非标定制服务也可以根据客户加工中遇到的振动问题,提供具有减振设计的铣刀方案,协助客户改善加工状况。
在金属加工的广阔版图中,铣刀类型丰富多样,各自对应着不同的加工需求。立铣刀凭借其多个切削刃,适用于加工平面、斜面及各种轮廓形状,在模具制造和精密零件加工中常见其身影。面铣刀则通过大面积的切削刃,特别适用于机床床身、工作台等大面积平坦表面的铣削,能够获得较好的表面质量和加工效率。槽铣刀专注于沟槽和台阶面的加工,三面刃铣刀和角度铣刀则适用于具有特定角度的斜面或曲面。了解这些铣刀类型的区别与适用场景,有助于根据工件形状、尺寸和加工要求选出合适的切削工具,从而提升整体加工效益。远锋提供的铣刀产品,从选材到成型,每一个环节都经过严谨的工艺控制。
在精密仪器制造领域,铣刀是获取极小尺寸公差的可靠手段。医疗器械、光学设备、测量仪器中的精密部件,对加工精度有着严苛的要求。硬质合金微径铣刀能够在细微结构上进行精细切削,留下光滑的加工表面和均匀的边缘。合理的转速选择对于此类精细加工至关重要——转速过高可能导致刀具过热加速磨损,而转速过低则可能影响加工效率甚至引发切削不稳定。因此,在精密加工中,需要综合考虑材料硬度、刀具直径和切削深度等因素来确定合适的转速,使铣刀的切削能力得到充分发挥。提供铣刀再研磨服务,有利于延长刀具总寿命,管理使用成本。陕西燕尾槽铣刀厂家
除了标准规格,我们还承接非标铣刀的设计与制造,满足特定加工需求。江苏螺纹铣刀生产厂家
铣刀的正确使用离不开合理的切削参数配置。切削速度(线速度)由主轴转速和刀具直径决定,影响切削温度与刀具磨损模式。每齿进给量则影响切屑厚度和表面粗糙度,进给量过大会增加刀具负荷,进给量过小则可能导致摩擦加剧。轴向切深和径向切深共同决定了金属去除率,在机床功率允许的范围内可适当提高切深以减少走刀次数。当出现振动时,可以考虑改变主轴转速以避开共振区域,或减小径向切深同时增加每齿进给量。利用刀具厂商提供的切削参数表作为起点,结合现场试切效果进行微调,可以获得较为平衡的加工效率与刀具寿命。上海远锋精密工具有限公司随产品提供推荐的切削参数范围,协助操作人员更快完成试切。江苏螺纹铣刀生产厂家