商机详情 -
内蒙古硬质合金铣刀
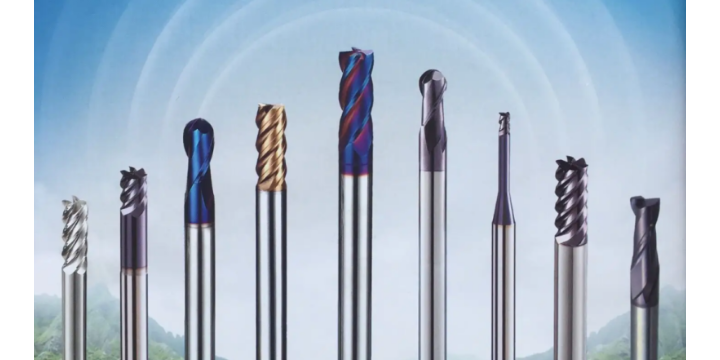
铣刀的齿数(刃数)是选择刀具时需要考虑的重要因素。上海远锋生产的整体硬质合金铣刀,提供了从二刃到多刃的不同选择。二刃铣刀具有较大的容屑空间,适合用于沟槽加工和粗加工,特别是当加工余量较大时,其排屑能力有助于减小切削阻力。四刃及以上的多刃铣刀,则因为参与切削的刀刃更多,在精加工中可以获得更好的表面质量,并适用于高效率的铣削加工。我们在制造过程中,确保每一支铣刀的齿距分布均匀,这有助于切削过程平稳,减小振动。根据您的具体加工要求,我们可以提供不同齿数配置的铣刀,以适应粗加工、半精加工或精加工的不同阶段。
以硬核锋芒,高效铣削,为精密制造提供持久锋利的切削解决方案。内蒙古硬质合金铣刀
汽车工业的蓬勃发展,与铣削加工的先进水平密不可分。从发动机缸体、曲轴箱到变速箱壳体,大量关键零部件的生产都离不开铣削工艺的参与。端铣刀与立铣刀在这一行业中发挥着各自的作用,分别用于大平面铣削和复杂轮廓加工。通过合理的切削速度与进给量设置,铣刀能够确保汽车部件的尺寸精度和表面质量,从而保障整车装配的稳定性和可靠性。无论是铸铁件还是铝合金件,选择合适的铣刀类型和切削参数,都是提升加工效率、控制单件成本的重要手段。
内蒙古硬质合金铣刀刀具几何角度优化,确保切削流畅,减少切削力。
粗加工铣刀的设计侧重于高金属去除率,因此刀刃通常采用分屑槽或波形刃结构。分屑槽将较宽的切削刃分割成若干小段,使切屑变窄易于排出;波形刃则沿着切削刃方向呈现波浪形,切削时产生的切屑呈细小的瓦片状,减少了单位切削面积上的切削力。粗加工铣刀往往采用较大的螺旋角和较少的刀齿数量,以容纳更多切屑。在加工大型铸件锻件的毛坯阶段,粗加工铣刀能够快速去除余量,将工件形状初步靠近成品尺寸。粗加工后的表面质量相对粗糙,但为后续半精加工和精加工留出了均匀的余量。选择粗加工铣刀时需考虑机床的主轴功率和夹具刚性,避免因切削负荷过大引起振动。上海远锋精密工具有限公司生产各类粗加工铣刀,包括波形刃立铣刀和玉米铣刀等,助力客户缩短毛坯准备周期。
质量检验是上海远锋铣刀制造流程中的重要环节。我们配备了相应的检测设备,对铣刀的尺寸精度、形状位置精度和表面质量进行检验。从棒料进厂的材质检测,到磨削过程中的工序检验,再到成品出厂前的终端检测,我们力求通过多阶段的检验来把控产品质量。我们使用工具显微镜、轮廓仪等仪器,对刀具的几何参数进行测量,确保其符合设计要求。通过规范的检验流程,我们努力保证每批产品的一致性和可靠性,为客户的加工提供有质量保障的刀具。铣刀的选择应综合考虑加工精度、效率、成本等多个因素。
在铣刀的使用过程中,刀具的安装和夹持方式同样影响着加工效果。上海远锋提供的整体硬质合金铣刀,其刀柄部分按照通用标准进行制造,能够适配常见的弹簧夹头、液压夹头或热缩夹头等夹持系统。我们关注铣刀刀柄的圆柱度精度,因为良好的夹持精度是保证刀具在高速旋转下动平衡的基础,进而有利于加工表面的质量。对于有特殊夹持要求的客户,我们的非标定制服务也可以对刀柄部分进行适应性设计。我们希望通过提供符合标准的刀柄尺寸和精度的铣刀,帮助客户在安装刀具时更为顺利,从而专注于加工过程本身。铣刀平衡性对加工振动和噪音控制至关重要。内蒙古硬质合金铣刀
硬质合金铣刀,耐磨性强,适合高速切削,提升加工效率。内蒙古硬质合金铣刀
数控加工中心对铣刀提出了更高的要求,包括较高的动平衡等级、稳定的刀柄接口以及可预测的刀具寿命。数控铣刀需与刀柄配合后满足一定的跳动量范围,通常要求径向跳动在0.01毫米以内,以保证多齿切削时各齿均匀受力。高速加工时还需要对铣刀进行动平衡检测,减少离心力引起的高频振动。数控编程人员在选择刀具时会考虑刀具的长度、直径、齿数和悬伸量,并通过CAM软件模拟加工路径,提前预判干涉区域。针对深腔加工,数控铣刀常采用阶梯式或锥度设计来增强刚性。在刀具管理系统中,每把数控铣刀会有专属的编号和对应的切削参数推荐值。上海远锋精密工具有限公司的铣刀产品适用于主流数控系统,为自动化加工提供可靠的切削工具。内蒙古硬质合金铣刀