商机详情 -
螺纹铣刀生产厂家
铣刀的材质选择直接关系到其适用的加工范围。上海远锋生产的整体硬质合金铣刀,选用的是适合金属切削的硬质合金材料。这种材料具有较高的硬度和耐磨性,能够应对大多数常见金属材料的加工需求。我们在选材时会考虑不同牌号合金的特性差异,例如有的牌号侧重于抗冲击性能,适用于间断切削;有的牌号则更注重高温硬度,适用于高速切削。根据铣刀的预期用途选择相应的合金的牌号,是我们产品设计环节中的一项基础工作。客户在提出加工需求时,可以告知我们具体的工件材料,以便我们匹配合适的基体材质。
铣刀冷却润滑,必不可少。螺纹铣刀生产厂家
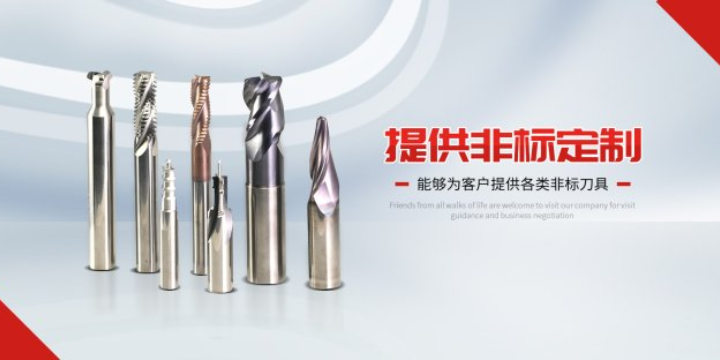
铣削加工是现代机械制造中不可或缺的环节,而铣刀作为铣削加工的中心工具,承担着从平面加工到曲面仿形、从开槽粗铣到精修轮廓的多种任务。铣刀种类丰富,立铣刀可用于加工凹槽、凸台和复杂曲面,面铣刀适合大面积平面铣削,球头铣刀则在曲面半精铣和精铣中表现出色-。从平头到球头、从直槽到螺旋、从标准规格到非标定制,铣刀的种类和形态多样,以满足不同加工场景的需求。无论是汽车零部件、模具型腔,还是航空航天结构件,铣刀都在其中发挥着重要作用-。不同类型的铣刀有不同的设计理念,粗加工讲究排屑效率和切削稳定性,精加工则更关注表面质量和尺寸精度,而球头铣刀则擅长处理复杂曲面和陡峭壁面-。选择一把合适的铣刀,往往决定了整个加工工序的效率与质量。四川燕尾槽铣刀价格铣刀种类繁多,满足各种加工需求。
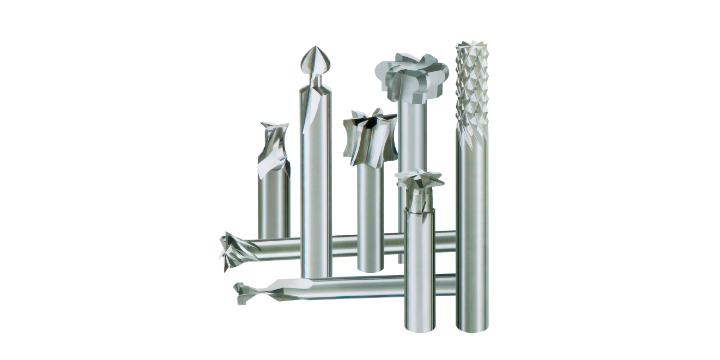
铣刀的正确使用离不开合理的切削参数配置。切削速度(线速度)由主轴转速和刀具直径决定,影响切削温度与刀具磨损模式。每齿进给量则影响切屑厚度和表面粗糙度,进给量过大会增加刀具负荷,进给量过小则可能导致摩擦加剧。轴向切深和径向切深共同决定了金属去除率,在机床功率允许的范围内可适当提高切深以减少走刀次数。当出现振动时,可以考虑改变主轴转速以避开共振区域,或减小径向切深同时增加每齿进给量。利用刀具厂商提供的切削参数表作为起点,结合现场试切效果进行微调,可以获得较为平衡的加工效率与刀具寿命。上海远锋精密工具有限公司随产品提供推荐的切削参数范围,协助操作人员更快完成试切。
铣削加工的切削参数配置是一门需要平衡的技艺。转速、进给速度与切削深度三者相互影响,共同决定了加工的效率和质量。转速的选择需综合考虑工件材料的硬度、刀具的直径和切削深度等因素——较软的材料可选择较高的转速,而硬材料则需要适当降低转速以避免刀具过热磨损。进给速度则影响切削力和表面粗糙度,过快的进给可能增加刀具负荷,过慢则可能降低加工效率。切削深度的大小关系到单次去除的金属量,合理设置有助于减少走刀次数,同时保持加工过程的稳定性。持久锋利,让生产效率飞跃。
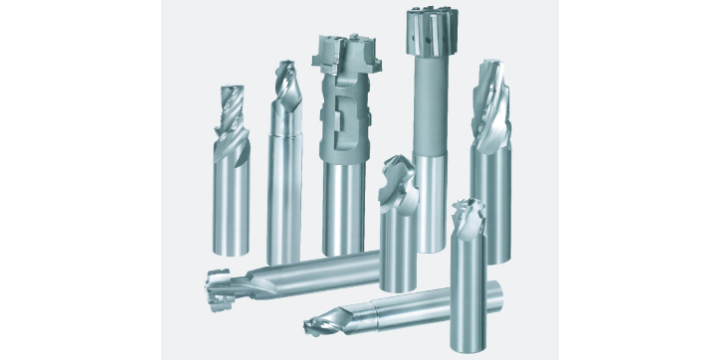
铣刀在日常生产中面临着各式各样的加工任务,从平面铣削到曲面仿形,从开槽到侧铣,每一道工序都需要搭配合适的刀具。典型的铣削加工包括铣平面、倒角或铣边、铣轮廓、铣槽、铣凹腔、铣键槽等,不同工序对铣刀的刃形、螺旋角、涂层类型等参数提出了不同的要求。方头双刃立铣刀是一种常见的设计形式,它可以像钻头一样对工件进行垂直插铣或侧铣,端齿延伸至铣刀中心,使其能够进行垂直方向的进给加工。这些设计细节,让铣刀在面对不同的加工需求时,都能找到对应的解决方案。专注每一齿,只为更优表面质量。江西螺纹铣刀
铣刀平衡性对加工振动和噪音控制至关重要。螺纹铣刀生产厂家
在铣刀的使用过程中,正确设置切削参数对于发挥刀具性能至关重要。上海远锋在交付铣刀产品时,会根据刀具的规格、材质和被加工材料的类型,提供一套推荐的切削参数范围作为参考。这些参数包括主轴转速、进给速度和切削深度等。客户可以根据自身的机床状况和加工要求,在参考范围内进行调整和优化。我们认识到,较好的切削参数往往需要通过现场试切来确定,因此我们提供的参数旨在作为客户初始设定的依据,帮助其更快地找到合适的加工条件。
螺纹铣刀生产厂家