商机详情 -
内蒙古端铣刀厂家
对于有深度加工需求的客户,上海远锋能够提供具有加长刃部或加长总长设计的整体硬质合金铣刀。这类铣刀主要用于加工深腔、深孔或侧壁较深的工件特征。在制造加长铣刀时,我们会特别关注其芯部直径与总长的比例,以平衡刀具的刚性和加工可达性。同时,我们也会建议客户在可能的情况下,采用适当的切削参数和冷却方式,以补偿因刀具悬伸增加而带来的刚性变化。通过合理的设计和使用配合,加长铣刀能够协助客户完成标准刀具难以实现的加工任务。专业铣刀,是您可靠的加工解决方案。内蒙古端铣刀厂家
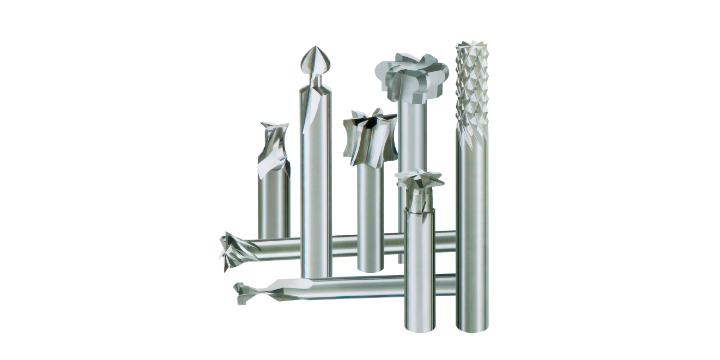
批量生产中的刀具成本控制,是制造业企业关注的重点之一。镶齿式铣刀将硬质合金刀片镶嵌在刀体上,刀片磨损后可以进行单独更换,而不需要整体报废刀体,这种结构形式降低了使用成本。整体式铣刀虽然磨损后需要整体更换,但在粗加工等强度较高的切削工况下,其结构稳定性和切削能力依然具有优势。在考虑刀具成本时,需要综合评估刀具本身的采购价格、使用寿命、加工效率以及换刀频次等因素,从而在保证加工质量的前提下,获得较好的经济效益。江西螺纹铣刀多少钱铣刀直径与齿数选择影响切削效率与表面质量。
铣刀在日常生产中面临着各式各样的加工任务,从平面铣削到曲面仿形,从开槽到侧铣,每一道工序都需要搭配合适的刀具。典型的铣削加工包括铣平面、倒角或铣边、铣轮廓、铣槽、铣凹腔、铣键槽等,不同工序对铣刀的刃形、螺旋角、涂层类型等参数提出了不同的要求。方头双刃立铣刀是一种常见的设计形式,它可以像钻头一样对工件进行垂直插铣或侧铣,端齿延伸至铣刀中心,使其能够进行垂直方向的进给加工。这些设计细节,让铣刀在面对不同的加工需求时,都能找到对应的解决方案。
粗加工铣刀的设计侧重于高金属去除率,因此刀刃通常采用分屑槽或波形刃结构。分屑槽将较宽的切削刃分割成若干小段,使切屑变窄易于排出;波形刃则沿着切削刃方向呈现波浪形,切削时产生的切屑呈细小的瓦片状,减少了单位切削面积上的切削力。粗加工铣刀往往采用较大的螺旋角和较少的刀齿数量,以容纳更多切屑。在加工大型铸件锻件的毛坯阶段,粗加工铣刀能够快速去除余量,将工件形状初步靠近成品尺寸。粗加工后的表面质量相对粗糙,但为后续半精加工和精加工留出了均匀的余量。选择粗加工铣刀时需考虑机床的主轴功率和夹具刚性,避免因切削负荷过大引起振动。上海远锋精密工具有限公司生产各类粗加工铣刀,包括波形刃立铣刀和玉米铣刀等,助力客户缩短毛坯准备周期。硬质合金铣刀,耐磨性强,适合高速切削,提升加工效率.
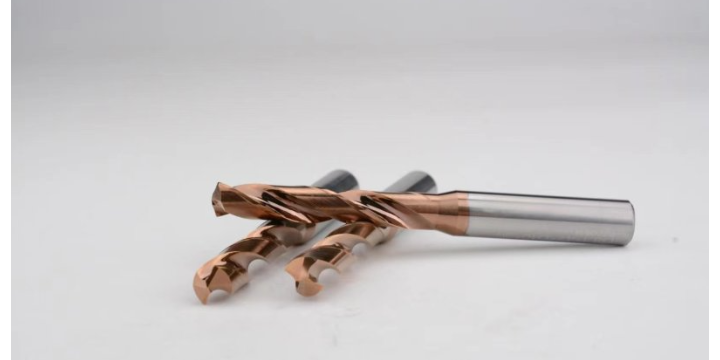
铣刀的存储和维护对刀具的使用寿命有一定影响。铣刀应在干燥、无腐蚀性气体的环境中存放,避免硬质合金受潮氧化或高速钢生锈。涂层刀具的刃口严禁与硬物碰撞,以免涂层剥落。使用后的铣刀如果未达到磨钝标准,应将切削液擦拭干净并涂上防锈油再放回刀套。需要重磨的铣刀应保留一定的手工刃磨余量,并在工具磨床上按照原始角度刃磨,不得随意改变前角和后角。对于可转位铣刀,刀体需定期拆下刀片清理刀片座和压紧楔块,检查定位面是否有变形或压伤。合理的刀具管理流程可以降低铣刀的消耗速率。上海远锋精密工具有限公司随产品提供存放建议和刃磨注意事项,帮助客户从使用环节延铣刀的有效工作时间。持久锋利,让生产效率飞跃。黑龙江三面刃铣刀厂家
刚劲有力,确保加工过程稳如磐石。内蒙古端铣刀厂家
模具加工领域对铣刀的精度和表面质量有着较高的要求。无论是冲压模还是注塑模的型腔加工,铣刀都需要在保证加工精度的同时,兼顾表面光洁度。在这一领域,球头铣刀常用于曲面半精铣和精铣,而平头铣刀则适合处理小面积水平平面和轮廓精铣。模具钢材的硬度较高,对刀具的耐磨性和刚性提出了较高的要求,因此在模具铣削中,硬质合金铣刀和涂层铣刀的应用较为普遍。涂层技术能够有效提升刀具的耐磨性能,让铣刀在长时间连续加工中保持较好的切削状态。从粗加工到精加工,模具铣刀需要在整个加工链条中保持稳定可靠的表现。内蒙古端铣刀厂家