商机详情 -
辽宁合金铣刀价格
铣刀在金属材料的去除过程中,其切削刃的设计影响着切屑的排出和切削力的分布。螺旋刃铣刀因其刀刃呈螺旋状分布,切削过程更为连续平稳,产生的切削力较小,有利于减小机床的振动。直刃铣刀则适用于一些简单的平面铣削场景,结构简单,易于磨削维护。对于排屑要求较高的深孔或深槽加工,带有适当断屑槽的铣刀能够将切屑打断成小段,便于随冷却液排出,避免切屑堵塞影响加工进度。刀刃设计的多变性,体现了铣刀对不同加工工况的适应能力。铣刀后角大小,影响散热效果。辽宁合金铣刀价格
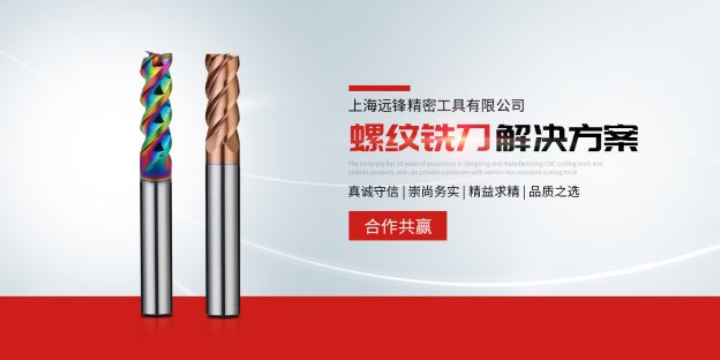
在精密仪器制造领域,铣刀是获取极小尺寸公差的可靠手段。医疗器械、光学设备、测量仪器中的精密部件,对加工精度有着严苛的要求。硬质合金微径铣刀能够在细微结构上进行精细切削,留下光滑的加工表面和均匀的边缘。合理的转速选择对于此类精细加工至关重要——转速过高可能导致刀具过热加速磨损,而转速过低则可能影响加工效率甚至引发切削不稳定。因此,在精密加工中,需要综合考虑材料硬度、刀具直径和切削深度等因素来确定合适的转速,使铣刀的切削能力得到充分发挥。湖南面铣刀多少钱创新设计,攻克难加工材料壁垒。
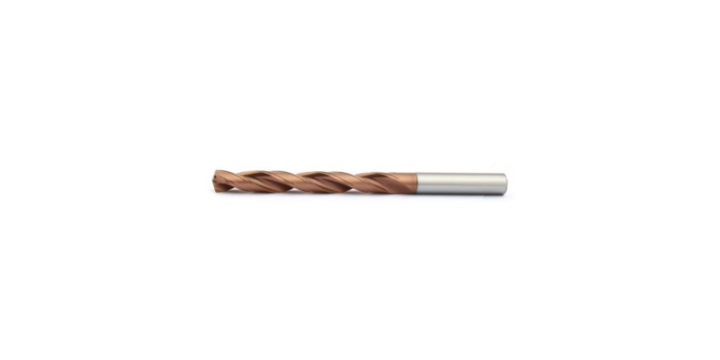
铣刀,作为机械加工中常用的刀具之一,具有广泛的应用和重要的作用。铣刀通过高速旋转,并与工件发生相对运动,从而实现对工件的切削加工。它可以加工出各种平面、曲面、台阶、沟槽等形状。铣刀的分类众多,按刀齿的结构可分为尖齿铣刀和铲齿铣刀。尖齿铣刀的齿背是直线,具有较好的切削性能;铲齿铣刀的齿背是曲线,适用于特定形状的加工。铣刀的材质通常根据加工材料的硬度和切削条件来选择。常见的有高速钢、硬质合金、陶瓷等。高速钢适用于一般的中低速切削;硬质合金则在高速、高精度切削中表现出色;陶瓷铣刀具有更高的硬度和耐磨性,但韧性相对较差。在模具制造、机械零件加工等领域,铣刀都是不可或缺的工具,为实现各种复杂形状和高精度的零件加工提供了可能。
精加工铣刀追求的是工件表面的光洁度和尺寸精度,因此刀刃要求锋利、磨损量小、跳动量低。精加工铣刀的刀齿数量通常较多,以增加每转进给量下的单位切削次数,从而减小每齿切削厚度,获得较为细密的表面纹路。精加工时切削深度和进给速度设置得较保守,以避免切削振纹。球头精铣刀用于曲面终道加工时,步距选择需兼顾加工时间与残留高度;立铣刀用于平面和直壁精加工时,需要保证刀柄与主轴的连接刚性和跳动精度。精加工铣刀的表面通常带有涂层,涂层可以有效降低摩擦,减少积屑瘤的形成。对于镜面加工要求的模具,还需配合超细颗粒硬质合金材料和高精度磨削工艺。上海远锋精密工具有限公司提供的精加工铣刀刃口经过特殊处理,切削平稳性满足精密模具制造的需要。硬质合金铣刀,耐磨性强,适合高速切削,提升加工效率。
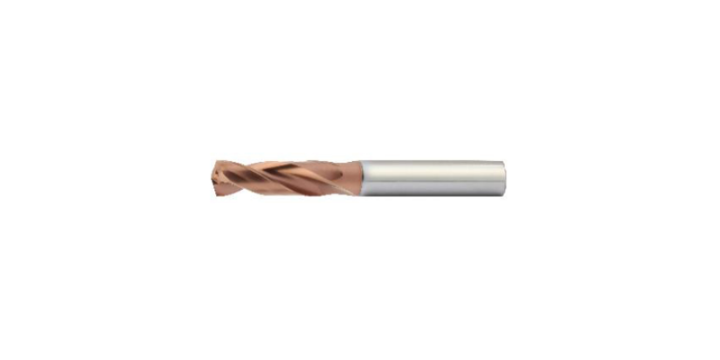
铣刀,作为机械加工中不可或缺的刀具,在制造业中发挥着重要作用。铣刀的主要作用是通过旋转运动和工件的相对位移,对金属或其他材料的表面进行切削加工,从而实现平面、曲面、凹槽、台阶等各种形状的加工。它的结构多样,常见的有整体式铣刀、焊接式铣刀和可转位式铣刀。整体式铣刀由整块材料制成,强度高;焊接式铣刀将刀片焊接在刀体上,可根据需要更换刀片;可转位式铣刀则通过刀片的旋转和换位实现高效切削。铣刀的刀刃形状和角度也各有不同,以适应不同的加工要求。例如,圆柱形铣刀适用于平面铣削,立铣刀常用于加工沟槽和侧面,而球头铣刀则擅长加工复杂的曲面。在实际应用中,铣刀用于模具制造、航空航天、汽车工业等领域。它能够精确地塑造工件的形状和尺寸,为各种机械零件的生产提供了关键的加工手段。刚劲有力,确保加工过程稳如磐石。云南燕尾槽铣刀哪家好
流畅排屑,保障加工连续高效。辽宁合金铣刀价格
铣刀的正确使用离不开合理的切削参数配置。切削速度(线速度)由主轴转速和刀具直径决定,影响切削温度与刀具磨损模式。每齿进给量则影响切屑厚度和表面粗糙度,进给量过大会增加刀具负荷,进给量过小则可能导致摩擦加剧。轴向切深和径向切深共同决定了金属去除率,在机床功率允许的范围内可适当提高切深以减少走刀次数。当出现振动时,可以考虑改变主轴转速以避开共振区域,或减小径向切深同时增加每齿进给量。利用刀具厂商提供的切削参数表作为起点,结合现场试切效果进行微调,可以获得较为平衡的加工效率与刀具寿命。上海远锋精密工具有限公司随产品提供推荐的切削参数范围,协助操作人员更快完成试切。辽宁合金铣刀价格