商机详情 -
河北三面刃铣刀
立铣刀是铣削工具家族中使用频率较高的一种类型,其刀刃分布于圆柱表面和端面,能够同时完成侧刃切削与底刃切削。标准立铣刀通常带有螺旋角,螺旋槽的设计有助于切屑顺利排出,减少切屑堵塞引发的刀具过热或崩刃。根据加工需求的不同,立铣刀可分为两刃、三刃、四刃乃至多刃结构。两刃立铣刀容屑空间大,适合开槽加工;四刃立铣刀刀齿密布,适合侧壁精铣和轮廓加工。在模具加工中,立铣刀常用于粗加工型腔与精加工直壁面。对于深腔结构,长刃立铣刀能够一次走刀完成较深的侧壁铣削,但需注意刀具悬伸量对刚性的影响。当加工阶梯面或直角拐角时,采用小直径立铣刀进行清角处理是常见工艺。上海远锋精密工具有限公司提供不同规格的立铣刀产品,满足客户多样化的零件加工需求。涂层铣刀增强耐磨性,适应更好的加工材料。河北三面刃铣刀
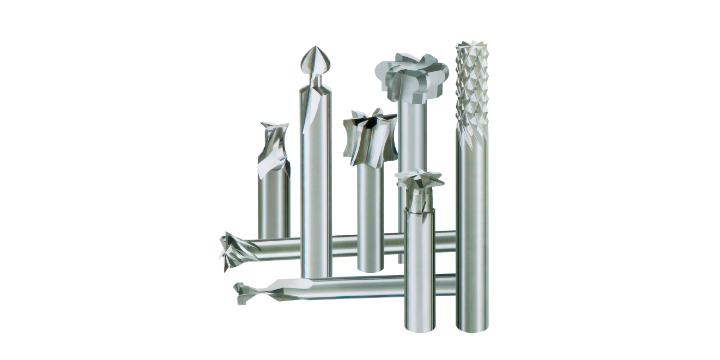
模具加工领域对铣刀的精度和表面质量有着较高的要求。无论是冲压模还是注塑模的型腔加工,铣刀都需要在保证加工精度的同时,兼顾表面光洁度。在这一领域,球头铣刀常用于曲面半精铣和精铣,而平头铣刀则适合处理小面积水平平面和轮廓精铣。模具钢材的硬度较高,对刀具的耐磨性和刚性提出了较高的要求,因此在模具铣削中,硬质合金铣刀和涂层铣刀的应用较为普遍。涂层技术能够有效提升刀具的耐磨性能,让铣刀在长时间连续加工中保持较好的切削状态。从粗加工到精加工,模具铣刀需要在整个加工链条中保持稳定可靠的表现。广西锯片铣刀价格铣刀直径与齿数选择影响切削效率与表面质量。
走进模具制造车间,铣刀是塑造复杂型腔与型芯的精雕利器。模具加工往往需要较高的形状精度和表面光洁度,这对切削刀具提出了严格要求。球头铣刀在复杂曲面的加工中表现突出,能够沿着三维轮廓平稳运动,逐步塑造出精密的模具型面-34。合金铣刀以其耐磨性,能够长时间保持切削刃的锋利,减少了加工过程中的换刀频次,从而提高了模具制造的连续性和效率-30。对于深腔、窄槽等苛刻结构,长刃铣刀和微径刀具提供了更多的加工可能性,为模具行业的高质量发展提供着持续的支持。
在现代化数控加工中心,铣刀与编程代码紧密配合,完成复杂的立体加工任务。数控铣刀的选择需考虑耐用度、刚度、抗脆性能和断屑能力等,这些特性共同决定了加工过程的稳定性和效率。平面铣削时,宜选用端面铣刀或立铣刀进行加工,粗加工时一般优先采用端面铣刀,且铣削行间距需小于端铣刀直径,以消除接刀痕迹,获得均匀的表面质量。数控环境下的高速铣削要求刀具具有良好的动平衡性能,以减少高速旋转时的振动,确保复杂曲面加工能够顺利进行。选用合适的铣刀材料和涂层,能显著提高切削效率和刀具寿命。
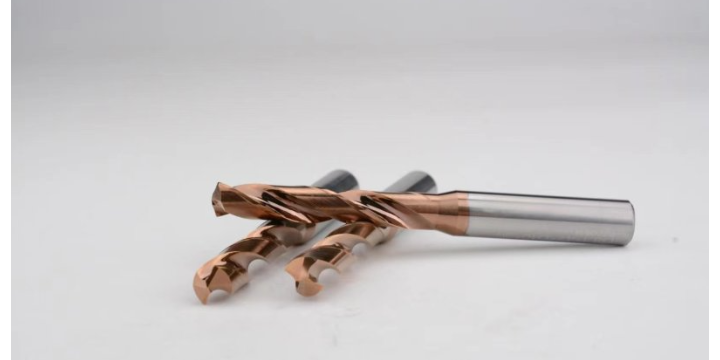
合金铣刀的产品特性主要体现在以下几个方面:高硬度:合金铣刀采用强度高合金材料制造,具有较高的硬度,使得刀具在切削过程中能够承受较大的压力和摩擦,保证了刀具的使用寿命和稳定性。高精度:合金铣刀经过精密的制造和热处理工艺,具有优异的切削性能和稳定性,能够实现高精度的切削加工,满足高精度零件的加工需求。高耐磨性:合金铣刀表面经过特殊处理,具有良好的耐磨性,能够在高速切削和高温环境下保持较长时间的稳定切削性能,提高了刀具的使用寿命。高效率:合金铣刀具有优良的切削性能和高速切削能力,能够实现高效的切削加工,显著提高生产效率和加工质量。动力澎湃,实现快速金属去除。河北铣刀厂家
铣刀通过旋转和进给运动,精确控制材料去除量。河北三面刃铣刀
粗加工铣刀的设计侧重于高金属去除率,因此刀刃通常采用分屑槽或波形刃结构。分屑槽将较宽的切削刃分割成若干小段,使切屑变窄易于排出;波形刃则沿着切削刃方向呈现波浪形,切削时产生的切屑呈细小的瓦片状,减少了单位切削面积上的切削力。粗加工铣刀往往采用较大的螺旋角和较少的刀齿数量,以容纳更多切屑。在加工大型铸件锻件的毛坯阶段,粗加工铣刀能够快速去除余量,将工件形状初步靠近成品尺寸。粗加工后的表面质量相对粗糙,但为后续半精加工和精加工留出了均匀的余量。选择粗加工铣刀时需考虑机床的主轴功率和夹具刚性,避免因切削负荷过大引起振动。上海远锋精密工具有限公司生产各类粗加工铣刀,包括波形刃立铣刀和玉米铣刀等,助力客户缩短毛坯准备周期。河北三面刃铣刀