商机详情 -
青海硬质合金铣刀厂家
铣刀,在机械制造的精密加工领域中占据着重要的地位。它通过高速旋转并配合机床的运动,对工件进行切削加工,将原材料逐步转化为具有特定形状和精度要求的零件。铣刀的结构设计精巧,刀刃的分布和角度经过精心计算,以实现高效的切削和良好的表面质量。常见的铣刀有立铣刀、球头铣刀、环形铣刀等。立铣刀能够加工各种沟槽和轮廓;球头铣刀适用于复杂曲面的加工;环形铣刀则多用于平面和环形槽的加工。铣刀的材料选择也非常关键,需要根据加工材料的硬度、切削速度和加工环境等因素来决定。高速钢、硬质合金、金刚石等材料都被广泛应用于铣刀的制造。在现代制造业中,铣刀的不断创新和发展,为提高生产效率、降低成本和提升产品质量发挥了重要作用。创新设计,攻克难加工材料壁垒。青海硬质合金铣刀厂家
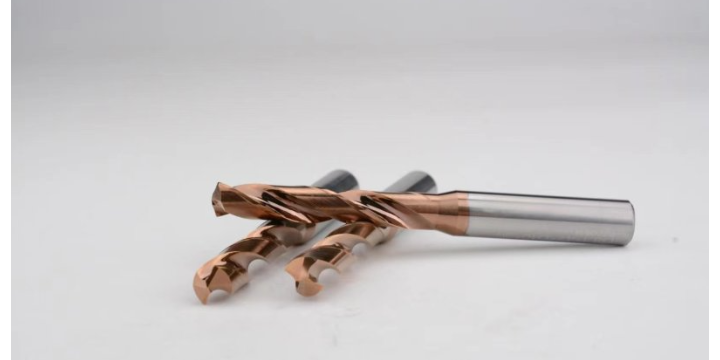
立铣刀是铣削工具家族中使用频率较高的一种类型,其刀刃分布于圆柱表面和端面,能够同时完成侧刃切削与底刃切削。标准立铣刀通常带有螺旋角,螺旋槽的设计有助于切屑顺利排出,减少切屑堵塞引发的刀具过热或崩刃。根据加工需求的不同,立铣刀可分为两刃、三刃、四刃乃至多刃结构。两刃立铣刀容屑空间大,适合开槽加工;四刃立铣刀刀齿密布,适合侧壁精铣和轮廓加工。在模具加工中,立铣刀常用于粗加工型腔与精加工直壁面。对于深腔结构,长刃立铣刀能够一次走刀完成较深的侧壁铣削,但需注意刀具悬伸量对刚性的影响。当加工阶梯面或直角拐角时,采用小直径立铣刀进行清角处理是常见工艺。上海远锋精密工具有限公司提供不同规格的立铣刀产品,满足客户多样化的零件加工需求。陕西钨钢铣刀效率先锋,助力产能加速提升。
精加工铣刀追求的是工件表面的光洁度和尺寸精度,因此刀刃要求锋利、磨损量小、跳动量低。精加工铣刀的刀齿数量通常较多,以增加每转进给量下的单位切削次数,从而减小每齿切削厚度,获得较为细密的表面纹路。精加工时切削深度和进给速度设置得较保守,以避免切削振纹。球头精铣刀用于曲面终道加工时,步距选择需兼顾加工时间与残留高度;立铣刀用于平面和直壁精加工时,需要保证刀柄与主轴的连接刚性和跳动精度。精加工铣刀的表面通常带有涂层,涂层可以有效降低摩擦,减少积屑瘤的形成。对于镜面加工要求的模具,还需配合超细颗粒硬质合金材料和高精度磨削工艺。上海远锋精密工具有限公司提供的精加工铣刀刃口经过特殊处理,切削平稳性满足精密模具制造的需要。
铣刀的正确使用离不开合理的切削参数配置。切削速度(线速度)由主轴转速和刀具直径决定,影响切削温度与刀具磨损模式。每齿进给量则影响切屑厚度和表面粗糙度,进给量过大会增加刀具负荷,进给量过小则可能导致摩擦加剧。轴向切深和径向切深共同决定了金属去除率,在机床功率允许的范围内可适当提高切深以减少走刀次数。当出现振动时,可以考虑改变主轴转速以避开共振区域,或减小径向切深同时增加每齿进给量。利用刀具厂商提供的切削参数表作为起点,结合现场试切效果进行微调,可以获得较为平衡的加工效率与刀具寿命。上海远锋精密工具有限公司随产品提供推荐的切削参数范围,协助操作人员更快完成试切。选择我们,就是选择高效率和低损耗。
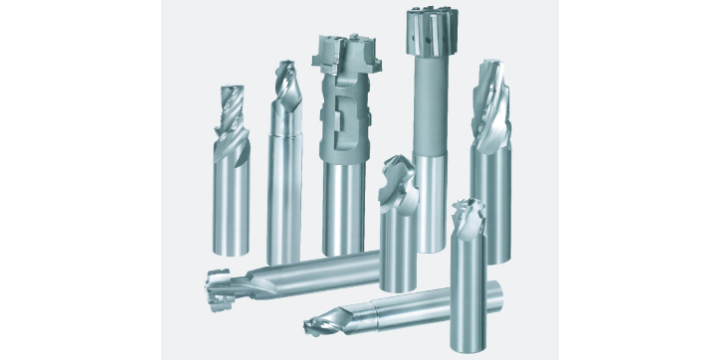
涂层技术通过在铣刀表面沉积一层薄薄的耐磨材料,有效降低刀具与工件之间的摩擦系数,减少切削热向刀具内部的传导。常见的涂层类型包括TiN(氮化钛)、TiCN(碳氮化钛)、TiAlN(氮铝钛)以及AlTiN(氮钛铝)等。不同涂层适用的加工工况存在差异:TiN涂层通用性好,适用于普通钢材加工;TiCN涂层硬度较高,适合加工铸铁和铝合金;TiAlN涂层在高温环境下能够形成氧化铝保护膜,适合高速干切削。涂层铣刀的刀具寿命通常高于未涂层铣刀,但需要根据工件材料挑选涂层种类,否则可能产生粘连或快速磨损。涂层工艺的控制精度影响涂层的结合强度与厚度均匀性。上海远锋精密工具有限公司引进涂层加工设备或与专业涂层厂商合作,为铣刀提供性能稳定的涂层处理,使刀具在不同工况下表现出较为一致的加工效果。铣刀种类繁多,满足各种加工需求。河南钨钢铣刀生产厂家
精铣未来,每一刃都是精度的承诺。青海硬质合金铣刀厂家
铣刀与车刀作为机械加工中常用的两种刀具,各自具有独特的特点和适用场景。相较于车刀,铣刀在以下几个方面表现出突出的特点:首先,铣刀具有更高的加工效率。铣削过程中,铣刀可以一次性切除较多的材料,尤其适用于平面和复杂曲面的加工。而车刀通常用于轴类零件的加工,加工效率相对较低。其次,铣刀具有更大的加工范围。由于铣削过程中刀具与工件之间的相对运动轨迹更为灵活,铣刀不*可以加工平面,还可以加工沟槽、齿轮、花键等复杂形状。而车刀则主要局限于轴类零件的加工。
青海硬质合金铣刀厂家