商机详情 -
上海医药包装机工厂直销
500KG包装机的定价受配置等级、功能定制、材质选用等多重因素影响,整体价格体系基于研发成本、关键部件与生产工艺合理制定。该机型属于吨袋包装机系列,配备高精度称重系统与自动落差修正功能,保障计量精确稳定,气囊夹袋装置实现软性密封,配合高效除尘接口有效解决粉尘泄漏问题,满足大宗物料包装的基础需求。若增加脱气系统、AI视觉上袋、自动缠膜加固等定制功能,设备单价会随配置升级相应调整。广州恒尔作为专精特新企业,建立了完善的质量与价格管控体系,定价公开透明无隐形消费,设备通过MTBF稳定性测试,具备高性价比优势,可提供全链路包装解决方案,助力企业提升生产效率。全自动吨袋包装机AI视觉抓放系统提升自动化水平。上海医药包装机工厂直销
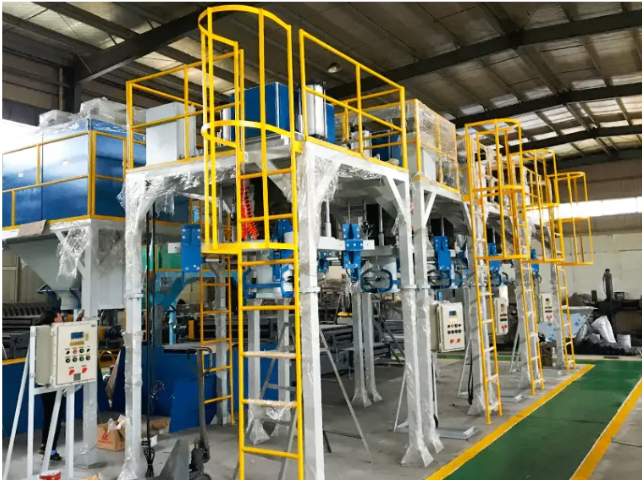
中小批量粉体、颗粒物料的包装场景中,企业常面临多规格切换繁琐、计量偏差、粉尘污染等痛点,10KG包装机精确适配这类需求,应用于精细化工原料、小批量新能源材料、食品添加剂等生产场景,成为中小批量包装的关键设备。设备搭载高精度称重系统与多级给料控制,通过科学的给料调节与误差修正,实现稳定精确的计量,有效避免物料浪费与计量偏差带来的成本损耗。PLC与触摸屏操作界面简洁直观,参数可直接存储调用,操作人员无需复杂培训即可快速上手,大幅降低人力成本。同时支持编织袋、复合膜塑料袋等多种包材,封口单元可按需选择折边缝包或热封装置,灵活适配不同包装标准。针对粉尘控制需求,密闭式夹袋器与高效除尘接口相互配合,有效抑制包装过程中的粉尘飞扬,维持生产环境清洁。广州恒尔电子设备有限公司的10KG包装机支持定制化调整,依托完善的售后保障体系与丰富的项目经验,为多个行业提供适配的包装解决方案,助力企业实现中小批量包装的高效化、精确化。重庆食品包装机工厂直销全自动吨袋包装机的智能动态计量系统节省物料。
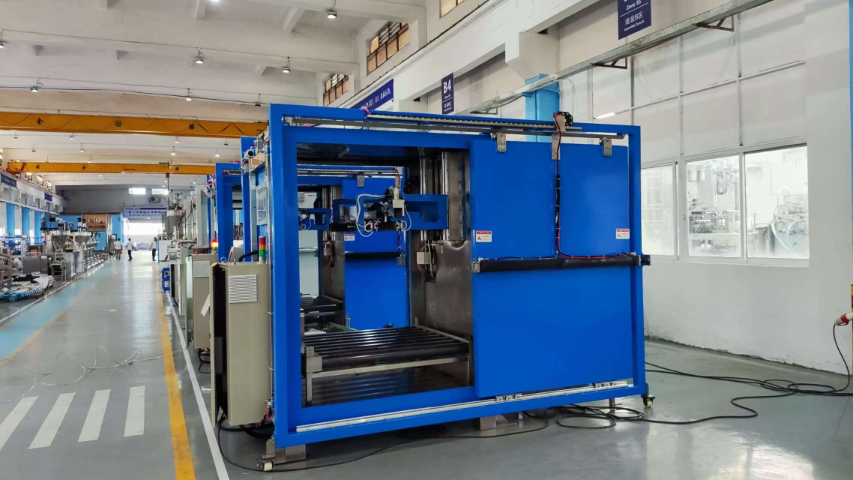
在化工、金属、新能源、食品、医药等高要求行业,包装过程的每一个细节都可能影响产品质量。全自动吨袋包装机配备的全过程监控系统,通过分布在各个工位的高清摄像头与传感器,实时采集包装过程的图像与数据。监控内容包括:空袋外观检测(是否有破损、污渍)、上袋姿态验证(袋口是否完全展开)、灌装过程监控(是否扬尘、是否偏载)、封口质量检测(封合宽度、温度曲线)、成品外观检查(整形效果、标签位置)。所有监控数据均与每袋的单一ID绑定,形成完整的包装质量档案。当某批次产品出现质量问题时,可通过追溯系统快速查询该批次所有包装过程的录像与数据,定位异常环节。追溯系统支持本地存储与云备份,存储周期可根据用户需求设定(通常为1-3年)。这种全过程的透明化监控与可追溯管理,使全自动吨袋包装机成为企业质量保证体系中的关键节点,满足ISO、GMP等认证要求。
粉体包装过程中,灌装口与袋口的密封性直接影响包装质量与现场环境。粉末包装机HEF-50采用的止漏结构自主研发技术,从根本上解决了粉体泄漏难题。该结构由弹性密封圈、压紧气缸和位置检测三部分组成——当袋子升至高位后,压紧气缸驱动密封圈从四周均匀压紧袋口,形成全封闭灌装腔体;检测传感器实时监控袋口状态,一旦发现偏移立即自动修正;灌装结束后,密封圈先泄压后退袋,防止袋口残留粉体被带出。这种设计使即便是轻质的超细粉体,也无法在灌装过程中逸出袋外。对于处理有毒、有害或高价值粉体的企业,止漏结构不*保护了操作人员健康,更避免了因物料泄漏造成的经济损失。全自动吨袋包装机的动态补偿复称系统抗干扰。
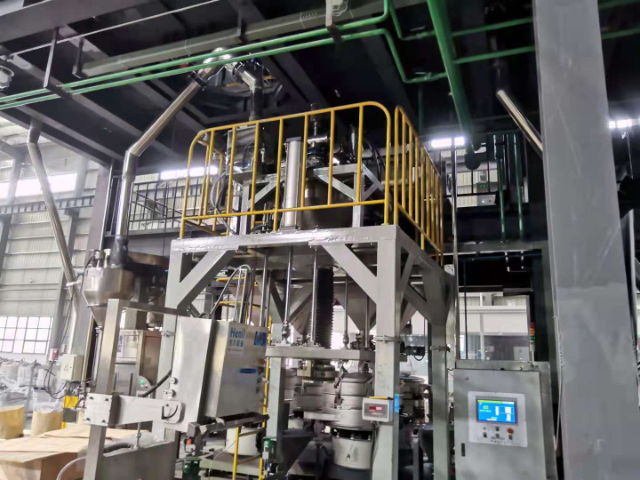
粉体包装涉及新能源、金属、化工、食品、医药等多个行业,各行业对设备材质的要求差异软大。粉末包装机HEF-50提供多种材质选型方案:全不锈钢型采用304L或316L材质,所有接触物料部分均抛光至Ra≤0.8μm,满足食品与医药行业的GMP规范;喷塑碳钢型主体采用碳钢喷塑,物料接触部分采用不锈钢,兼顾成本与防腐蚀需求,适用于普通化工原料;针对特殊需求,物料接触面还可喷涂特氟龙(防粘附)或碳化钨(防磨损)。这种多材质选型机制,使HEF-50能够以经济的成本满足不同行业的合规要求。例如,在食品添加剂行业,选择全不锈钢型并通过FDA认证;在钛白粉行业,选择碳钢喷塑型配合特氟龙喷涂,既防粘又经济;在碳化硅行业,选择碳化钨喷涂螺旋,使用寿命延长数倍。全自动吨袋包装机搭载AI视觉,实现无人化上袋。甘肃吨包包装机多少钱
全自动吨袋包装机的自动内塞外扎装置操作简便。上海医药包装机工厂直销
在全自动吨袋包装机实际应用中,设备并非孤立运行,而是需要与供料系统、输送系统、码垛系统、缠膜系统等上下游设备协同作业。设备支持Profibus、Profinet、EtherCAT等多种工业总线协议,可与不同品牌的PLC、变频器、机器人控制器实现无缝对接。在协同控制层面,设备作为包装线的重要节点,通过总线向供料系统发送给料请求,根据灌装进度实时调节上游给料速度;同时向下游输送系统发送就绪信号,确保包装完成的吨袋及时转移。当上下游设备出现故障时,总线通信可触发全线联锁停机,防止物料堆积或设备空转。设备还内置队列管理功能,可处理多规格吨袋的混流生产,自动识别不同批次物料对应的包装参数,并指挥下游设备调整码垛方案。这种高度的总线集成与协同控制能力,使全自动吨袋包装机成为智能包装生产线中的协调中枢,而非简单的执行终端。上海医药包装机工厂直销
广州恒尔电子设备有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,广州恒尔电子设备供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!