标签列表 - 山东鲁钢机械制造科技有限公司
-
 江西木片机多少钱
部分设备配备PLC控制系统,可实现过载保护、反转清堵,提升运行安全性。**方面,需满足粉尘排放≤20mg/m³、噪音≤85dB的标准,选择配备除尘系统与降噪装置的设备。同时,设备能耗需控制在≤kWh/t,符合绿色生产要求,避免因**不达标被责令停产。四、结语工业级木片机的产能参数是设备性能的直观体现,但其价值在于与生产需求的精细匹配;选型并非简单的产能对标,而是需综合物料特性、生产规模、产品要求、成本运维等多维度的系统工程。企业在选型过程中,应摒弃“重产能、轻适配”的误区,优先开展物料特性分析与产能需求测算,再结合设备结构、动力配置、安全**性能等指标筛选设备,同时重视制造商的技术实力...
发布时间:2026.08.26 -
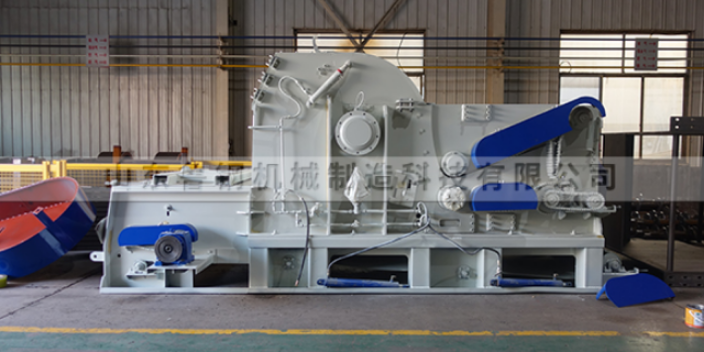 宁夏批发木片机器多少钱
需要选择耐磨性更强、使用寿命更长的材质。(三)经济性与维护成本材质选择还需要综合考量经济性与维护成本。高性能的合金材质虽然性能优异,但价格较高,会增加设备的初期投入成本;而普通碳钢材质价格低廉,但耐磨性和使用寿命较短,需要频繁更换,会增加维护成本和停机时间。因此,企业需要根据自身的生产规模、产能需求以及原料特性,在材质性能和成本之间寻找平衡点。例如,大规模、连续化生产的企业,适合选择高性能合金材质,以减少更换次数、提高生产效率;而小规模、间歇性生产的企业,可以选择性价比更高的普通材质,以控制初期投入成本。三、木片机刀片主流材质特性与适用场景目前,木片机刀片常用的材质主要包括普通碳钢、合...
-
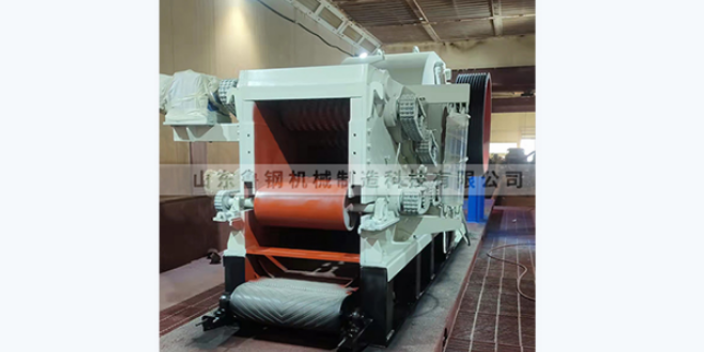 河南生产厂家木片机
尤其对制浆造纸和定向刨花板生产至关重要。刀辊转速通过影响切削力的大小和作用方式,决定了纤维的断裂形态和完整性。合理的高转速切削能实现纤维的“剪切断裂”,大限度保留纤维的长度和强度。高速旋转的飞刀能在瞬间产生足够的剪切力,使木材纤维沿切削方向整齐断裂,纤维损伤程度小;而低转速切削时,切削力不足且作用时间长,纤维会发生“拉伸断裂”,导致纤维被拉断、撕裂,长度变短,强度下降。例如,在定向刨花板生产中,采用合理高转速切削获得的长纤维木片,能提升刨花板的静曲强度和内结合强度;而低转速切削产生的短纤维木片,会导致板材力学性能下降。但转速过高同样会破坏纤维完整性。当转速超过临界值时,切削力的瞬时峰值...
-
云南多少钱木片机价格
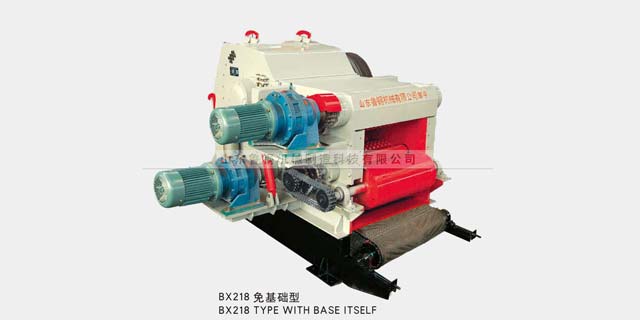
大型鼓式木片机(如BX2120型号)的价格可达到数百万元,远高于同产能级别的盘式木片机。这一差异源于鼓式木片机的厚重结构设计与液压系统的额外成本。在能耗成本方面,鼓式木片机具有明显优势。由于其结构简单、能量传递效率高,单位产能能耗较低。例如,产能15-20m³/h的鼓式木片机(BX218型号)主电机功率为110kW,而同等产能的盘式木片机主电机功率需达到150kW以上。对于大规模生产企业而言,长期运行下,鼓式木片机的能耗成本优势尤为。在维护成本上,两种设备各有优劣。鼓式木片机的维护更为便捷,成本更低。其飞刀数量少(2-4把),且液压系统可实现快速拆装,更换刀片与调整间隙的时间较短,停机...
-
江苏哪一家的好木片机生产厂家
但其缺点也较为明显:耐磨性较差,硬度较低,在切削硬木或含有杂质的木材时,磨损速度快,使用寿命短;耐热性不佳,在高速切削过程中,切削刃温度升高容易导致材质软化,进一步加剧磨损。因此,普通碳钢材质的刀片主要适用于小规模、间歇性生产,加工原料为软木(如松木、杉木)且杂质含量极低的场景。此外,由于其价格低廉,也可作为临时备用刀片或用于试验性生产。(二)合金工具钢材质(如9CrSi、Cr12MoV)合金工具钢是在普通碳钢的基础上,加入了铬、硅、钼、钒等合金元素,通过合金化作用提高了材质的硬度、耐磨性和冲击韧性,是目前木片机刀片应用为的材质之一。其中,9CrSi和Cr12MoV是两种典型的合金工具...
-
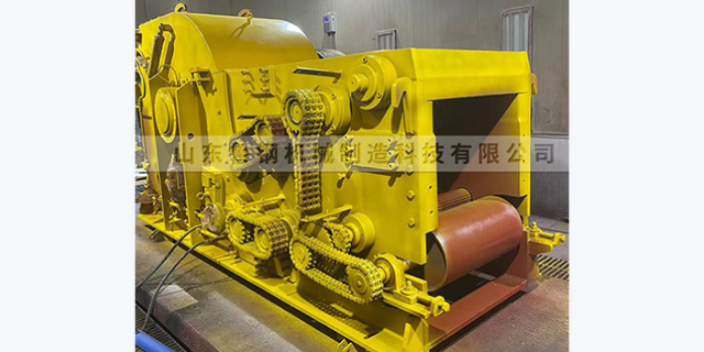 河北木材切片机多少钱一台
确保垫片完整脱落,同时清理刀座与垫片接触面上的杂物和锈迹。安装新垫片时,间隙校准是决定更换效果的关键环节。将新垫片平整铺在刀座的定位槽内,确保垫片与定位槽完全贴合,无偏移、无凸起。随后将底刀放回刀座,初步拧紧固定螺栓至手拧不动的状态。此时需使用塞尺反复测量底刀与飞刀的间隙,通常根据加工木材的厚度,间隙应控制在。调整时通过微调垫片位置或增减垫片数量来校准间隙,确认间隙均匀后,再用扭矩扳手按对角顺序将螺栓拧紧至规定扭矩,避免过松导致垫片移位,过紧造成垫片二次变形。更换后的调试与养护能延长配件寿命,保障设备性能。安装完成后,先手动转动木片机的飞轮,检查底刀运转是否顺畅,有无卡顿或异响。随后接...
-
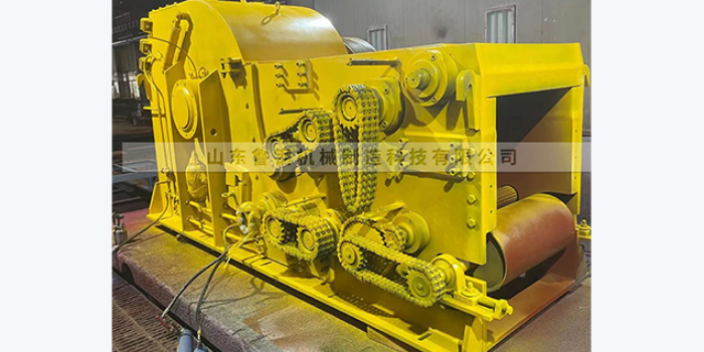 天津配件木片机多少钱一台
高质量木片能够增强板材的结构性能,提升产品附加值。三是小规模木材加工企业,如家具厂的废料回收处理、小型木片出口基地等。这类企业产能需求较低,对木片质量要求较高,盘式木片机的精细切削能力可满足其产品标准。四、结语鼓式木片机与盘式木片机作为木材加工行业的设备,各自凭借独特的结构设计与性能优势,适配不同的生产场景。鼓式木片机以其原料适应性广、产能高、能耗低、维护便捷的特点,成为大规模、低成本生产场景的优先;而盘式木片机则以其高精度切削能力,在对木片质量要求严格的生产场景中占据主导地位。随着工业技术的不断发展,两种设备均在向智能化、绿色化方向升级。鼓式木片机通过引入自动化控制系统,实现进料速度...
-
湖北木材切片机厂家
确保垫片完整脱落,同时清理刀座与垫片接触面上的杂物和锈迹。安装新垫片时,间隙校准是决定更换效果的关键环节。将新垫片平整铺在刀座的定位槽内,确保垫片与定位槽完全贴合,无偏移、无凸起。随后将底刀放回刀座,初步拧紧固定螺栓至手拧不动的状态。此时需使用塞尺反复测量底刀与飞刀的间隙,通常根据加工木材的厚度,间隙应控制在。调整时通过微调垫片位置或增减垫片数量来校准间隙,确认间隙均匀后,再用扭矩扳手按对角顺序将螺栓拧紧至规定扭矩,避免过松导致垫片移位,过紧造成垫片二次变形。更换后的调试与养护能延长配件寿命,保障设备性能。安装完成后,先手动转动木片机的飞轮,检查底刀运转是否顺畅,有无卡顿或异响。随后接...
-
浙江多少钱一台木片机报价
日常维护保养的要点包括:定期检查刀片的安装状态,确保刀片固定牢固、切削角度准确,避免因安装不当导致刀片受力不均和过度磨损;定期清理刀盘和刀片表面的木屑、杂质,避免积尘和锈蚀;定期对设备进行润滑保养,减少设备运行过程中的振动和摩擦,间接减少刀片的磨损。此外,设备的精度维护也很重要,若刀盘出现变形、跳动,会导致刀片切削过程中受力不均,加剧磨损,因此需要定期对刀盘进行校准和修复。(五)磨刀质量与频率刀片在使用过程中会逐渐钝化,通过磨刀可以**切削刃的锋利度,延长使用寿命。磨刀质量和频率对更换周期有影响:若磨刀方法正确,能够保证切削刃的角度准确、表面光滑,磨刀后刀片的切削性能可基本**,能够有...
-
河北多少钱木片机多少钱一台
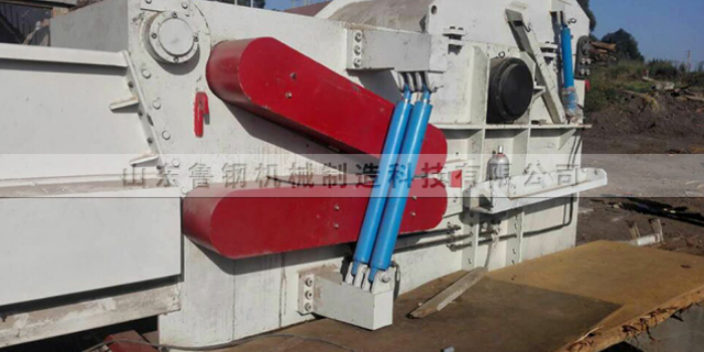
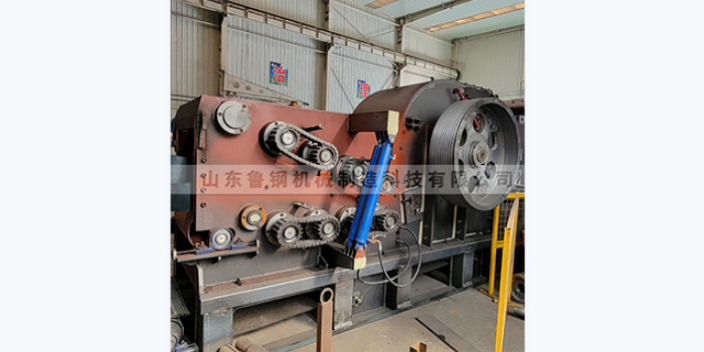
确保切削过程中的稳定性。机体采用高强度钢板焊接而成,为整台设备提供稳固支撑;喂料机构由上下进料辊及调隙机构组成,能够根据原料厚度自动调节间隙,将木材平稳输送至切削区域;液压系统则主要用于开启罩盖、抬起喂料辊总成,方便刀片更换与间隙调整。其工作原理较为简洁:木材通过进料口进入设备后,被上下喂料辊压紧并以恒定速度向切削鼓输送,当木材接触到高速旋转的飞刀时,瞬间被切削成木片。切削后的木片需通过刀辊外缘的方形通孔与机体内的网筛筛选,合格尺寸的木片从网筛落下并由底部排出,不合格的大尺寸木片则会在机内被再次切削,直至达到标准尺寸。这种“连续输送+旋转切削+二次筛选”的模式,使得鼓式木片机在结构上更...
-
重庆多少钱一台木片机公司
建议选择比理论计算值高一个档位的功率配置,避免“小马拉大车”导致电机过载、设备磨损加剧。刀盘转速与切削速度直接影响切削效率,进而作用于产能。工业级木片机刀盘转速通常在800-1500r/min,切削速度需匹配物料硬度,硬木加工需更高切削速度以保证木片成型质量,软木则可适当降低转速减少能耗。盘式木片机因切削方式不同,转速相对较低但切削扭矩更大,适合大型原木加工;鼓式木片机转速较高,更适合中小尺寸物料的**切削。(三)物料适配参数:产能发挥的前提条件物料适配参数决定设备对加工原料的兼容能力,直接影响产能稳定性,主要包括进料尺寸、原料兼容性与出料规格。进料尺寸以“大进料直径/截面尺寸”标注,...
-
 甘肃木材粉碎机器公司
在木材加工生产线中,木片机的底刀调整垫片虽属小型配件,却直接决定着底刀与飞刀的间隙精度,影响木屑的出料质量与设备运行稳定性。当垫片出现翘曲、凹陷等变形问题时,不*会导致刀间隙忽大忽小,还可能引发设备震动、刀具异常磨损等故障,及时规范更换至关重要。掌握科学的更换方法,才能保障木片机持续高效运转。更换前的准备工作是安全操作的基础,切忌仓促动工。首先需切断木片机的总电源,并悬挂“设备检修,禁止合闸”的警示标识,防止误操作引发安全事故。其次要准备齐全工具,包括扭矩扳手、内六角螺丝刀、塞尺以及新的调整垫片——新垫片需与原型号一致,材质优先选择耐磨的不锈钢或合金,避免因垫片材质不符导致短期内再次变...
-
福建多少钱木片机多少钱一台
可处理直径不超过10厘米的软枝;大型机型则可处理直径30厘米以上的原木,适用于大规模林区采伐剩余物加工。(四)型木片机除上述主流机型外,还有针对特殊原料或场景设计的木片机。例如螺杆式木片机,采用圆锥形螺旋形刀片,通过螺旋运动将木材拉入切削区域,具有噪音低、安全性高的特点,适合住宅周边的树枝处理;锤式木片机则通过振动锤粉碎坚硬的木材残渣,可处理夹杂少量杂质的废旧木料,适用于生物质能源生产领域。此外,还有专门处理竹材、棉杆等非木质纤维原料的机型,其刀片材质与间隙设计均针对原料特性优化。二、木材原料的特性与加工需求木材原料的多样性是决定木片机选型的因素,其特性差异主要体现在种类、硬度、尺寸形...
-
 内蒙古厂家木片机器多少钱
以增加单位时间内的切削次数,提高产量。(三)根据设备状况适配转速刀辊转速还需与设备的结构设计、动力性能及**状态相匹配。对于采用刚性转子结构的刀辊,其动平衡性能直接决定了高安全转速,需根据设备说明书中的动平衡参数确定转速上限。例如,经过双面校正的单飞刀刀辊,其安全转速可达1000r/min以上,而未校正的刀辊在高速旋转时会产生剧烈振动,不*破坏木片质量,还会损坏设备轴承和主轴。设备的电机功率也限制了转速的调整范围,若电机功率不足,强行提高转速会导致电机过载,转速波动增大,影响切削稳定性;反之,电机功率充足时,可根据生产需求灵活调整转速。此外,**状态对转速适配至关重要,锋利的**可采用...
-
 滨州木片机报价
在木材加工生产线中,输送带是连接木片机与后续工序的关键枢纽,而托辊作为支撑输送带、减少运行阻力的关键部件,其转动灵活性直接决定生产效率。不少操作人员常面临托辊转动卡顿的问题,轻则导致输送带磨损加剧、能耗上升,重则引发输送带跑偏、撕裂,甚至造成设备停机。解决托辊卡顿,需从根源排查问题,采取针对性措施,才能恢复设备稳定运行。异物卡阻是托辊卡顿常见的诱因,尤其在木片机作业场景中更为突出。木材加工过程中产生的木屑、树皮、木刺等杂物,易在托辊与输送带之间的缝隙、托辊轴承座内堆积。初期可能表现为托辊转动滞涩,随着杂物越积越多,会形成硬性卡阻,导致托辊完全无法转动。此时需立即停机并切断电源,用压缩空...
-
甘肃批发木片机公司
鼓式木片机可切削出长度20-38mm、厚度均匀的木片,能够满足人造板生产、生物质能源等对木片精度要求不高的场景需求。盘式木片机在削片效果上具有优势,堪称“高精度切削利器”。其采用的“剪切式切削”模式使得飞刀与木材的接触更为平稳,加之多刀分散切削的设计,能够有效降低切削冲击力,减少碎屑产生。实际应用中,盘式木片机可切削出尺寸误差±2mm以内的木片,切口平整、边缘光滑,大尺寸木片与碎屑含量远低于鼓式木片机。这一优势使其成为造纸工业的优先设备——化学制浆过程中,均匀的木片能够保证蒸煮反应充分,提升纸浆质量与得率;而在人造板生产中,高质量木片可增强板材的结构稳定性。(二)处理能力:原料适应性与...
-
广东木片机报价
建立经验性的更换周期。例如,使用9CrSi材质的刀片加工松木,在正常工况下,使用寿命约为50-80小时,企业可以据此设定更换周期,在达到使用寿命前进行预防性更换,避免因刀片突然失效影响生产。需要注意的是,经验性更换周期应根据实际生产情况进行动态调整,若原料杂质含量增加、加工硬度提高,应适当缩短更换周期;若设备工况优化、操作规范,可适当延长更换周期。五、影响木片机刀片更换周期的关键因素木片机刀片的更换周期受到多种因素的综合影响,除了前文提到的材质特性、加工原料、设备工况外,还包括操作规范、维护保养、磨刀质量等因素。深入了解这些影响因素,有助于企业优化更换周期,延长刀片使用寿命。(一)材质...
-
山东木片切削机
对木片机的适应性和参数调节能力要求更高。(二)尺寸与形态差异木材原料的尺寸差异,从直径不足1厘米的细枝到直径超过50厘米的大型原木,长度从几十厘米到数米不等。形态上则包括规则的原木、不规则的枝桠、板皮、废单板,以及建筑拆迁产生的废旧木料等。长而粗的原木需要具备稳定进料和强大切削动力的木片机;细碎的枝桠、板皮则适合进料灵活、处理效率高的机型;弯曲、分叉的原料则对强制进料系统的要求更高。(三)湿度与杂质含量差异木材湿度直接影响切削阻力:湿度较高的木材(如新鲜采伐的原木)质地更柔软,但切削时易粘连刀片,增加阻力;干燥木材则硬度更高,切削难度大,但不易粘连。杂质含量是另一关键因素,废旧木料中常...
-
河北公司木片机采购
五)材质选择对比与总结为了方便企业进行材质选择,以下对各类主流材质的性能和适用场景进行总结对比:1.普通碳钢(45#钢):性能一般,价格低廉,适用于小规模、软木加工;2.合金工具钢(9CrSi、Cr12MoV):性价比高,性能均衡,适用于中大规模、多种木材加工,应用;3.高速钢(W18Cr4V、W6Mo5Cr4V2):耐热性、耐磨性优异,适用于高速、大切削量加工;4.硬质合金(WC-Co系列):性能优,耐磨性极强,适用于高硬度、高杂质原料加工,但价格昂贵。企业在实际选择时,应根据自身的加工原料、设备类型、工况参数以及经济性需求,优先选择性能与工况匹配度高的材质,避免出现“性能过剩”或“...
-
山东多少钱一台木片机公司
日常维护保养的要点包括:定期检查刀片的安装状态,确保刀片固定牢固、切削角度准确,避免因安装不当导致刀片受力不均和过度磨损;定期清理刀盘和刀片表面的木屑、杂质,避免积尘和锈蚀;定期对设备进行润滑保养,减少设备运行过程中的振动和摩擦,间接减少刀片的磨损。此外,设备的精度维护也很重要,若刀盘出现变形、跳动,会导致刀片切削过程中受力不均,加剧磨损,因此需要定期对刀盘进行校准和修复。(五)磨刀质量与频率刀片在使用过程中会逐渐钝化,通过磨刀可以**切削刃的锋利度,延长使用寿命。磨刀质量和频率对更换周期有影响:若磨刀方法正确,能够保证切削刃的角度准确、表面光滑,磨刀后刀片的切削性能可基本**,能够有...
-
重庆木材切片机批发
在木材加工生产线中,木片机的底刀调整垫片虽属小型配件,却直接决定着底刀与飞刀的间隙精度,影响木屑的出料质量与设备运行稳定性。当垫片出现翘曲、凹陷等变形问题时,不*会导致刀间隙忽大忽小,还可能引发设备震动、刀具异常磨损等故障,及时规范更换至关重要。掌握科学的更换方法,才能保障木片机持续高效运转。更换前的准备工作是安全操作的基础,切忌仓促动工。首先需切断木片机的总电源,并悬挂“设备检修,禁止合闸”的警示标识,防止误操作引发安全事故。其次要准备齐全工具,包括扭矩扳手、内六角螺丝刀、塞尺以及新的调整垫片——新垫片需与原型号一致,材质优先选择耐磨的不锈钢或合金,避免因垫片材质不符导致短期内再次变...
-
 湖南木材粉碎机器设备
需要选择耐磨性更强、使用寿命更长的材质。(三)经济性与维护成本材质选择还需要综合考量经济性与维护成本。高性能的合金材质虽然性能优异,但价格较高,会增加设备的初期投入成本;而普通碳钢材质价格低廉,但耐磨性和使用寿命较短,需要频繁更换,会增加维护成本和停机时间。因此,企业需要根据自身的生产规模、产能需求以及原料特性,在材质性能和成本之间寻找平衡点。例如,大规模、连续化生产的企业,适合选择高性能合金材质,以减少更换次数、提高生产效率;而小规模、间歇性生产的企业,可以选择性价比更高的普通材质,以控制初期投入成本。三、木片机刀片主流材质特性与适用场景目前,木片机刀片常用的材质主要包括普通碳钢、合...
-
四川批发木片机厂家
定期检查刀片的安装状态、切削角度和磨损情况,及时调整和修复;定期清理刀盘、刀片表面的木屑和杂质,避免积尘和锈蚀;定期对设备的轴承、齿轮等传动部件进行润滑,减少设备运行过程中的振动和摩擦;定期对刀盘进行校准和修复,确保刀盘旋转平稳,避免因刀盘变形导致刀片受力不均。(四)优化磨刀工艺建立科学的磨刀制度,根据刀片的磨损情况和加工质量,确定合理的磨刀频率和方法。选择的磨刀设备和工具,确保磨刀精度;严格控制切削刃的角度,根据加工原料的特性调整角度(加工硬木时角度可适当增大,加工软木时角度可适当减小);磨刀后,对切削刃进行抛光处理,提高表面光滑度,减少切削过程中的摩擦磨损。同时,做好磨刀记录,积累...
-
云南设备木片机厂家
大型规模化生产设备产能可突破20t/h,湖南客户定制的大口径加重款木片机,依托200KW变频电机驱动,理论产能达到30t/h,可处理直径60公分以内的原木;而硅厂盘式大片机因需加工特定规格木片,产能相对温和,单机每小时处理量为8-15t/h。实际产能是设备在真实生产场景中的有效加工能力,受物料特性、操作水平、设备维护等多重因素影响,通常为理论产能的60%-85%。例如某生物质能源企业采购的15t/h级木片机,在加工含水率30%以上的硬木时,实际产能降至9-11t/h,而处理干燥软木时可稳定在12-13t/h。企业选型时需以实际产能为参考,避纯依据理论产能规划生产导致供需失衡。(二)关联...
-
河北公司木片机多少钱一台
如SL-218型(10-15t/h),可通过多台并联扩大产能,兼顾灵活性与稳定性;大型规模化企业(年处理量>20万吨),需选择20t/h以上大型设备,如30t/h级大口径木片机,配备200KW变频电机,实现连续化、规模化生产,降低单位加工成本。计算实际产能时,需考虑生产冗余,建议按“理论需求产能×”确定设备额定产能,例如年处理量10万吨,年生产周期300天,每日工作8小时,理论需求产能为100000÷(300×8)≈t/h,应选择5-8t/h级设备,避免因物料波动或设备检修导致产能缺口。(三)以产品质量要求为导向:匹配设备切削与筛分能力不同下游应用对木片规格要求差异,需根据产品质量标准...
-
天津生产厂家木片机多少钱一台
木片机作为木材加工行业的关键设备,齿轮箱是其动力传输的枢纽,而轴承则是保障齿轮箱平稳运行的关键部件。一旦轴承出现磨损并产生异响,若不及时处理,不但会影响设备加工效率,还可能引发齿轮咬合异常、轴系变形等连锁故障,甚至导致齿轮箱报废。因此,准确判断、科学处理轴承磨损异响问题,对保障木片机稳定运行至关重要。首先,需准确定位故障,明确轴承磨损程度。当木片机运行时齿轮箱出现“嗡嗡”“沙沙”或金属撞击声,且异响随转速提升而加剧,同时伴随箱体局部温度升高、振动幅度增大等现象,大概率是轴承磨损所致。此时应立即停机断电,拆除齿轮箱端盖与观察窗,借助内窥镜或直接观察轴承滚动体、内外圈滚道是否存在点蚀、划痕...
-
 黑龙江公司木片机价格
建立经验性的更换周期。例如,使用9CrSi材质的刀片加工松木,在正常工况下,使用寿命约为50-80小时,企业可以据此设定更换周期,在达到使用寿命前进行预防性更换,避免因刀片突然失效影响生产。需要注意的是,经验性更换周期应根据实际生产情况进行动态调整,若原料杂质含量增加、加工硬度提高,应适当缩短更换周期;若设备工况优化、操作规范,可适当延长更换周期。五、影响木片机刀片更换周期的关键因素木片机刀片的更换周期受到多种因素的综合影响,除了前文提到的材质特性、加工原料、设备工况外,还包括操作规范、维护保养、磨刀质量等因素。深入了解这些影响因素,有助于企业优化更换周期,延长刀片使用寿命。(一)材质...
-
天津多少钱一台木片机哪个牌子好
密封性能不足是托辊生锈的主因,可将普通密封升级为双唇骨架油封,配合迷宫式密封结构,有效阻挡木屑粉尘与水汽侵入。在潮湿或多粉尘环境中,选用防腐性能优越的托辊效果更明显,如高分子材料托辊,其耐腐蚀性是普通金属托辊的5倍以上,且具有自润滑性,无需频繁注油。锥形托辊则凭借密封可靠、旋转惯性小的特点,能适应木片机的复杂工况,减少卡顿风险。科学的日常维护是长效防护的关键。建立“每日巡检、每周润滑、每月排查”制度:每日观察托辊转动状态,发现异响或输送带跑偏及时处理;每周对托辊轴承加注耐高低温润滑脂,用量以轴承腔1/2-2/3为宜;每月检查托辊密封状况,对轻微锈蚀的部件提前除锈防护。同时,保持输送带周...
-
广东木片机多少钱一台
刀辊转速升高时,飞刀对木材的冲击频率增加,单次切削的作用时间缩短,切削力的瞬时峰值增大;同时,高速旋转产生的离心力会增强飞刀与刀辊的贴合稳定性,减少切削过程中的振动干扰。从能量转化角度看,转速提升会增加单位时间内的切削功输入,部分能量转化为切削热,导致切削区域温度升高;而转速过低时,切削力持续作用时间延长,木材易发生塑性变形,难以形成规整的切削面。这些由转速变化引发的切削条件改变,终都会体现在木片的质量指标上,形成不同转速区间下的质量差异。二、刀辊转速对木片质量关键指标的影响机制(一)对木片尺寸均匀性的影响木片尺寸均匀性是评价木片质量的首要指标,主要包括长度、厚度、宽度的一致性,其直接...
-
河南配件木片机多少钱一台
六、优化木片机刀片更换周期与使用寿命的策略通过以上对材质选择和更换周期影响因素的分析,企业可以采取以下策略,优化刀片更换周期,延长使用寿命,降低生产成本,提高生产效益。(一)精细匹配材质与工况企业应根据自身的加工原料、设备类型、工况参数,选择性能匹配的刀片材质。例如,加工硬木、高密度木材或含有较多杂质的原料时,优先选择硬质合金或高速钢材质;加工软木、小规模生产时,可选择合金工具钢或普通碳钢材质,实现材质性能与工况需求的精细匹配,避免因材质选择不当导致的磨损过快或性能过剩。同时,选择质量可靠、品牌信誉好的刀片产品,确保材质质量稳定。(二)规范操作流程建立完善的操作规程,加强对操作人员的培...