标签列表 - 山东鲁钢机械制造科技有限公司
-
 滨州多少钱一台木片机价格
无需对原料进行严格预处理,能够有效提升木材资源利用率。盘式木片机的原料适应性相对较窄,更适合处理通直、规整的大直径原木。由于其切削圆盘与进料口的配合精度要求较高,若处理形状不规则的枝桠材或含杂质的木材,易导致飞刀磨损加剧、切削振动增大,甚至引发设备故障。部分机型虽可处理少量小径木,但需提前进行筛选与规整处理,增加了预处理成本。在实际产能方面,两种设备呈现“规模分化”特征。小型鼓式木片机(如BX213型号)的产能为3-5m³/h,而大型鼓式木片机(如BX2120型号)的产能可达到190m³/h,能够满足不同规模企业的需求。总体而言,鼓式木片机的产能上限更高,尤其适合大规模连续生产。盘式木...
发布时间:2026.05.04 -
 山东木片切削机
因此更适合加工对木片质量要求严格的原料,尤其适配规则形态的原木。其中,平口进料的盘式木片机可**处理长度2米以上的长原木,直径通常控制在30-50厘米范围内,适用于大型造纸厂、质量人造板厂的原料预处理;斜口进料机型则适合加工长度小于2米的短原木、间伐材以及成捆的枝桠,直径一般不超过30厘米。在木材种类上,盘式木片机可兼顾硬木和软木加工,但加工硬木时需配备硬质合金或高速钢刀片,刀盘转速和电机功率也需相应提升。例如加工橡木、胡桃木等硬木时,建议选用刀片数量8-12把的多刀盘式机型,电机功率不低于45千瓦,以保证切削顺畅,避免刀片损坏。加工软木时,可选用3-5把刀片的普通盘式机型,电机功率1...
-
 广东多少钱木片机生产厂家
应综合考量生产规模、原料类型、产品质量要求、运营成本及**安全要求等因素,具体建议如下:(一)鼓式木片机的适配场景鼓式木片机适用于大规模、低成本、原料复杂的生产场景,具体包括:一是大型人造板厂、生物质能源发电厂等对木片精度要求不高,但对产能与成本控制要求严格的企业。这类企业原料多为枝桠材、加工废料等不规则物料,鼓式木片机的原料适应性与高产能优势可充分发挥,同时低能耗与低维护成本能够有效降低运营成本。二是林业采伐现场、园林绿化废料处理等户外作业场景。鼓式木片机的结构稳定性强,抗冲击性好,能够适应户外复杂环境;部分移动式鼓式木片机可直接在现场作业,减少原料运输成本。三是中小型木材加工企业,...
-
黑龙江设备木片机哪个牌子好
可实现强制进料与自适应物料高度,避免进料中断,比普通进料系统产能提升8%-12%。液压进料系统可通过变频调速调节进料速度,实现进料量与切削能力的动态匹配,进一步优化产能。(三)操作与维护:产能**发挥的人为保障操作人员技能水平与设备维护质量对产能影响。熟练操作人员可根据物料特性实时调整进料速度与切削参数,避免设备过载或进料不足,产能比新手操作提升10%-15%;反之,操作不当易导致设备噎机、卡料,严重影响产能连续性。设备维护不到位会导致性能衰减,进而降低产能。刀片磨损未及时更换会使切削阻力增加,产能下降20%以上;轴承润滑不足、传动系统故障等会导致设备频繁停机,直接造成产能损失。建立定...
-
 天津多少钱木片机公司
在木材加工生产线中,输送带是连接木片机与后续工序的关键枢纽,而托辊作为支撑输送带、减少运行阻力的关键部件,其转动灵活性直接决定生产效率。不少操作人员常面临托辊转动卡顿的问题,轻则导致输送带磨损加剧、能耗上升,重则引发输送带跑偏、撕裂,甚至造成设备停机。解决托辊卡顿,需从根源排查问题,采取针对性措施,才能恢复设备稳定运行。异物卡阻是托辊卡顿常见的诱因,尤其在木片机作业场景中更为突出。木材加工过程中产生的木屑、树皮、木刺等杂物,易在托辊与输送带之间的缝隙、托辊轴承座内堆积。初期可能表现为托辊转动滞涩,随着杂物越积越多,会形成硬性卡阻,导致托辊完全无法转动。此时需立即停机并切断电源,用压缩空...
-
内蒙古批发木片机采购
因此更适合加工对木片质量要求严格的原料,尤其适配规则形态的原木。其中,平口进料的盘式木片机可**处理长度2米以上的长原木,直径通常控制在30-50厘米范围内,适用于大型造纸厂、质量人造板厂的原料预处理;斜口进料机型则适合加工长度小于2米的短原木、间伐材以及成捆的枝桠,直径一般不超过30厘米。在木材种类上,盘式木片机可兼顾硬木和软木加工,但加工硬木时需配备硬质合金或高速钢刀片,刀盘转速和电机功率也需相应提升。例如加工橡木、胡桃木等硬木时,建议选用刀片数量8-12把的多刀盘式机型,电机功率不低于45千瓦,以保证切削顺畅,避免刀片损坏。加工软木时,可选用3-5把刀片的普通盘式机型,电机功率1...
-
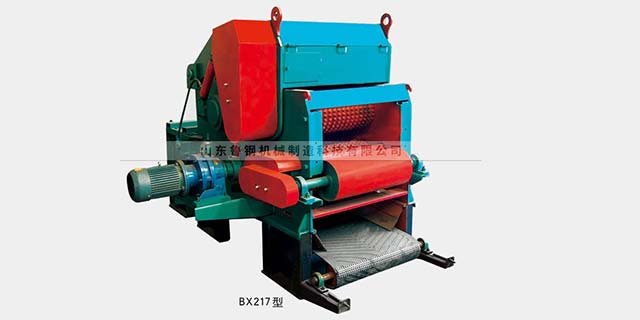 广西配件木片机报价
日常维护保养的要点包括:定期检查刀片的安装状态,确保刀片固定牢固、切削角度准确,避免因安装不当导致刀片受力不均和过度磨损;定期清理刀盘和刀片表面的木屑、杂质,避免积尘和锈蚀;定期对设备进行润滑保养,减少设备运行过程中的振动和摩擦,间接减少刀片的磨损。此外,设备的精度维护也很重要,若刀盘出现变形、跳动,会导致刀片切削过程中受力不均,加剧磨损,因此需要定期对刀盘进行校准和修复。(五)磨刀质量与频率刀片在使用过程中会逐渐钝化,通过磨刀可以**切削刃的锋利度,延长使用寿命。磨刀质量和频率对更换周期有影响:若磨刀方法正确,能够保证切削刃的角度准确、表面光滑,磨刀后刀片的切削性能可基本**,能够有...
-
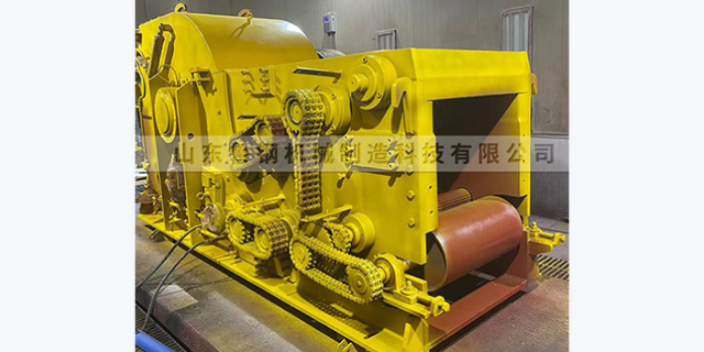 新疆哪一家的好木片机
避免因材质质量问题增加更换成本。(二)加工原料与工况加工原料的硬度、含水率、杂质含量是影响更换周期的因素。加工硬木、高密度木材时,刀片磨损速度明显快于加工软木,更换周期缩短30%-50%;原料含水率过高或过低,都会加剧刀片的磨损,缩短更换周期;原料中杂质含量越高,刀片受到的冲击磨损和研磨磨损越严重,更换周期越短。此外,设备的工况参数也会影响更换周期,刀盘转速越高、切削量越大,刀片的磨损速度越快,更换周期越短;设备运行不稳定、进料不均匀,会导致刀片受力不均,出现局部过度磨损,也会缩短更换周期。(三)操作规范程度操作人员的操作规范程度对刀片更换周期有重要影响。若操作人员严格按照操作规程进行...
-
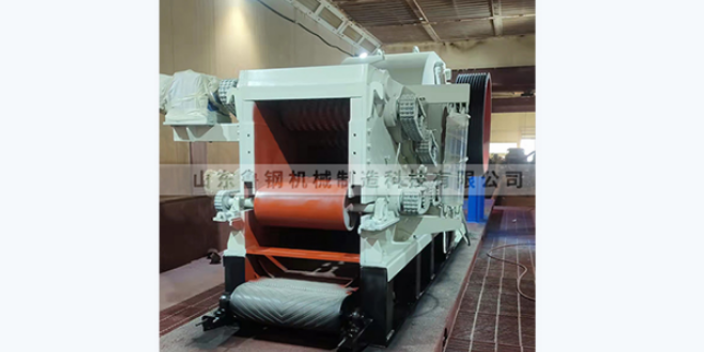 江西木片机器多少钱
四、木片机选型与原料匹配的关键原则结合上述分析,木材加工企业在选择木片机时,需围绕原料特性与生产需求,遵循以下关键原则,实现设备与原料的优匹配。(一)以原料特性为选型优先根据木材原料的硬度、尺寸、形态确定木片机类型:加工规则原木、对木片质量要求高时,选择盘式木片机;处理不规则枝桠、小径木、下脚料时,选择鼓式木片机;原料分散、需要现场加工时,选择移动式木片机;处理特殊原料(如竹材、废旧木料)时,选择对应的机型。同时,根据原料硬度匹配电机功率和刀片材质:硬木加工需选用大功率电机和硬质合金刀片,软木加工可适当降低功率,选用普通高速钢刀片。(二)结合生产需求优化参数大规模生产场景(如大型造纸厂...
-
山西哪一家的好木片机价格
通过观察刀片的外观磨损情况,判断是否需要更换。具体观察要点包括:1.切削刃磨损程度:正常使用的刀片切削刃应保持锋利,若观察到切削刃出现明显的钝化、圆角、磨损沟槽,或者切削刃出现崩刃、缺口,且无法通过磨刀修复(或修复后性能无法**),则需要及时更换;2.刀片厚度磨损:由于持续的切削和摩擦,刀片会逐渐变薄,当刀片厚度磨损达到原始厚度的15%-20%时,其强度和切削性能会下降,容易出现断裂等故障,此时需要更换;3.表面损伤情况:若刀片表面出现严重的锈蚀、裂纹、变形等损伤,会影响其力学性能和切削稳定性,即使切削刃未完全磨损,也需要及时更换。需要注意的是,直观判断需要操作人员具备丰富的经验,同时...
-
贵州木材切片机哪一家的好
四、木片机选型与原料匹配的关键原则结合上述分析,木材加工企业在选择木片机时,需围绕原料特性与生产需求,遵循以下关键原则,实现设备与原料的优匹配。(一)以原料特性为选型优先根据木材原料的硬度、尺寸、形态确定木片机类型:加工规则原木、对木片质量要求高时,选择盘式木片机;处理不规则枝桠、小径木、下脚料时,选择鼓式木片机;原料分散、需要现场加工时,选择移动式木片机;处理特殊原料(如竹材、废旧木料)时,选择对应的机型。同时,根据原料硬度匹配电机功率和刀片材质:硬木加工需选用大功率电机和硬质合金刀片,软木加工可适当降低功率,选用普通高速钢刀片。(二)结合生产需求优化参数大规模生产场景(如大型造纸厂...
-
 贵州生产厂家木片机生产厂家
中型移动式机型(电机功率11-37千瓦)适用于中小型木材加工厂或林区短途作业,可处理直径10-30厘米的原木、枝桠,尤其适合交通不便地区的原料加工,避免了原料运输的损耗。大型移动式机型(电机功率45千瓦以上)则用于大规模林区采伐剩余物加工或建筑拆迁现场的废旧木料处理,可处理直径30厘米以上的大型原木,甚至夹杂少量杂质的废旧木料——部分机型配备了杂质筛分和刀片防护装置,可降低杂质对设备的损害。移动式木片机的原料适配性还受动力类型影响:电动机型适合处理软木和细枝,噪音低、维护方便;汽油或柴油动力机型功率更大,可处理硬木和粗枝,适合无电力供应的野外作业。(四)型木片机的原料适配性型木片机的原...
-
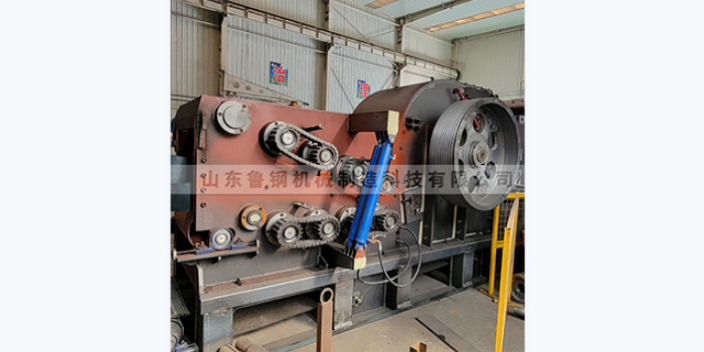 新疆配件木片机哪个牌子好
转速控制在1600-2000r/min可使木片表面粗糙度Ra值稳定在μm以下,有效木片率达93%以上;处理含水率低于30%的干燥硬木时,转速下调至1200-1500r/min,可避免木片崩裂和表面焦化。同时,应记录不同转速下的设备运行参数(电机电流、振动幅度、**磨损量等),为转速调整提供参考。例如,当电机电流异常升高时,说明转速过高或进料量过大,需及时下调转速;当振动幅度超过,可能是转速接近设备共振频率,需调整转速以避开共振区间。(二)采用智能化转速调控系统随着智能化技术的发展,采用自动化控制系统实现转速的动态调整已成为提升木片质量的重要趋势。通过在木片机上安装传感器(如近红外水分传...
-
 陕西批发木片机价格
通过观察刀片的外观磨损情况,判断是否需要更换。具体观察要点包括:1.切削刃磨损程度:正常使用的刀片切削刃应保持锋利,若观察到切削刃出现明显的钝化、圆角、磨损沟槽,或者切削刃出现崩刃、缺口,且无法通过磨刀修复(或修复后性能无法**),则需要及时更换;2.刀片厚度磨损:由于持续的切削和摩擦,刀片会逐渐变薄,当刀片厚度磨损达到原始厚度的15%-20%时,其强度和切削性能会下降,容易出现断裂等故障,此时需要更换;3.表面损伤情况:若刀片表面出现严重的锈蚀、裂纹、变形等损伤,会影响其力学性能和切削稳定性,即使切削刃未完全磨损,也需要及时更换。需要注意的是,直观判断需要操作人员具备丰富的经验,同时...
-
木片切削机哪一家的好
可实现强制进料与自适应物料高度,避免进料中断,比普通进料系统产能提升8%-12%。液压进料系统可通过变频调速调节进料速度,实现进料量与切削能力的动态匹配,进一步优化产能。(三)操作与维护:产能**发挥的人为保障操作人员技能水平与设备维护质量对产能影响。熟练操作人员可根据物料特性实时调整进料速度与切削参数,避免设备过载或进料不足,产能比新手操作提升10%-15%;反之,操作不当易导致设备噎机、卡料,严重影响产能连续性。设备维护不到位会导致性能衰减,进而降低产能。刀片磨损未及时更换会使切削阻力增加,产能下降20%以上;轴承润滑不足、传动系统故障等会导致设备频繁停机,直接造成产能损失。建立定...
-
甘肃配件木片机
鼓式木片机与盘式木片机性能深度对比及应用选型分析在林业加工、造纸工业、人造板生产及生物质能源开发等领域,木片机作为预处理设备,承担着将原木、枝桠材、加工废料等转化为标准化木片的关键任务。木片质量的优劣、生产效率的高低以及运营成本的多少,直接取决于木片机的性能表现。目前市场上应用的两类木片机的是鼓式木片机与盘式木片机。尽管二者功能一致,但在结构设计、工作原理上存在本质差异,进而导致其在削片效果、处理能力、能耗水平等诸多性能维度呈现分化。本文将从多维度对两种设备进行深度对比,剖析其优势与局限,并结合实际应用场景给出选型建议,为相关企业设备采购与生产优化提供参考。一、结构与工作原理差异:性能...
-
四川木材切片机公司
定期检查刀片的安装状态、切削角度和磨损情况,及时调整和修复;定期清理刀盘、刀片表面的木屑和杂质,避免积尘和锈蚀;定期对设备的轴承、齿轮等传动部件进行润滑,减少设备运行过程中的振动和摩擦;定期对刀盘进行校准和修复,确保刀盘旋转平稳,避免因刀盘变形导致刀片受力不均。(四)优化磨刀工艺建立科学的磨刀制度,根据刀片的磨损情况和加工质量,确定合理的磨刀频率和方法。选择的磨刀设备和工具,确保磨刀精度;严格控制切削刃的角度,根据加工原料的特性调整角度(加工硬木时角度可适当增大,加工软木时角度可适当减小);磨刀后,对切削刃进行抛光处理,提高表面光滑度,减少切削过程中的摩擦磨损。同时,做好磨刀记录,积累...
-
贵州多少钱木片机厂家
直径≤120毫米)、板皮、废单板、竹材以及棉杆等非木质纤维原料。在林区采伐剩余物加工、人造板厂下脚料回收等场景中,鼓式木片机可充分发挥其高生产率优势,例如处理能力30实积立方米/小时的大型鼓式机型,需配置315-400千瓦电机,可**处理大量分散的不规则原料。木材种类适配方面,鼓式木片机更适合加工软木和杂木。加工松木、杉木等软木时,其高转速、大进料量的特点可提升效率;处理杂木时,强制进料系统可保证原料稳定输送,避免因木材硬度波动导致的进料中断。虽然鼓式木片机也可加工硬木,但由于切削方式为“砍剁”,硬木加工时刀片磨损快,木片质量较差,因此适用于对木片精度要求不高的场景,如生物质发电原料加...
-
生产厂家木片机报价
一)盘式木片机盘式木片机是目前木材精细化加工领域应用的机型之一,其特征是通过高速旋转的钢制圆盘实现切削作业。设备主要由刀盘、飞刀、底刀、进料系统、动力系统和排料系统组成。刀盘采用高强度钢材制造,直径通常在,表面以辐射状前倾8-15度的角度固定3-12把飞刀,部分多刀机型可提升切削细腻度。工作时,电机通过联轴器驱动刀盘高速旋转,木材原料通过倾斜或水平进料槽进入切削区域,在飞刀与底刀的剪切作用下被切割成木片,随后通过刀盘背面的叶片产生的气流沿切向排料管排出。根据进料方式的不同,盘式木片机可分为斜口进料和平口进料两种:斜口进料机型适合加工长度小于2米的短原木、板皮等原料;平口进料机型则更适配...
-
海南哪一家的好木片机
部分设备配备PLC控制系统,可实现过载保护、反转清堵,提升运行安全性。**方面,需满足粉尘排放≤20mg/m³、噪音≤85dB的标准,选择配备除尘系统与降噪装置的设备。同时,设备能耗需控制在≤kWh/t,符合绿色生产要求,避免因**不达标被责令停产。四、结语工业级木片机的产能参数是设备性能的直观体现,但其价值在于与生产需求的精细匹配;选型并非简单的产能对标,而是需综合物料特性、生产规模、产品要求、成本运维等多维度的系统工程。企业在选型过程中,应摒弃“重产能、轻适配”的误区,优先开展物料特性分析与产能需求测算,再结合设备结构、动力配置、安全**性能等指标筛选设备,同时重视制造商的技术实力...
-
山东多少钱一台木片机哪个牌子好
建议选择比理论计算值高一个档位的功率配置,避免“小马拉大车”导致电机过载、设备磨损加剧。刀盘转速与切削速度直接影响切削效率,进而作用于产能。工业级木片机刀盘转速通常在800-1500r/min,切削速度需匹配物料硬度,硬木加工需更高切削速度以保证木片成型质量,软木则可适当降低转速减少能耗。盘式木片机因切削方式不同,转速相对较低但切削扭矩更大,适合大型原木加工;鼓式木片机转速较高,更适合中小尺寸物料的**切削。(三)物料适配参数:产能发挥的前提条件物料适配参数决定设备对加工原料的兼容能力,直接影响产能稳定性,主要包括进料尺寸、原料兼容性与出料规格。进料尺寸以“大进料直径/截面尺寸”标注,...
-
 北京木片切削机多少钱
刀辊转速升高时,飞刀对木材的冲击频率增加,单次切削的作用时间缩短,切削力的瞬时峰值增大;同时,高速旋转产生的离心力会增强飞刀与刀辊的贴合稳定性,减少切削过程中的振动干扰。从能量转化角度看,转速提升会增加单位时间内的切削功输入,部分能量转化为切削热,导致切削区域温度升高;而转速过低时,切削力持续作用时间延长,木材易发生塑性变形,难以形成规整的切削面。这些由转速变化引发的切削条件改变,终都会体现在木片的质量指标上,形成不同转速区间下的质量差异。二、刀辊转速对木片质量关键指标的影响机制(一)对木片尺寸均匀性的影响木片尺寸均匀性是评价木片质量的首要指标,主要包括长度、厚度、宽度的一致性,其直接...
-
湖南设备木片机公司
建立完善的**管理体系,定期检查**锋利度,采用砂轮磨削等方式及时修磨磨损的**,对于严重崩损的**及时更换。根据转速和木材特性选择合适的**材料,处理硬木时选用硬质合金**,提升耐磨性;处理软木时选用高速钢**,保证切削锋利度。通过良好的设备维护和**管理,为转速的精细调控提供基础条件。四、结论与展望木片机刀辊转速通过改变切削速度、切削力及切削热等切削条件,对木片尺寸均匀性、表面质量、纤维完整性及含水率稳定性产生影响。合理的高转速能提升木片尺寸均匀性和表面光洁度,保证纤维完整性;但转速过高会导致表面焦化、**磨损加剧及细碎木屑增多;转速过低则会降低尺寸均匀性,增加纤维撕裂程度,降低生...
-
天津批发木片机厂家
切削阻力较小,可适当提高转速以提升切削效率和表面质量,一般转速控制在2000-2400r/min为宜。但需注意,软木含水率通常较高,过高转速易导致水分过度蒸发,因此需结合含水率调整转速。对于腐朽木材,其质地变软,纤维强度下降,应降低转速,减少切削冲击力,避免过度撕裂纤维和产生过多木屑,一般转速控制在800-1200r/min;对于经过烘干或火烧的坚硬木材,需选用耐磨**,并适当提高转速至1800-2200r/min,以增强切削力,保证切削效果。(二)根据生产需求适配转速不同后续工序对木片质量的要求存在差异,需针对性调整刀辊转速。在定向刨花板生产中,需要长度较大、纤维完整性好的木片,因此...
-
河北生产厂家木片机采购
部分设备配备PLC控制系统,可实现过载保护、反转清堵,提升运行安全性。**方面,需满足粉尘排放≤20mg/m³、噪音≤85dB的标准,选择配备除尘系统与降噪装置的设备。同时,设备能耗需控制在≤kWh/t,符合绿色生产要求,避免因**不达标被责令停产。四、结语工业级木片机的产能参数是设备性能的直观体现,但其价值在于与生产需求的精细匹配;选型并非简单的产能对标,而是需综合物料特性、生产规模、产品要求、成本运维等多维度的系统工程。企业在选型过程中,应摒弃“重产能、轻适配”的误区,优先开展物料特性分析与产能需求测算,再结合设备结构、动力配置、安全**性能等指标筛选设备,同时重视制造商的技术实力...
-
湖北配件木片机生产厂家
外缘均匀分布多把强化钢飞刀,电机通过皮带或液力耦合器驱动鼓体高速旋转;进料系统通常设计为矩形进料口,配备上下喂料辊等强制进料装置,可将木材原料稳定输送至切削区域,通过飞刀的圆周冲击作用完成切削。切削后的木片需经过筛网筛选,合格尺寸的木片从出料口排出,不合格的大块物料则被重新带起,经碎料杆破碎后再次筛选。鼓式木片机的优势是进料口宽度大、适应性强,可处理枝桠、小径木、板皮、废单板等多种不规则原料,且生产效率高。例如某中型胶合板厂使用的,单班产量可超过25实积立方米。但其局限性也较为明显:由于飞刀作圆周运动,切削力方向不断变化,难以形成稳定的剪切作用,切削过程更接近“砍剁”,导致木片均匀性较...
-
陕西厂家木片机多少钱
因此更适合加工对木片质量要求严格的原料,尤其适配规则形态的原木。其中,平口进料的盘式木片机可**处理长度2米以上的长原木,直径通常控制在30-50厘米范围内,适用于大型造纸厂、质量人造板厂的原料预处理;斜口进料机型则适合加工长度小于2米的短原木、间伐材以及成捆的枝桠,直径一般不超过30厘米。在木材种类上,盘式木片机可兼顾硬木和软木加工,但加工硬木时需配备硬质合金或高速钢刀片,刀盘转速和电机功率也需相应提升。例如加工橡木、胡桃木等硬木时,建议选用刀片数量8-12把的多刀盘式机型,电机功率不低于45千瓦,以保证切削顺畅,避免刀片损坏。加工软木时,可选用3-5把刀片的普通盘式机型,电机功率1...
-
上海木片切削机多少钱
部分设备配备PLC控制系统,可实现过载保护、反转清堵,提升运行安全性。**方面,需满足粉尘排放≤20mg/m³、噪音≤85dB的标准,选择配备除尘系统与降噪装置的设备。同时,设备能耗需控制在≤kWh/t,符合绿色生产要求,避免因**不达标被责令停产。四、结语工业级木片机的产能参数是设备性能的直观体现,但其价值在于与生产需求的精细匹配;选型并非简单的产能对标,而是需综合物料特性、生产规模、产品要求、成本运维等多维度的系统工程。企业在选型过程中,应摒弃“重产能、轻适配”的误区,优先开展物料特性分析与产能需求测算,再结合设备结构、动力配置、安全**性能等指标筛选设备,同时重视制造商的技术实力...
-
青海配件木片机生产厂家
通过观察刀片的外观磨损情况,判断是否需要更换。具体观察要点包括:1.切削刃磨损程度:正常使用的刀片切削刃应保持锋利,若观察到切削刃出现明显的钝化、圆角、磨损沟槽,或者切削刃出现崩刃、缺口,且无法通过磨刀修复(或修复后性能无法**),则需要及时更换;2.刀片厚度磨损:由于持续的切削和摩擦,刀片会逐渐变薄,当刀片厚度磨损达到原始厚度的15%-20%时,其强度和切削性能会下降,容易出现断裂等故障,此时需要更换;3.表面损伤情况:若刀片表面出现严重的锈蚀、裂纹、变形等损伤,会影响其力学性能和切削稳定性,即使切削刃未完全磨损,也需要及时更换。需要注意的是,直观判断需要操作人员具备丰富的经验,同时...
-
云南公司木片机
避免因材质质量问题增加更换成本。(二)加工原料与工况加工原料的硬度、含水率、杂质含量是影响更换周期的因素。加工硬木、高密度木材时,刀片磨损速度明显快于加工软木,更换周期缩短30%-50%;原料含水率过高或过低,都会加剧刀片的磨损,缩短更换周期;原料中杂质含量越高,刀片受到的冲击磨损和研磨磨损越严重,更换周期越短。此外,设备的工况参数也会影响更换周期,刀盘转速越高、切削量越大,刀片的磨损速度越快,更换周期越短;设备运行不稳定、进料不均匀,会导致刀片受力不均,出现局部过度磨损,也会缩短更换周期。(三)操作规范程度操作人员的操作规范程度对刀片更换周期有重要影响。若操作人员严格按照操作规程进行...