-
 宁波齿轮蜗杆磨齿机磨齿机销售公司
发布时间:2024.01.02
蜗杆磨齿机和蜗轮磨齿机在成形磨齿方面存在一些差异。蜗杆磨齿机的成形磨齿对工件的模数没有限制,而蜗轮磨齿机的模数有很大的局限性。在理论上,蜗轮磨齿机的砂轮应该采用渐开线蜗杆。然而,目前的修整方法只能得到...
-
 芜湖重型磨齿机厂家
发布时间:2024.01.01
与传统的内燃机相比,在电动汽车中使用的电动机的效率要高得多:高效的电动机通过变速箱将储存在电池中能量的**多80%以动能的形式传输给车轮。在燃烧化石燃料时,转化效率*为30%至40%,大约是电动机的一...
-
 合肥蜗杆磨齿机磨齿机哪家好
发布时间:2023.12.31
影响磨齿烧伤的因素有很多,其中包括辅助工艺和其他因素。首先,辅助工艺对磨齿烧伤有着重要的影响。在磨齿前,对渗碳淬火齿轮进行打磨或喷沙可以有效去除齿面的氧化皮,降低杂质堵塞砂轮的可能性,从而降低磨齿烧伤...
-
 浙江蜗杆磨齿机磨齿机改造
发布时间:2023.12.29
旋转工作台是蜗杆砂轮磨齿机中一个非常重要的装夹部件。随着蜗杆砂轮磨齿机的不断发展,对其加工精度和效率的要求也越来越高。多头蜗杆砂轮磨削在实际应用中非常普遍,对旋转工作台的转速和精度要求更高,然而传统的...
-
 重庆齿轮蜗杆磨齿机磨齿机供销商
发布时间:2023.12.27
蜗杆磨齿机具有以下特点:1. 操作、调整方便:蜗杆磨齿机的机床结构简单,没有展成运动,因此操作和调整更加方便。控制系统也相对简单,使得机床的控制和调整更加容易。2. 高效率:相比于展成磨,蜗杆磨齿机采...
-
 青岛KAPP NILES KX160磨齿机哪里卖
发布时间:2023.12.26
等离子切割技术是通过将气体加热至高温状态,形成等离子体,然后利用等离子体的高能量将金属材料切割成所需形状。这种切割方式具有高精度、高速度和较小的热影响区域等优点,能够满足对切割精度要求较高的应用场景。...
-
 武汉纳尔斯磨齿机市场价
发布时间:2023.12.25
二手蜗杆磨齿机是一种常见的机械设备,用于磨削蜗杆和蜗轮的齿面。它具有一些基本属性和常见的分类。一般来说,蜗杆磨齿机可以分为成形砂轮研磨机和螺旋锥齿轮研磨机两种类型。成形砂轮研磨机是一种结构简单、研磨精...
-
 珠海全自动卡帕磨齿机市场价
发布时间:2023.12.23
带锯条磨齿机具有个性化的微电脑操作界面,操作简单方便。同时,它还配备了辅助式返料系统,能够省材、省力、省时。该机采用PLC集成控制系统,确保了安全可靠的操作。此外,它还采用了高精度旋转式编码器和精密滚...
-
 嘉兴纳尔斯磨齿机维修厂家
发布时间:2023.12.22
齿轮磨削裂纹的形成原因及其预防措施是一个重要的问题。以下是一些常见的原因和相应的预防措施:1. 齿根硬度降低:热处理后,齿根的硬度可能会降低,导致齿轮容易产生裂纹。为了预防这种情况,应保持渗碳淬火和喷...
-
 安庆NILES磨齿机销售厂家
发布时间:2023.12.19
磨齿机在磨削加工过程中需要注意以下几点:1. 砂轮的选择:建议根据模数的大小选择合适的砂轮。对于小模数的齿轮,可以选择80K砂轮;对于大模数的齿轮,可以选择80J砂轮。2. 修整量的确定:砂轮用完后所...
-
 镇江KAPP磨齿机生产厂家
发布时间:2023.12.17
齿轮渗碳可得到高的表面硬度、韧性、良好的心部组织以及有利的残余压应力,具有优良的综合力学性能,已成为齿轮的主流热处理工艺。机车用重载齿轮大都要求承载能力大、使用寿命长、可靠性高等,因而大都采用渗碳淬火...
-
嘉兴尼尔斯磨齿机销售厂家
发布时间:2023.12.14
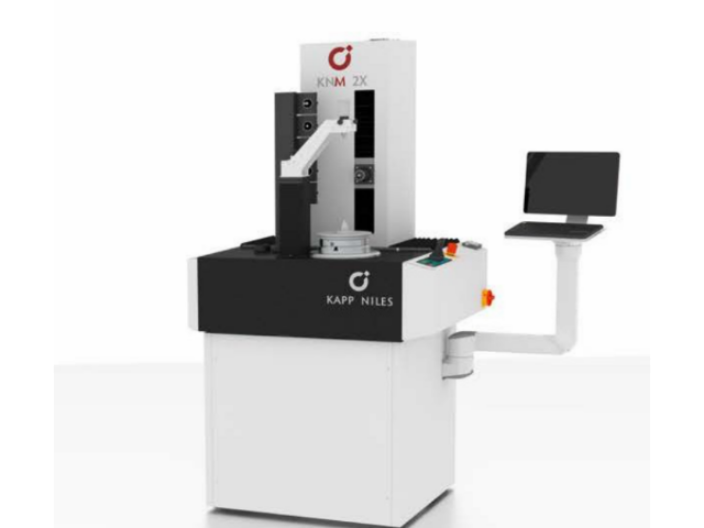
卡帕KNM2X-60X齿轮测量设备由于采用了高精度的机械装置,先进的驱动技术以及空气轴承或静压轴承旋转台,KNMX系列齿轮测量设备能在*短的测量时间内保证的精度。适用于各种齿轮,锥面伞齿轮,轴类工...
-
 常州NILES磨齿机
发布时间:2023.12.14
蜗杆砂轮磨齿机中电器系统的维护:1. 定期检查控制元件如继电器输出、输入接口处、电箱模块、电缆线的状态,确保其正常工作。2. 电缆线尽量走高架走线,避免落地浸油,以防止信号中断和电气故障的发生。3. ...
-
 扬州成型磨齿机磨齿机哪家好
发布时间:2023.12.14
成形法磨齿精度主要由两方面决定: 砂轮轮廓的修整精度和工件周向分齿精度。因此,成形法磨齿的关键在于砂轮轮廓修整及工件任意齿数的精密分度。周向精密分齿:齿轮的齿距偏差主要来源于机床主轴的回转误差、磨齿过...
-
 数控成形砂轮磨齿机销售公司
发布时间:2023.12.13
成型磨齿机冲程的移动速度对磨齿烧伤的影响,在保持单位时间内金属去除量的前提下,适当加快冲程走刀速度,减少进刀量,可有效的改善烧伤表面,并可提高展成磨齿机的表面光洁度。但对成型磨齿机这这种方法虽能有效改...
-
 苏州立式成型磨齿机
发布时间:2023.12.13
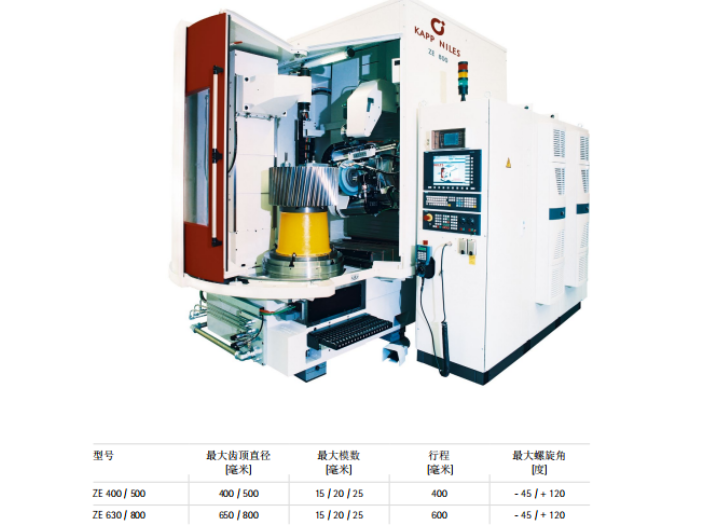
数控成型砂轮磨齿机砂轮修整方法:坐标修整装置:极坐标修整装置结合了切入式修整和摆动式休整的特点,数控系统控制金刚滚轮在极坐标系中的平面运动包络砂轮轴截形曲线,实现砂轮成型修整。修整砂轮时,修整滚轮和砂...
-
 盐城卡帕磨齿机维修厂家
发布时间:2023.12.13
蜗杆砂轮磨齿机数控系统采用立柜式机舱,内部装有AC交流电源模块、DC直流电源模块、主控制单元和功率驱动单元。主控制单元和功率驱动单元包含信号接收处理模块、电子齿轮比模块、差补模块、锁频锁相模块和功率驱...
-
 济南哪里卖德国KAPP卡普磨齿机
发布时间:2023.12.13
德国磨齿机提高设备维护水平的措施是通过实施规范化、工艺化和制度化的维护工作来提高设备的维护水平。首先,规范化是指统一维护内容,明确清洗、调整和检查的部位。根据不同企业的情况和客观规律,制定统一的维护标...
-
 成都哪里卖尼尔斯磨齿机
发布时间:2023.12.12
德国磨齿机是一种用于加工齿轮的专门设备,它能够通过磨削齿面来提高齿轮的精度和改善齿面的粗糙度。在德国,磨齿工艺被认为是消除热处理变形、提高齿轮精度和改善齿面粗糙度的主要方法。在进行磨齿之前,对轮齿的齿...
-
 杭州KAPP磨齿机哪家好
发布时间:2023.12.12
蜗杆砂轮磨齿机是一种常用的磨齿设备,其工作原理类似于滚齿机。该机器使用的砂轮是一个大直径的单头蜗杆,砂轮每转一圈,工件就会转过一齿,因此传动比非常准确。为了驱动砂轮,有些机器采用机械传动,有些采用同步...
-
铜陵磨齿机
发布时间:2023.12.12
磨齿机机床调试规范:1. 机床的安装应严格按照机床使用说明书进行就位,同时机床周围不允许有震动或断续加工类机床。在调整机床床身水平时,偏差不得超过0.02/1000。2. 在机床就位后,必须严格按照装...
-
 青岛哪里卖ZE400磨齿机
发布时间:2023.12.12
德国磨齿机机械故障可以从不同的角度进行分类。不同的分类方法反映了机械故障的不同侧面,目的是为了更好地针对不同的故障形式采取相应的对策。下面将根据故障的原因、性质、影响和特点等情况进行分类。首先,按照故...
-
 无锡纳尔斯磨齿机销售公司
发布时间:2023.12.11
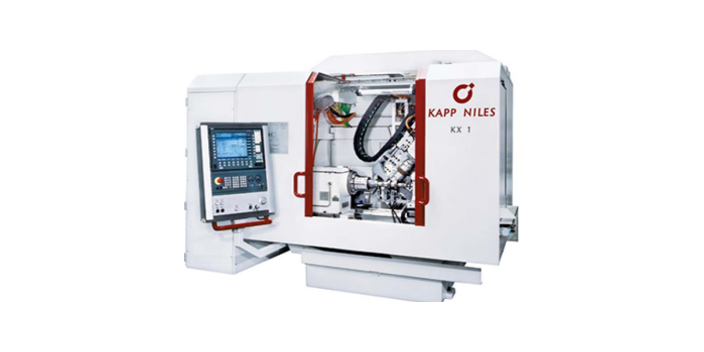
蜗杆磨齿机的工作原理与滚齿机类似。它采用大直径的单头蜗杆作为砂轮,砂轮每转一圈,工件就转动一齿,实现准确的传动比。蜗杆磨齿机可以采用机械传动或者伺服电机驱动,磨削时,工件沿轴向进给,砂轮用金刚石车刀车...
-
 ZP系列磨齿机供销商
发布时间:2023.12.11
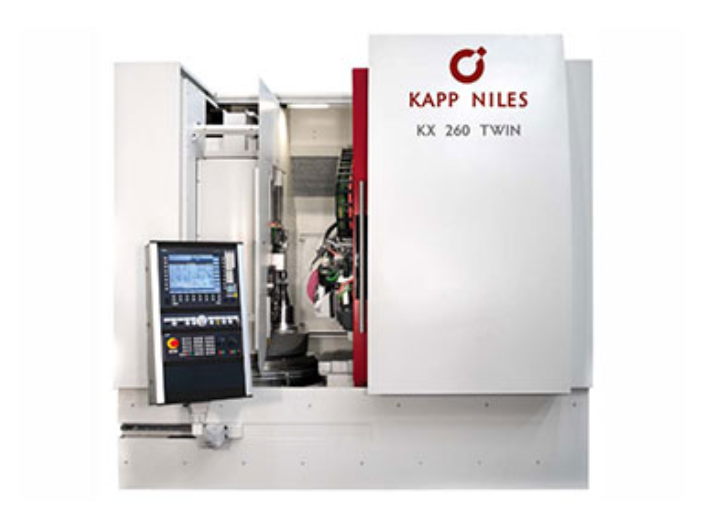
成型磨齿机齿轮的磨齿烧伤是一种普遍存在的问题。通过对磨齿烧伤因素的探讨,我们可以找到一些影响磨齿烧伤的因素,并在生产过程中不断改进和完善,以有效改善磨齿烧伤的现状。其中,砂轮类型的选择尤为重要,可以起...
-
 金华哪里有KAPP KX系列磨齿机
发布时间:2023.12.11
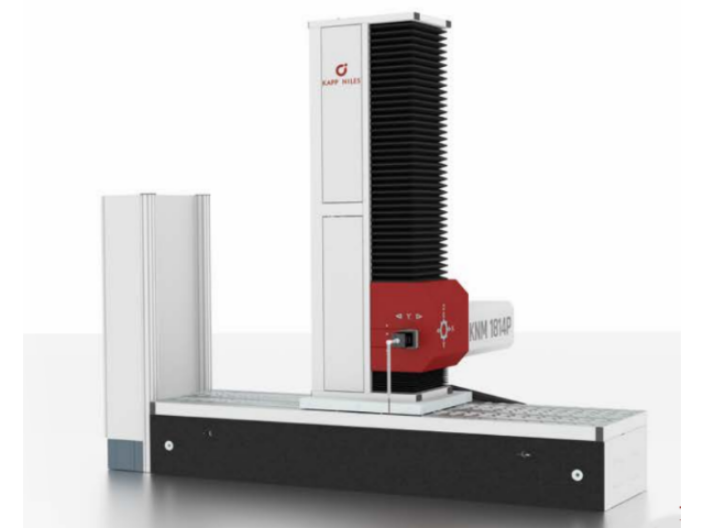
成型磨齿机与展成磨齿机有着不同的工作原理和进给方式。成型磨齿机的进给是垂直于加工工件的,即径向进给。在成型磨齿机中,使用的是成型砂轮,其形状与较终齿型形状相同,但在未加工之前,齿槽的形状较窄,因为需要...
-
 青岛哪里卖德国KAPP磨齿机
发布时间:2023.12.10
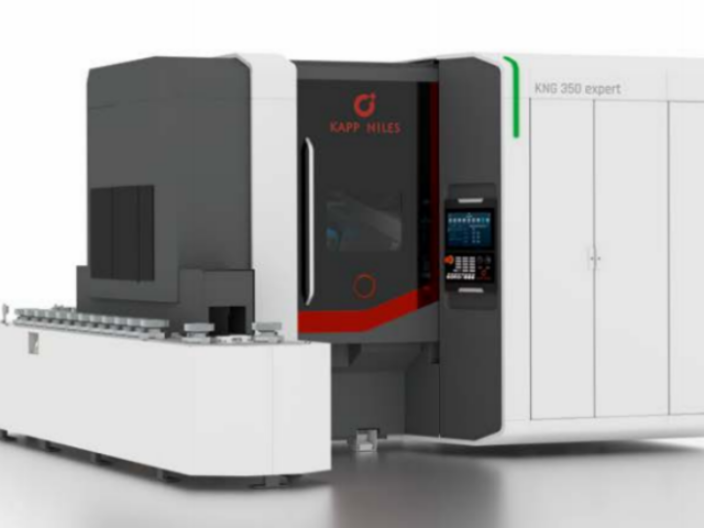
德国磨齿机研磨开始,1、齿距和推爪调整:开机之前应注意砂轮与锯片保持10mm以上之距离,然后启动机器,调节推开机之前应注意砂轮与锯片保持10mm以上之距离,然后启动机器,调节推爪行程调整杆,调整推爪行...
-
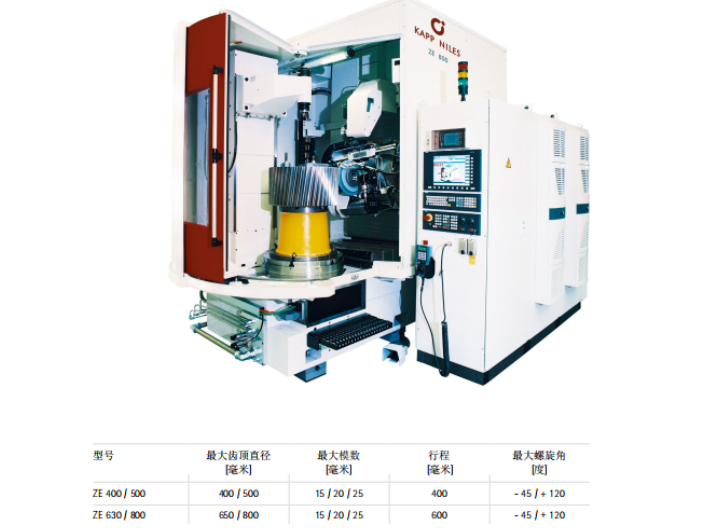 耐尔斯磨齿机怎么样
发布时间:2023.12.10
德国磨齿机设备的维护保养内容一般包括日常维护、定期维护、定期检查和精度检查,设备润滑和冷却系统维护也是设备维护保养的一个重要内容。设备的日常维护保养是设备维护的基础工作,必须做到制度化和规范化。日常维...
-
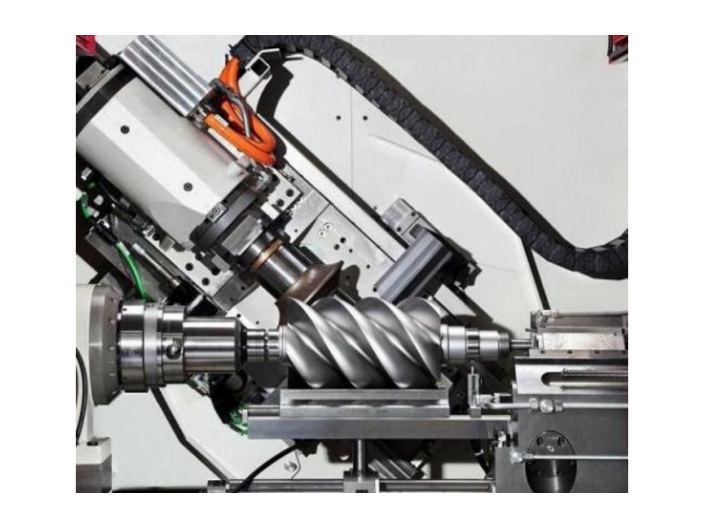 无锡哪里卖KAPP KX系列磨齿机
发布时间:2023.12.10
德国磨齿机及其磨削方法?目前,现有磨齿机修磨锯片齿前后角的工作过程如下:操作人员首先将锯片齿的前角对准磨齿机的磨齿。磨齿机并将其固定在磨齿机的工作台上,然后使磨齿机工作,并带动磨齿对锯片的齿前角进行磨...
-
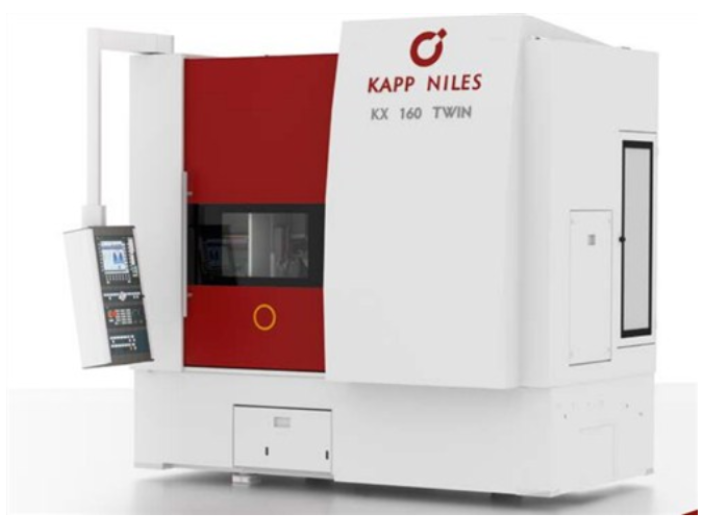 青岛立式成形磨齿机哪里有
发布时间:2023.12.09
成型磨齿机的冲程移动速度对磨齿烧伤有一定影响。在保持单位时间内金属去除量不变的前提下,适当加快冲程走刀速度,减少进刀量,可以有效改善烧伤表面,并提高成型磨齿机的表面光洁度。然而,这种方法可能会降低表面...
-
泰州大型磨齿机报价
发布时间:2023.12.09
使用磨齿机的要求是非常重要的,下面是一些要求的总结:在使用磨刀机之前,务必仔细阅读说明书,并按照要求进行操作,以防止失误和意外发生。同时,要确保三相四线制电源正常,磨头和砂轮的运行方向与行程按钮指示的...