-
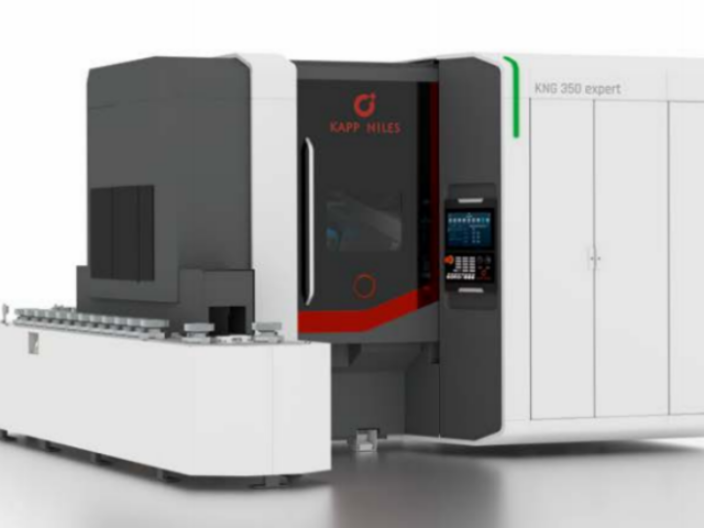
 蜗杆德国磨齿机报价
发布时间:2026.01.02
德国磨齿机相时值判定法是一种用于判断齿轮状态的方法。在实际应用中,对于尚未制定出一定值判定标准的齿轮,可以通过现场测量数据进行统计平均,制定适当的相对判定标准,然后使用这种标准进行判定,这就是相对值判...
-
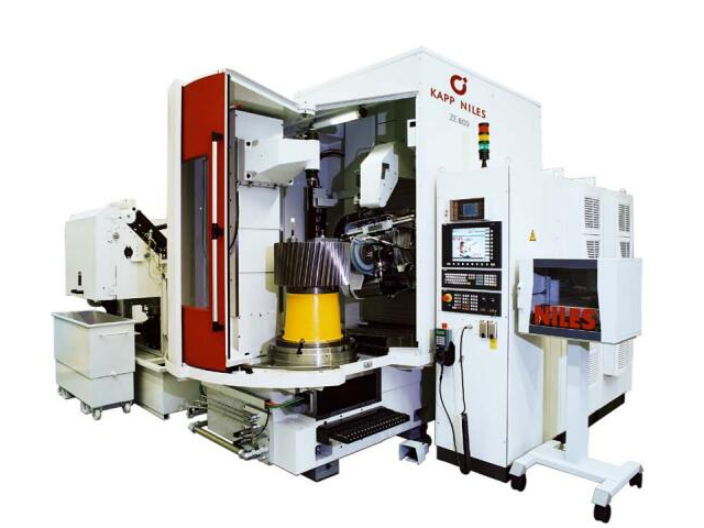 江苏ZP12德国磨齿机供应
发布时间:2025.12.31
德国磨齿机提高设备维护水平的措施是通过实施规范化、工艺化和制度化的维护工作来提高设备的维护水平。首先,规范化是指统一维护内容,明确清洗、调整和检查的部位。根据不同企业的情况和客观规律,制定统一的维护标...
-
成型磨齿机德国磨齿机销售厂
发布时间:2025.12.30
德国磨齿机的故障可以按照造成的后果、发生频次和故障性质进行划分。首先,按照造成的后果划分,可以将故障分为危害性故障和安全性故障。危害性故障指的是会对人身、生产和环境造成危险或危害的故障,例如机床保护系...
-
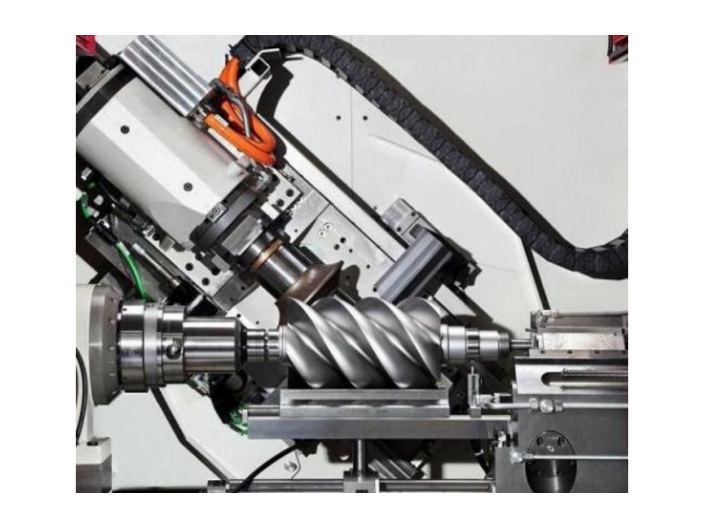 浙江成型磨齿机德国磨齿机直销
发布时间:2025.12.28
德国磨齿机简易诊断法是一种用于检测机床开机时的异常现象和故障原因的方法。以下是对该方法的详细描述:1. 异常现象:在机床开机时,可能会出现以下异常现象:噪音过大、振动明显、主轴转速不稳定、进给速度异常...
-
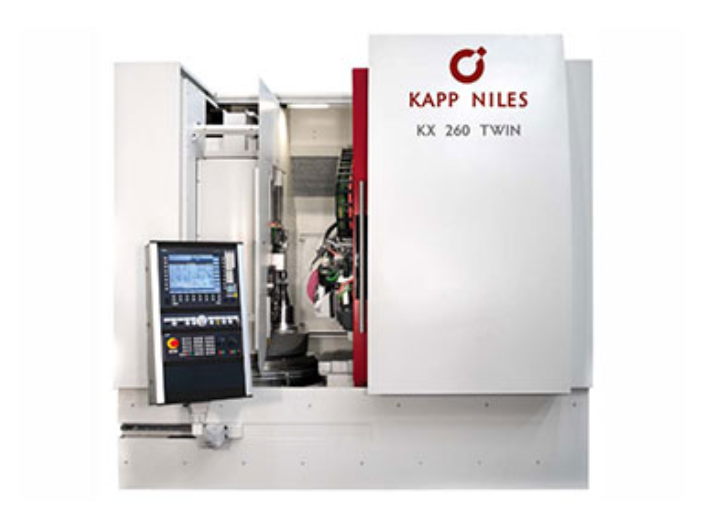 南京自动德国磨齿机销售厂
发布时间:2025.12.27
德国磨齿机的特点:高速磨削,随着齿轮磨削效率要求的提高,高速磨削在齿轮磨削中的应用越来越普遍。常用的方法有两种:1、新型采用两台同步电机分别驱动砂轮主轴和工件主轴,以吊轮代替;数控的一种方法是在砂轮主...
-
浙江进口德国磨齿机销售厂
发布时间:2025.12.25
成型磨齿机在工程机械齿轮加工过程中通常使用展成法进行磨削。然而,这种加工过程中的设备结构相对复杂,磨削效率也较低。随着成形磨齿技术的发展,相比传统设备,其使用效率提高了一倍。然而,在成型磨齿机发展初期...
-
 江苏小型德国磨齿机直销
发布时间:2025.12.24
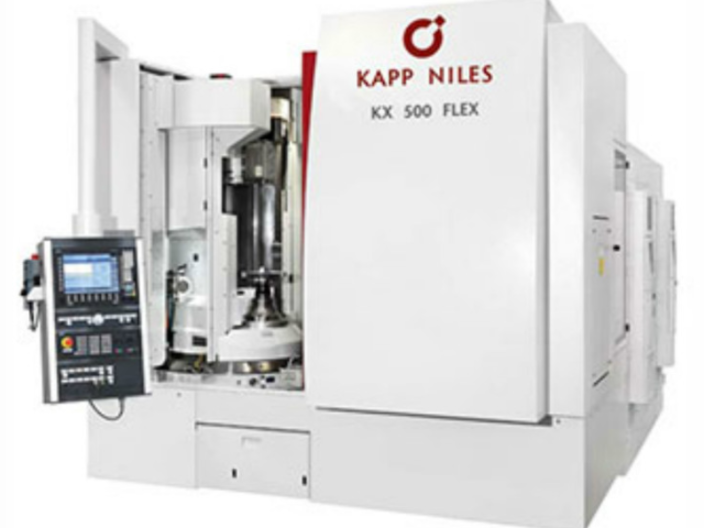
德国磨齿机研磨开始,1、齿距和推爪调整:开机之前应注意砂轮与锯片保持10mm以上之距离,然后启动机器,调节推开机之前应注意砂轮与锯片保持10mm以上之距离,然后启动机器,调节推爪行程调整杆,调整推爪行...
-
江苏德国德国磨齿机生产厂家
发布时间:2025.12.23
通过工艺化的维护工作,可以提高维护效率和质量。较后,制度化是根据不同设备和工作条件,规定不同的维护周期和维护时间,并严格执行。对于定期维护工作,需要制定工时定额和物质消耗定额,并按照定额进行考核。通过...
-
 上海经济型德国磨齿机报价
发布时间:2025.12.22
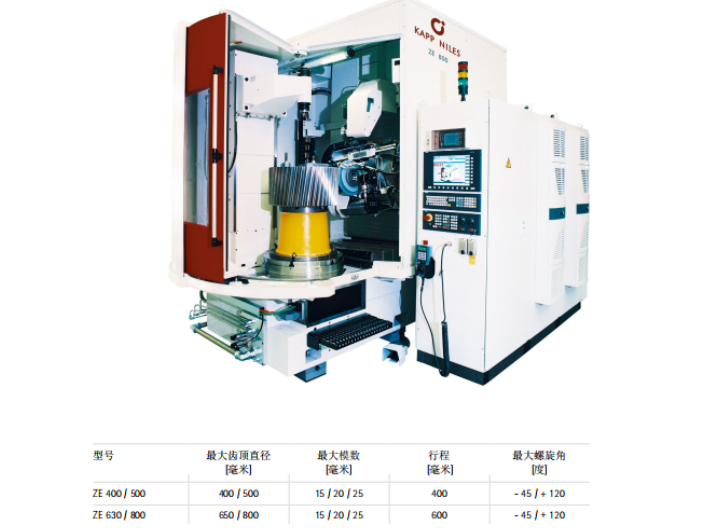
成型磨齿机齿中不允许磨齿根圆齿槽部位的原因是因为磨齿根圆齿槽部位的使用寿命相对较短,而不磨齿根圆齿槽部位的使用寿命可以达到磨齿根圆齿槽部位的1.7~170倍。因此,磨掉经过渗碳淬火后淬硬的硬化层是非常...
-
 尼尔斯德国磨齿机检修
发布时间:2025.12.21
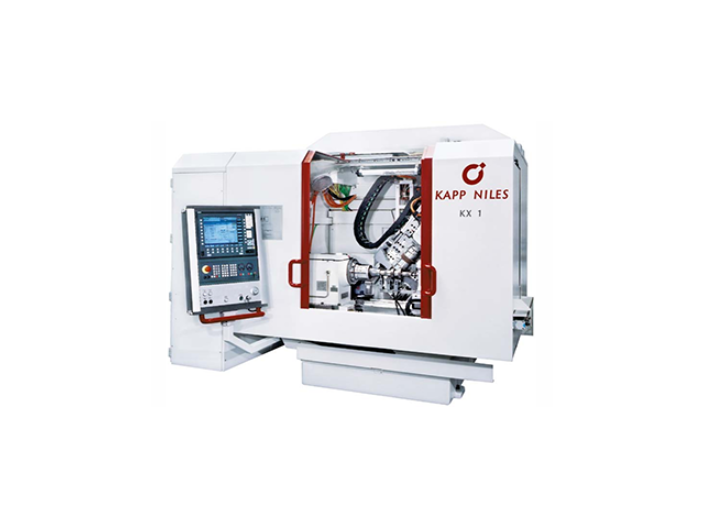
如何处理德国磨齿机的磨削故障?使用数控磨齿机时,可能会出现磨削失效,进而产生塑性变形、磨损、疲劳、冷热疲劳、断裂、开裂和腐蚀,我们应该如何处理这个问题?要合理选择磨削量,提高工件和磨具砂轮的速度,减少...
-
经济型德国磨齿机维修
发布时间:2025.12.20
要实现成型磨齿机不磨齿根圆齿槽部位,在加工外齿轮时,需要采用磨前滚刀对齿形进行预加工。磨前滚刀与普通滚刀的不同之处在于,磨前滚刀的刀齿顶部采用触角的刀头,这样在齿轮齿根圆处的展成加工中会产生一定量的根...
-
江苏卡帕德国磨齿机怎么用
发布时间:2025.12.18
不当选择成型磨齿机的成型磨时砂轮及修整参数和工艺参数,会导致磨削过程中产生大量热量。特别是当这些热量无法及时被磨粒和冷却液带走时,会在磨削区域产生超过回火温度的过热,从而形成回火或产生超过加热奥氏体的...
-
江苏全自动德国磨齿机直销
发布时间:2025.12.18
德国磨齿机老化的原因是什么?蜗杆磨齿机锯片的另一个亮点是双金属特性。纯度较高的钢硬而脆,但强度高,韧性不足。双金属性能的意义在于添加了8%的钴,提高了牙齿的切削硬度。高性能弹簧钢抗压强度大,能厉害度完...
-
常州KAPP NILES德国磨齿机哪家强
发布时间:2025.12.17
德国磨齿机安全操作规程:1.开机前应检查各部螺钉,调节螺丝是否紧固和松紧适度,砂轮有无伤痕、缺口、松动现象,加好各部份润滑油脂。2.依锯条的齿距、齿高、斜角(倾斜角)。调好蹬齿距离和扒齿行程,使蹬齿横...
-
 常州转子磨德国磨齿机销售
发布时间:2025.12.17
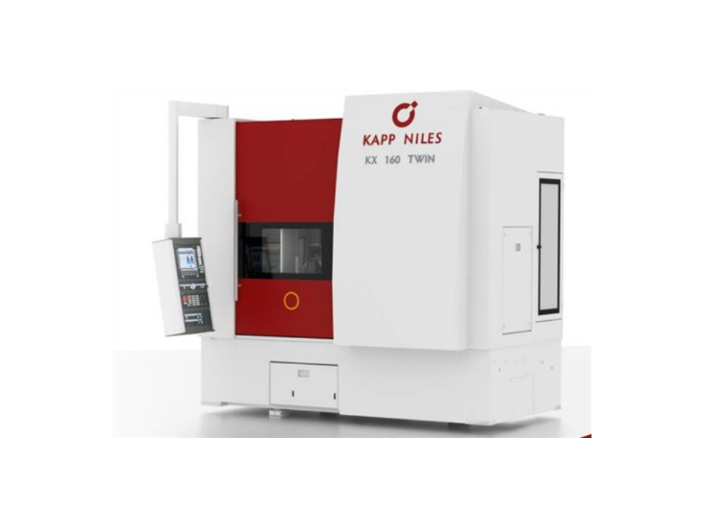
德国磨齿机成形砂轮磨床的快速发展,离不开数控砂轮修整技术的发展和应用;数控砂轮修整器的使用很大程度提高了砂轮齿形修整精度,使成形磨削方法能够实现精密磨削,进而推动了成形磨齿机的发展。数控砂轮修整器一般...
-
 浙江精密德国磨齿机有哪些
发布时间:2025.12.17
针对重磨后齿形精度的分析和改进措施,德国磨齿机制造商需要进行详细的研究和实验。他们可以通过对重磨后齿形的测量和分析,找出造成齿形变化的原因,并提出相应的改进方案。例如,他们可以调整滚刀的磨削参数,改善...
-
无锡转子磨德国磨齿机维修厂家
发布时间:2025.12.16
德国磨齿机砂轮,也被称为固结磨具,是一种由结合剂将普通磨料固结成特定形状的磨具。它通常是圆形的,中间有一个通孔,并且具有一定的强度。砂轮由磨料、结合剂和气孔组成,这三个部分被称为固结磨具的三要素。根据...
-
 无锡高精度德国磨齿机生产厂家
发布时间:2025.12.16
在使用成型磨齿机设备时,需要注意以下几点。首先,要确保设备的砂轮主轴具有良好的旋转精度。这可以通过定期检查和维护来实现,例如清洁主轴和轴承,并定期更换润滑油。其次,要合理控制砂轮主轴的运转时间,避免过...
-
无锡KAPP NILES德国磨齿机哪个好
发布时间:2025.12.15
间断性故障指的是机器在短期内丧失某些功能,稍加修理调试就能恢复,不需要更换零件。而一直性故障则是指某些零件已经损坏,需要更换或修理才能恢复。为了对机械装置进行有效的监测和维护,可以定期或连续监测机械装...
-
苏州纳尔斯德国磨齿机
发布时间:2025.12.15
德国磨齿机之蜗杆砂轮磨齿机的工作原理:原理与滚齿机相似,砂轮为大直径单头蜗杆(见蜗杆传动)形状,砂轮每转一转,工件转过一齿,其传动比准确,有的用机械传动,有的用同步电动机分别驱动,有的用光栅和伺服电机...
-
浙江精密德国磨齿机哪个好
发布时间:2025.12.15
德国磨齿机的特点:1.操作简便、容易学习,能够在比较短的时间内就可以让新手成为专业的技术人员;2.可以根据不同切屑要求来改变锯齿的切削角度、齿型、齿深、能轻易地研磨出锋利的锯片;3.可以磨齿锯片的材料...
-
 成型磨齿机德国磨齿机怎么样
发布时间:2025.12.15
成型磨齿机的坐标修整装置是一种结合了切入式修整和摆动式休整的特点的装置。它采用数控系统控制金刚滚轮在极坐标系中的平面运动,通过砂轮轴截形曲线实现砂轮的成形修整。在修整成型磨齿机砂轮时,修整滚轮和砂轮以...
-
常州机械德国磨齿机维修厂家
发布时间:2025.12.14
直驱主轴可以避免传动链误差,因此在“修砂轮-磨齿轮”循环中使用直驱电机可以消除切削纹、偏畸几何形状、齿轮使用噪音的高频误差以及有害振动。此外,配备较好的砂轮和多轴联动控制也可以进一步提高磨齿加工的精度...
-
江苏高精度德国磨齿机维修
发布时间:2025.12.14
德国磨齿机老化的原因是什么?用锯片安装磨齿机时,注意先找平固定,检查各部固定螺丝是否拧紧。然后打开电源,检查电机的旋转方向。如果方向与符号相反,三相电源中的任意两相都可以切换连接。砂轮截面的角度应与磨...
-
常州机械德国磨齿机销售厂
发布时间:2025.12.13
德国磨齿机成形砂轮磨床的快速发展,离不开数控砂轮修整技术的发展和应用;数控砂轮修整器的使用很大程度提高了砂轮齿形修整精度,使成形磨削方法能够实现精密磨削,进而推动了成形磨齿机的发展。数控砂轮修整器一般...
-
上海重型德国磨齿机有哪些
发布时间:2025.12.13
为了提高磨齿加工的精度,选择合理的磨齿余量形式非常重要。在成型磨齿机中,常用的磨齿留磨余量形式包括在齿面和齿根部位置都保留一定的磨削余量。这种方法的优点在于,通过同时磨削齿面和齿根部,可以使齿轮的齿面...
-
苏州NILES德国磨齿机改造
发布时间:2025.12.13
数控成型磨齿机的修整单元包括两个主要部分,即修整刀具和修整轴。修整刀具用于修整滚轮,而修整轴则用于修整砂轮。在使用可修整性砂轮进行加工时,修整滚轮的磨损会导致修整轮在对砂轮进行齿形修整时,齿形轮廓线出...
-
上海卡帕德国磨齿机哪个好
发布时间:2025.12.12
成型磨齿机磨削裂纹的产生和避免方法有很多。首先,齿轮磨削裂纹的产生可能是由于油管调整不好或冷却油量过小,导致磨削时齿面没有充分覆盖。此外,齿面硬度过高、热处理后应力释放不充分,以及磨削量过大等因素也可...
-
南京KAPP德国磨齿机销售
发布时间:2025.12.12
成型磨齿机齿轮的磨齿烧伤是一种普遍存在的问题。通过对磨齿烧伤因素的探讨,我们可以找到一些影响磨齿烧伤的因素,并在生产过程中不断改进和完善,以有效改善磨齿烧伤的现状。其中,砂轮类型的选择尤为重要,可以起...
-
上海大型德国磨齿机销售厂家
发布时间:2025.12.11
德国磨齿机之成形砂轮磨齿机特点,成形砂轮磨齿法是基于成形加工原理的磨齿方法,是通过使用特定轮廓的砂轮磨削齿轮。成形磨齿法多用于大直径,大模数,少齿数齿轮加工。随着现代数控技术的快速发展,相对展成砂轮磨...