标签列表 - 广州恒尔电子设备有限公司
-
 江苏25kg包装机工厂直销
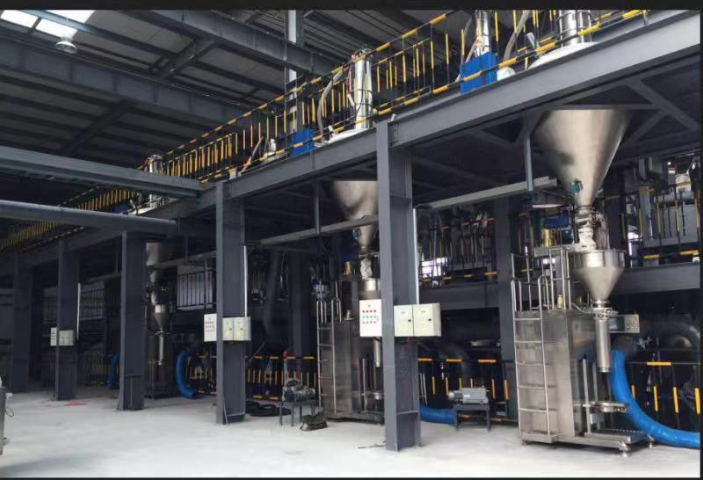
全自动颗粒包装机的研发与制造,始终围绕客户实际需求与行业技术升级方向推进。广州恒尔电子设备有限公司作为专业生产厂家,坚持以技术创新为主要驱动力,持续投入研发优化设备自动化水平与计量稳定性,更好适配化工、粮食、饲料等行业对高效精确包装的要求。设备采用成熟可靠的PLC控制技术与人性化触摸屏界面,简化操作流程,降低上手难度,同时强化结构耐用性与运行稳定性,确保在连续工况下长期稳定工作,减少停机与维护成本,为客户创造稳定可持续的生产价值。粉末包装机包装速度快,几分钟内可完成大量袋子充填。江苏25kg包装机工厂直销塑料粒子这类流动性好的颗粒物料,在包装过程中易出现扬尘、计量不准、效率低下等问题,严重影响...
发布时间:2026.08.03 -
 浙江25kg包装机哪家便宜
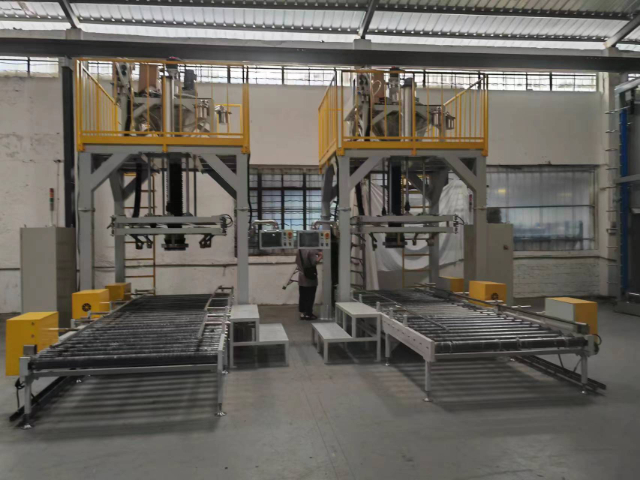
新能源行业中,锂电池正负极材料、磷酸铁锂、石墨粉等超细粉体物料的包装,对无尘化、高精度、自动化要求极为严苛,电池材料包装机专为这类物料设计,成为新能源生产环节的关键设备。当企业处理超细粉体包装时,通过设备搭载的AI“灵眸”视觉系统,可精确识别袋口位置并引导机械手自动完成拆垛、分袋、开袋与上袋作业,实现全流程无人化操作,大幅降低人工干预带来的粉尘污染与操作误差。电子下称重与动态智能补偿复称系统相互配合,确保计量精确,契合新能源材料的严苛要求。针对超细粉体易喷尘、堆积密度低的特性,设备集成国内自主研发的粉料脱气技术,既能提升物料堆积密度,又能杜绝喷尘问题,智能袋口封合装置可自动完成内塞外扎或热合封...
-
 山东25kg包装机一般多少钱
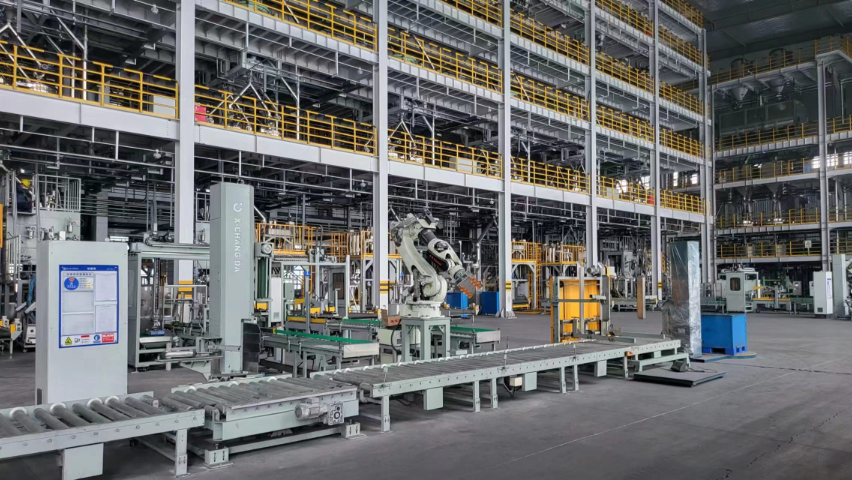
化工、医药等行业对包装设备的防腐蚀、易清洁要求严苛,不锈钢结构包装机凭借全不锈钢机身与关键接触部件,成为此类场景的理想选择。设备具备优异的防腐蚀、抗磨损性能,可适应多行业严苛作业环境,机身与接触部件均采用不锈钢材质,有效抵御化工原料、药液等的腐蚀,延长设备使用寿命。易拆式设计无需工具即可完成拆解清洗,无卫生死角,契合GMP生产规范,避免物料交叉污染。关键配备高精度称重系统与PLC可编程控制,支持快中慢三速螺旋给料,过冲抑制与落差自动修正功能,有效提高包装精度。广州恒尔电子设备有限公司的不锈钢结构包装机,通过MTBF测试,运行稳定可靠,支持快速定制,应用于食品、化工、医药等行业,提供系统售后保障...
-
 甘肃吨袋包装机设备价格
25KG全自动颗粒包装机在大米、饲料、化肥、塑料粒子等常见颗粒物料包装中具备优异适用性,可完成自动上袋、定量充填、封口输出全流程自动化作业,有效提升中小规格包装的效率与一致性。高精度称重系统与多级给料控制相互配合,计量稳定准确,有效避免物料浪费,控制生产成本。设备采用PLC与触摸屏控制,操作直观易懂,切换物料与参数调整便捷,支持多种包材使用,适配不同行业包装标准。封口单元可灵活选择折边缝包或热封形式,通用性强。整机结构紧凑,可顺畅对接后道码垛设备,形成完整自动化产线,普遍适用于食品、化工、农资等领域。广州恒尔电子设备有限公司凭借成熟设计与稳定品质,为客户提供高效、精确、可靠的颗粒物料适配的包装...
-
 新疆包装机供应商
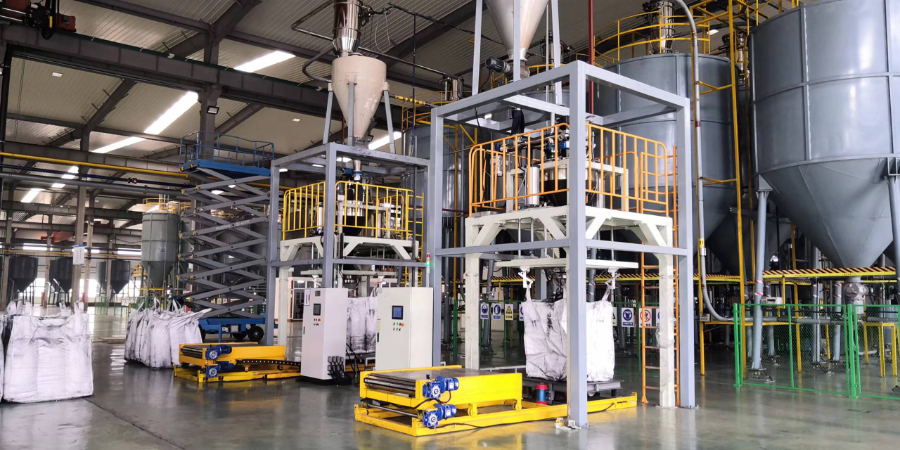
企业在选择全自动吨袋包装机时,自动化程度、包装精度与操作简便性是关键考量因素,这三大因素直接决定了包装效率、产品质量与人工成本控制效果。许多企业在选型过程中,常面临设备自动化与精度难以兼顾、操作复杂、适配性不足等问题,影响生产进度与成本控制。广州恒尔电子设备有限公司提供的全自动吨袋包装机,专为100-1000kg集装袋设计,精确匹配企业大宗物料包装需求,集成AI视觉系统、电子下称重、动态智能补偿复称系统等多项先进技术,既确保了包装的高精度与全流程无人化作业,又简化了操作流程,降低了人工培训成本。设备支持快速定制,可根据企业不同物料特性与生产需求,调整设备参数与功能,应用于新能源、化工、食品等多...
-
青海新能源包装机什么价格
多功能包装机的主要竞争力在于灵活性和适用性,能适配多种物料、多种包装需求,为企业减少设备投入,提升生产柔性。专为颗粒物料设计的全自动颗粒包装机,普遍适配大米、饲料、化肥、塑料粒子等多种物料,实现全流程无人化作业,兼顾效率与便捷性。设备配备高精度称重系统与多级给料控制,确保计量准确可靠,适配不同物料的包装精度要求。PLC与触摸屏控制设计,操作简便直观,无需复杂培训即可上手,同时支持多种包材,封口单元可选配折边缝包或热封装置,灵活调整适配不同包装标准,满足企业多样化的包装需求。广州恒尔电子设备有限公司的多功能包装机,凭借强大的适配能力和稳定的性能,成为企业实现多功能包装的理想选择,助力企业提升生产...
-
 上海新能源包装机设备价格
橡塑行业的颗粒物料流动性好,对包装设备的计量精度、粉尘控制和自动化水平要求较高,高质量的包装解决方案能有效提升生产效率、保障产品品质。专为橡塑行业设计的全自动吨袋颗粒包装机,精确适配塑料粒子等流动性好的颗粒物料,实现全流程无人化作业,大幅减少人工投入,提升包装效率。设备配备高精度称重系统与多级给料控制,通过精细化的给料调节,确保计量准确可靠,避免物料浪费。气动夹袋与自动脱钩装置的搭配,结合灌装除尘与排气功能,能有效抑制粉尘外泄,契合橡塑行业的生产环境要求,同时保障操作安全。广州恒尔电子设备有限公司的橡塑用包装机,凭借专业的设计和稳定的性能,满足橡塑行业对包装设备的高要求,为企业提供适配的定制化...
-
江西颗粒 包装机什么价格
企业选择包装机时,需结合自身产能、物料特性与自动化需求精确选型,包装机可从多个维度科学分类,覆盖各类生产场景。按包装重量规格可分为100KG、500KG、1000KG等大吨位机型,以及25KG等中小吨位机型;按功能特性可分为脱气包装机、普通计量包装机等;按自动化程度可分为全自动、半自动包装机;按适配物料可分为粉末、颗粒包装机。广州恒尔电子设备有限公司的产品线覆盖各类机型,全自动吨袋包装机涵盖100-1000KG全规格,脱气包装机配备自主研发的脱气系统,半自动粉末包装机适配25KG超细粉体包装。该公司作为专精特新企业,拥有省级科研研发中心,产品通过相关认证,可针对多行业需求提供定制化包装系统解决...
-
宁夏脱气包装机市场价
在食品、医药、化工、新能源等行业,物料受潮会直接影响产品品质与存储周期,防潮包装机通过多重密封与脱气技术,为物料提供稳定可靠的防潮防护。设备重点采用智能袋口封合装置,可自动完成内塞外扎或热合封口,形成严密的密闭空间,有效阻隔外界水汽侵入。针对超细粉体物料,设备集成粉料脱气技术,在灌装过程中排出物料间隙空气,提升堆积密度,减少水汽留存空间,进一步强化防潮效果。部分机型支持抽真空热合封口功能,将袋内空气抽出后密封,很大程度降低湿度对物料的影响。设备覆盖25KG规格与吨袋规格,半自动与全自动机型均配备稳定可靠的称重系统,在保障计量准确的同时保持优异防潮性能。广州恒尔电子设备有限公司作为包装物流智慧物...
-
河北脱气包装机什么价格
全自动吨袋包装机凭借高度集成与智能控制,在新能源、化工、食品等行业的大容量包装环节发挥重要作用。该类设备面向100-1000kg集装袋设计,搭载AI“灵眸”视觉系统,可精确识别袋口位置并驱动机械手完成拆垛、分袋、开袋、上袋全流程,真正实现无人化作业。电子下称重与动态智能补偿复称系统协同工作,在高速运行中保持计量稳定可靠,满足高精度物料包装要求。针对超细粉体物料,设备集成适配的粉料脱气技术,既能提升物料堆积密度,又能有效杜绝喷尘,实现无尘化生产。智能封合装置可自动完成内塞外扎或热合封口,密封牢固防潮,后段可联动叠包整形、托盘回收与缠膜加固,形成完整包装线。整机模块化设计支持快速定制适配,大幅降低...
-
 江苏吨袋包装机销售厂家
在新能源行业锂电池材料生产过程中,超细粉体包装对精度与无尘化的严苛要求,成为企业提升生产效率、保障产品品质的关键瓶颈。传统包装设备往往难以兼顾无人化操作与高精度计量,且易出现喷尘问题,影响生产环境与物料纯度。全自动吨袋包装机作为高度集成化的智能包装设备,精确匹配这一行业痛点,凭借AI“灵眸”视觉系统,可精确识别袋口位置,引导机械手自动完成拆垛、分袋、开袋与上袋等全流程作业,彻底实现无人化操作,大幅降低人工干预带来的误差与粉尘污染。同时,设备搭载的电子下称重与动态智能补偿复称系统,确保包装精度达到行业严苛标准,完美适配超细粉体的高精度包装需求;国内自主研发的粉料脱气技术,有效提升物料堆积密度,更...
-
 江西化工包装机设备价格
包装机的规范操作是保障设备稳定运行、包装质量达标与生产安全的前提,每一个流程环节都需严格遵循设备规范,避免操作失误带来的损耗。以广州恒尔电子设备有限公司的全自动脱气包装机为例,操作流程清晰有序:开机前先检查各部件连接情况,确认除尘与脱气系统处于待启动状态;随后将空集装袋放置到位,通过AI视觉系统完成上袋、夹袋操作;在触摸屏上设定包装重量、脱气时间、封口方式等参数后启动设备,物料通过多段速给料机构进入包装袋,同时脱气系统抽出袋内空气;达到设定重量后,给料停止,封口单元完成封口,之后包装袋自动输送至后道工序完成后续处理。该公司包装机配备直观的触摸屏操作界面,支持参数存储调用,操作简便,同时会提供完...
-
 河南半自动包装机生产企业
精细化工、食品加工等行业中,粉体、颗粒物料的精确包装直接影响生产效率与产品品质,自动定量包装机作为关键设备,承担着精确把控下料重量、保障生产有序推进的重要作用。设备依托高精度称重系统与动态补偿控制技术,可精确调控下料速度,同时支持快中慢三速给料,搭配过冲抑制与落差自动修正功能,进一步提升计量准确性。适配编织袋、牛皮纸袋等多种包材,可灵活满足不同行业的包装需求,支持配方存储与数据追溯,触摸屏操作界面简化作业流程,降低人工操作难度。广州恒尔电子设备有限公司的自动定量包装机,覆盖25KG规格与吨袋规格,针对不同物料特性优化多级给料控制,通过MTBF测试与ISO9001认证,提供维修、保养、技术培训等...
-
河南脱气包装机厂家
在食品、粮食、饲料等行业的大规模生产中,真空包装机是保障物料新鲜度与存储安全性的关键设备,尤其适用于大米、种子等粮食加工企业。这类设备专为500-2000kg大容量集装袋设计,集成电子称重、自动脱袋与除尘功能于一体,依托高精度称重系统与自动落差修正功能,动态称重精度可达规定标准,确保计量准确可靠。气囊夹袋装置实现灌装口与袋口的软性强制密封,配合高效除尘接口,从源头解决包装过程中的粉尘泄漏难题,保持生产环境洁净。设备自动化程度高,具备自动去皮、给料、脱钩及输送功能,可选配抽真空热合封口与振实整形模块,使袋内物料紧实平整,延长存储期限。PLC可编程控制与触摸屏操作相结合,支持无级调速与网络化管理,...
-
 天津半自动包装机市场价
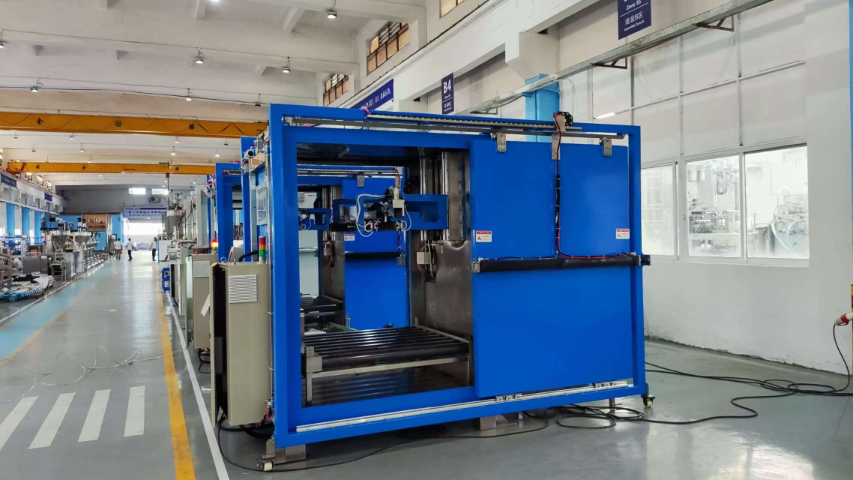
化肥生产与包装过程中,颗粒物料的计量准确性、作业安全性直接影响生产效益,化肥用包装机专为化肥颗粒特性设计,适配25KG规格与吨袋规格的自动化包装需求。设备优化给料结构,针对化肥颗粒流动性好的特点,实现精确给料,有效提升包装精度,避免计量偏差导致的成本浪费。配备气动夹袋与自动脱钩装置,结合灌装除尘与排气功能,抑制粉尘外泄,改善作业环境,降低人工操作强度。采用PLC与触摸屏控制,操作简便直观,支持多种包材与封口方式,可与后道码垛设备联动,实现全流程自动化。广州恒尔电子设备有限公司的化肥用包装机,依托丰富项目经验与完善的标准规范,提供端到端的包装自动化解决方案,助力化肥行业实现高效、安全的包装作业。...
-
 甘肃颗粒 包装机出厂价
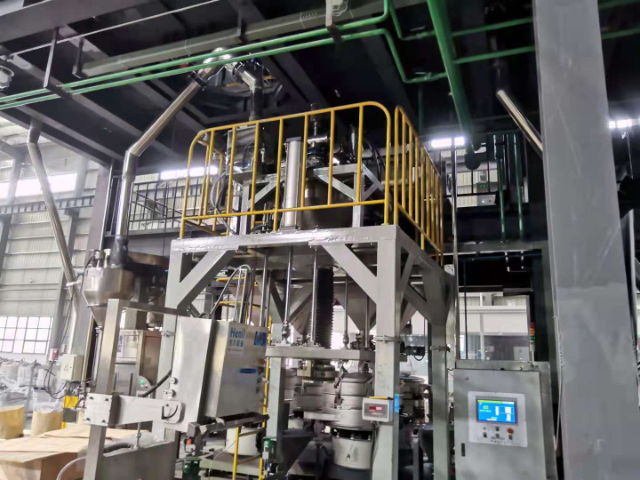
多功能包装机的主要竞争力在于灵活性和适用性,能适配多种物料、多种包装需求,为企业减少设备投入,提升生产柔性。专为颗粒物料设计的全自动颗粒包装机,普遍适配大米、饲料、化肥、塑料粒子等多种物料,实现全流程无人化作业,兼顾效率与便捷性。设备配备高精度称重系统与多级给料控制,确保计量准确可靠,适配不同物料的包装精度要求。PLC与触摸屏控制设计,操作简便直观,无需复杂培训即可上手,同时支持多种包材,封口单元可选配折边缝包或热封装置,灵活调整适配不同包装标准,满足企业多样化的包装需求。广州恒尔电子设备有限公司的多功能包装机,凭借强大的适配能力和稳定的性能,成为企业实现多功能包装的理想选择,助力企业提升生产...
-
 广州吨包包装机大概价格多少
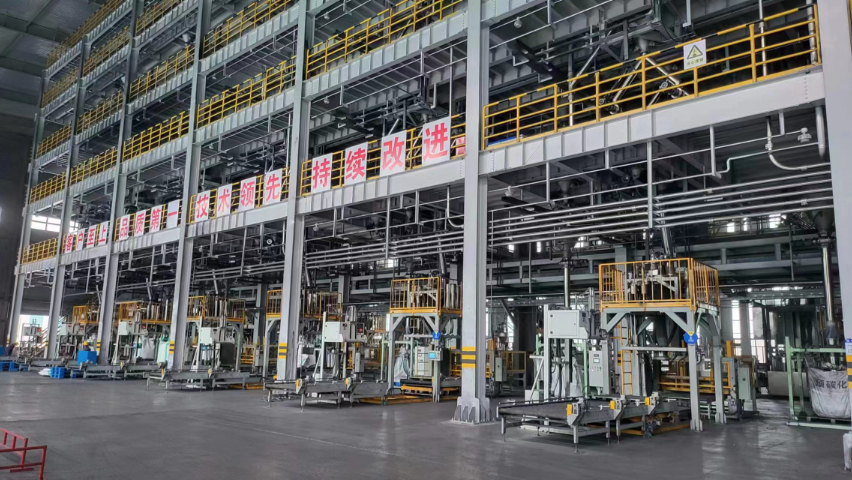
食品、化工、医药等行业的自动化升级进程中,全流程无人化作业与高精度包装成为企业提升关键竞争力的重要方向,传统包装设备自动化程度低、操作繁琐、粉尘控制不佳等问题,难以适配行业发展需求。全自动粉末包装机凭借全流程无人化作业能力与高精度包装优势,成为这些行业自动化包装的推荐设备。设备配备振动式料斗与多段速螺旋给料机构,配合高精度称重传感器与动态补偿控制系统,确保包装精度稳定可靠,有效避免物料浪费与计量偏差。底充式灌装与封闭式夹袋器设计,结合高效除尘系统,可有效抑制粉尘飞扬,保障生产环境洁净,契合食品、医药行业的卫生标准。自动上袋机械手可精确完成袋位识别与套袋,封口单元支持热合或缝包,整机采用触摸屏操...
-
 湖南半自动包装机生产企业
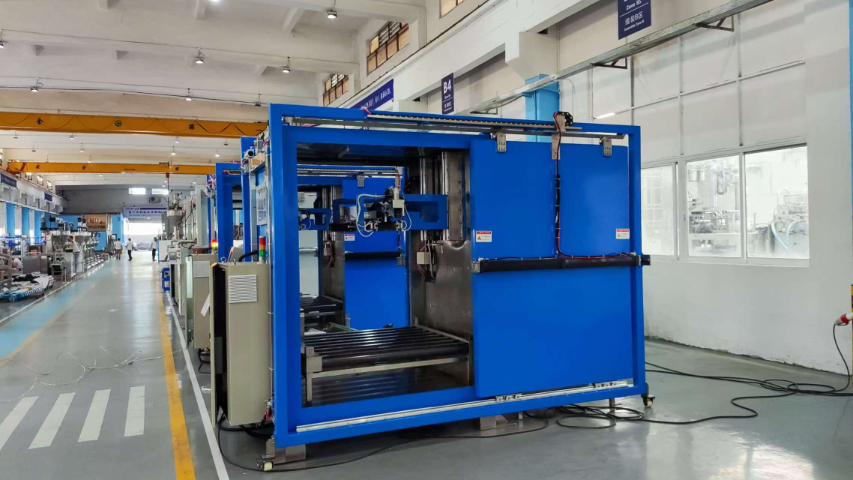
全自动颗粒包装机以全流程无人化作业为关键优势,在塑料粒子、粮食、化肥等颗粒物料包装场景中表现突出。设备搭载高精度称重系统与多级给料控制结构,针对颗粒物料特性优化送料逻辑,计量稳定可靠,可有效减少物料浪费。气动夹袋与自动脱钩装置配合灌装除尘及排气功能,大幅抑制粉尘外泄,满足清洁生产与环保要求。针对颗粒易松散的特点,设备可加装自动敦实功能,使袋内物料填充均匀、形态规整,提升包装成品率。整机采用PLC与触摸屏一体化控制,操作界面简洁直观,运行稳定可靠,适用场景覆盖化工、橡塑、食品、建材等多个领域。广州恒尔电子设备有限公司的全自动颗粒包装机,以精确控制与高度自动化,兼顾生产效率与作业环境,契合现代工业...
-
河北金属粉包装机多少钱
在新能源行业锂电池材料生产过程中,超细粉体包装对精度与无尘化的严苛要求,成为企业提升生产效率、保障产品品质的关键瓶颈。传统包装设备往往难以兼顾无人化操作与高精度计量,且易出现喷尘问题,影响生产环境与物料纯度。全自动吨袋包装机作为高度集成化的智能包装设备,精确匹配这一行业痛点,凭借AI“灵眸”视觉系统,可精确识别袋口位置,引导机械手自动完成拆垛、分袋、开袋与上袋等全流程作业,彻底实现无人化操作,大幅降低人工干预带来的误差与粉尘污染。同时,设备搭载的电子下称重与动态智能补偿复称系统,确保包装精度达到行业严苛标准,完美适配超细粉体的高精度包装需求;国内自主研发的粉料脱气技术,有效提升物料堆积密度,更...
-
四川颗粒 包装机市场价
判断电池材料包装机的优劣,关键看其无尘化、自动化和精确度,适配的设备能有效解决新能源超细粉体包装中的喷尘、计量偏差等痛点。专为电池材料等新能源粉体设计的全自动吨袋包装机,聚焦100-1000kg集装袋包装需求,搭载AI“灵眸”视觉系统,可精确识别袋口位置并引导机械手自动完成拆垛、分袋、开袋与上袋,实现全流程无人化作业,大幅减少人工干预带来的粉尘污染和操作误差。针对超细粉体的特性,集成国内自主研发的粉料脱气技术,既能有效提升物料堆积密度,又能杜绝喷尘问题,契合新能源行业的无尘化生产要求。广州恒尔电子设备有限公司凭借专业的技术团队和丰富的项目经验,打造的电池材料包装机,精确适配新能源行业需求,为企...
-
广东25kg包装机价位
在食品、医药、化工、新能源等行业,物料受潮会直接影响产品品质与存储周期,防潮包装机通过多重密封与脱气技术,为物料提供稳定可靠的防潮防护。设备重点采用智能袋口封合装置,可自动完成内塞外扎或热合封口,形成严密的密闭空间,有效阻隔外界水汽侵入。针对超细粉体物料,设备集成粉料脱气技术,在灌装过程中排出物料间隙空气,提升堆积密度,减少水汽留存空间,进一步强化防潮效果。部分机型支持抽真空热合封口功能,将袋内空气抽出后密封,很大程度降低湿度对物料的影响。设备覆盖25KG规格与吨袋规格,半自动与全自动机型均配备稳定可靠的称重系统,在保障计量准确的同时保持优异防潮性能。广州恒尔电子设备有限公司作为包装物流智慧物...
-
云南脱气包装机价位
食品行业的特殊性,决定了其对包装设备的卫生性、物料保鲜能力有较高要求,脱气除尘功能成为食品包装机的重点必备配置,直接关系到产品品质与生产合规性。脱气功能可有效排出包装袋内的空气,减少食品物料与氧气的接触,延缓氧化变质,延长产品保质期,同时能提升物料堆积密度,节省包装空间,降低运输成本;除尘功能则可抑制粉体类食品物料包装过程中的粉尘飞扬,防止污染生产环境,契合食品行业卫生标准。适配食品行业的包装机需兼顾清洁与便捷,采用全不锈钢结构,符合GMP标准,易拆式设计无需工具即可快速清洗,无卫生死角,避免物料污染。广州恒尔电子设备有限公司的食品包装机,无论半自动还是全自动机型,均配备自主研发的脱气系统,可...
-
甘肃全自动包装机什么价格
全自动粉末包装机的主要价值,在于通过全流程无人化作业,实现从自动下料脱气、上袋、定量充填、封口到输出的一体化操作,彻底解决传统包装效率低、精度差、粉尘污染严重等痛点,大幅提升包装效率与产品质量,降低企业人工成本与生产损耗。广州恒尔电子设备有限公司的25KG全自动粉末包装机,深度契合这一关键需求,配备振动式料斗与多段速螺旋给料机构,配合高精度称重传感器与动态补偿控制系统,确保包装精度稳定,有效避免计量偏差;底充式灌装与封闭式夹袋器设计,结合高效除尘系统,可有效抑制粉尘飞扬,保障生产环境洁净,契合多行业卫生标准。自动上袋机械手能精确完成袋位识别与套袋,封口单元支持热合或缝包,适配不同袋型需求;整机...
-
青海吨包包装机市场价
工业生产中,25KG规格的粉体、颗粒物料包装需求突出,覆盖新能源、化工、食品、饲料等多个重点行业,25KG包装机凭借多样化品类与可靠性能,成为这类场景的推荐设备。设备涵盖全自动粉末、全自动颗粒、半自动粉末三大品类,可根据企业产能与操作需求灵活选择。全自动款可实现从下料脱气、上袋、定量充填到封口输出的全流程无人化作业,振动式料斗与多段速螺旋给料机构搭配高精度称重传感器,保障计量稳定,底充式灌装与封闭式夹袋器设计结合高效除尘系统,有效抑制粉尘飞扬。半自动款采用人工套袋与自动化定量充填结合的模式,配备自主研发的脱气系统,通过过冲抑制与落差自动修正功能确保计量稳定,全不锈钢结构符合行业生产标准,易拆式...
-
云南全自动包装机多少钱
粉末包装作业中的粉尘控制,直接关系到生产环境与员工健康。该粉末包装机配备的除尘罩并非简单吸尘口,而是经过计算流体动力学仿真的高效捕集装置。罩体采用环形缝隙吸气设计,围绕灌装口形成360度负压气幕,将逸散粉尘牢牢束缚在吸气范围内。仿真优化了吸风口风速与角度,既保证粉尘捕集率超过99%,又避免因吸力过大将轻质物料直接吸入除尘管道。除尘罩与主机控制系统联动,但在灌装过程中启动风机,待机时自动关闭,节约能耗的同时延长滤芯寿命。这种基于科学仿真的气流组织设计,使该粉末包装机即使在处理色素炭黑、白炭黑等高尘物料时,也能保持作业面清洁如新。全自动吨袋包装机的自动内塞外扎封口防潮防漏。云南全自动包装机多少钱食...
-
湖南医药包装机多少钱
挑选10KG包装机需综合考量计量精度、材质合规性、自动化适配性与售后保障能力,高质量机型可完美适配粉体、颗粒类物料的多样化包装需求。设备搭载高精度称重系统与PLC可编程控制,支持多段速给料与落差自动修正,实现稳定精确的计量效果,有效避免物料浪费。整机采用全不锈钢结构,符合GMP卫生标准,易拆式设计无需工具即可快速清洁,无卫生死角,适配食品、化工、医药等多行业的生产环境要求。设备支持定制化调整,可根据物料特性优化给料结构,搭配高效除尘接口抑制粉尘飞扬,实现清洁生产。广州恒尔自2010年成立以来,具备完善资质认证与丰富服务经验,可提供维修、保养、技术培训等售后保障。全自动吨袋包装机的复称系统动态补...
-
 上海医药包装机什么价格
500KG包装机的定价受配置等级、功能定制、材质选用等多重因素影响,整体价格体系基于研发成本、关键部件与生产工艺合理制定。该机型属于吨袋包装机系列,配备高精度称重系统与自动落差修正功能,保障计量精确稳定,气囊夹袋装置实现软性密封,配合高效除尘接口有效解决粉尘泄漏问题,满足大宗物料包装的基础需求。若增加脱气系统、AI视觉上袋、自动缠膜加固等定制功能,设备单价会随配置升级相应调整。广州恒尔作为专精特新企业,建立了完善的质量与价格管控体系,定价公开透明无隐形消费,设备通过MTBF稳定性测试,具备高性价比优势,可提供全链路包装解决方案,助力企业提升生产效率。全自动吨袋包装机的动态补偿复称系统消除累计误...
-
内蒙古颗粒 包装机
化肥生产与包装过程中,颗粒物料的计量准确性、作业安全性直接影响生产效益,化肥用包装机专为化肥颗粒特性设计,适配25KG规格与吨袋规格的自动化包装需求。设备优化给料结构,针对化肥颗粒流动性好的特点,实现精确给料,有效提升包装精度,避免计量偏差导致的成本浪费。配备气动夹袋与自动脱钩装置,结合灌装除尘与排气功能,抑制粉尘外泄,改善作业环境,降低人工操作强度。采用PLC与触摸屏控制,操作简便直观,支持多种包材与封口方式,可与后道码垛设备联动,实现全流程自动化。广州恒尔电子设备有限公司的化肥用包装机,依托丰富项目经验与完善的标准规范,提供端到端的包装自动化解决方案,助力化肥行业实现高效、安全的包装作业。...
-
北京化工包装机一般多少钱
超细粉料的包装长期以来是行业技术难点——粉体颗粒间夹带的大量气体不但导致灌装密度不稳定,还会在封口后逐渐析出,造成袋体鼓胀、堆码倾斜甚至破袋。全自动吨袋包装机引入的粉料脱气技术,从物理层面解决了这一难题。该技术通过在灌装管内设置微孔排气结构,或在灌装完成后增加负压抽吸工位,使粉料在进入吨袋前或灌装过程中提前释放夹带气体。以纳米级碳酸钙为例,未经脱气处理的堆积密度为0.4g/cm³,经过脱气后可提升至0.7g/cm³以上,同样规格的吨袋装载量增加近75%,大幅降低了包装与运输成本。脱气过程中排出的含尘气体经设备自带的脉冲反吹除尘系统过滤后达标排放,避免了二次污染。对于锂电正极材料、色素炭黑、气相...
-
广西粉末 包装机出厂价
易氧化物料在包装与存储过程中易受空气影响而变质,防氧化包装机通过密闭灌装与真空密封技术,有效阻断物料与空气接触,保障产品品质稳定。设备采用封闭式夹袋器进行灌装,减少物料暴露时间,灌装完成后可通过抽真空系统排出袋内空气,再进行热合封口,形成无氧保存环境。针对超细粉体,设备还集成脱气技术,进一步排出物料间隙空气,降低氧化概率,延长物料保质期。整机自动化程度高,减少人工干预,配合稳定可靠的称重系统,实现计量与防护双重保障。设备覆盖25KG与吨袋规格,半自动与全自动机型均具备稳定的防氧化性能,可根据不同物料特性灵活适配。广州恒尔电子设备有限公司拥有省级科研技术研发中心,技术实力雄厚,已为大量企业提供专...