-
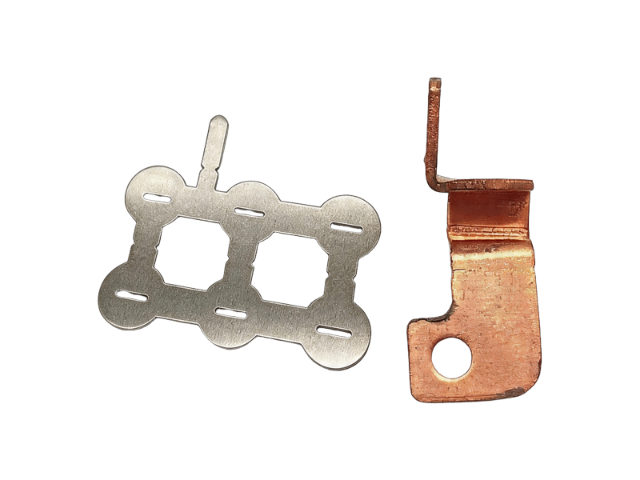
 广东继电器动簧片五金加工件
发布时间:2026.10.27
表面处理工序主要用于提升轭铁的耐腐蚀性、导电性与适配性,行业内以精密镀镍工艺为主流工艺。经过前期精加工、清洁处理后的轭铁工件,表面无油污、氧化皮与杂质,可进入电镀工序。均匀致密的镍镀层能够有效隔绝空气...
-
 浙江高压端子 五金加工件套件
发布时间:2026.10.26
激光加工凭借热影响区小、无接触、精度高的优势,成为新能源五金加工的关键突破点,涵盖激光切割、激光焊接、激光打标三大应用。激光切割用于铝合金、不锈钢板材高精度下料,切口光滑无毛刺,无需后续打磨,适配电池...
-
湖南电池连接片 五金加工件来样定做
发布时间:2026.10.26
原材料选型是高压端子五金加工的基础环节。选材需要同时兼顾导电性能、力学强度以及环境耐受能力,行业常用铜基合金作为基材,铜本身导电率优异,通过添加合金元素调整材料硬度与抗形变能力,适配不同的夹持、锁紧受...
-
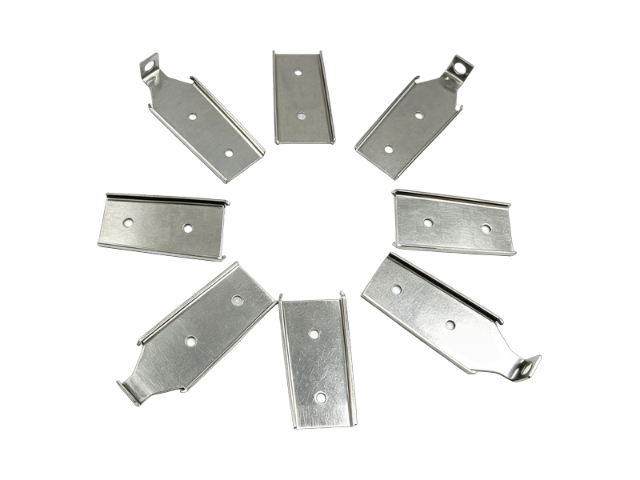 浙江锂电池壳盖五金加工件来样定做
发布时间:2026.10.26
新能源项目通常需求量大、交付周期紧,对五金件的批量一致性与供应链稳定性有较高要求。批量一致性:同批次产品的尺寸、镀层厚度、力学性能离散度需控制在规定范围内。通过模具标准化、工艺参数固化、SPC 统计过...
-
 湖南继电器精密五金加工件研发厂家
发布时间:2026.10.25
阳极氧化:铝合金件常用硫酸阳极氧化,膜层厚度一般在 8μm 至 25μm 之间,可提升耐磨性与耐腐蚀性。光伏边框通常要求膜层厚度不低于 15μm,户外储能箱体可达 20μm 以上。硬质阳极氧化膜层更厚...
-
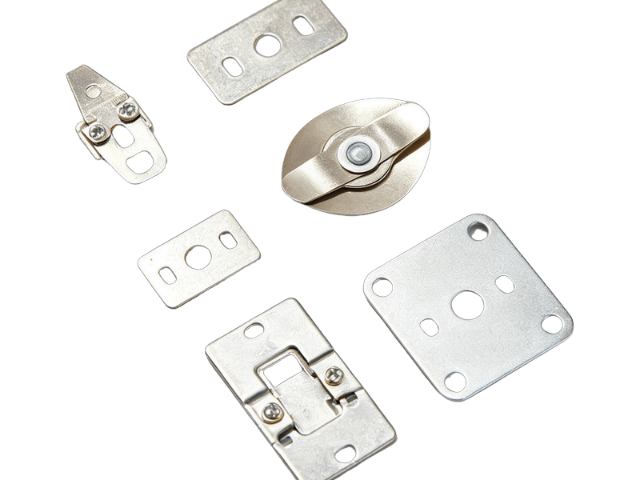 继电器外壳五金加工件定制厂家
发布时间:2026.10.25
高压端子、连接铜排表面镀银、镀金,镀层厚度控制在 0.1-0.5μm,提升导电性能与抗电弧性;铝合金部件采用阳极氧化处理,形成致密氧化膜,增强耐候性与绝缘性;户外部件采用锌铝镁镀层或钝化处理,盐雾测试...
-
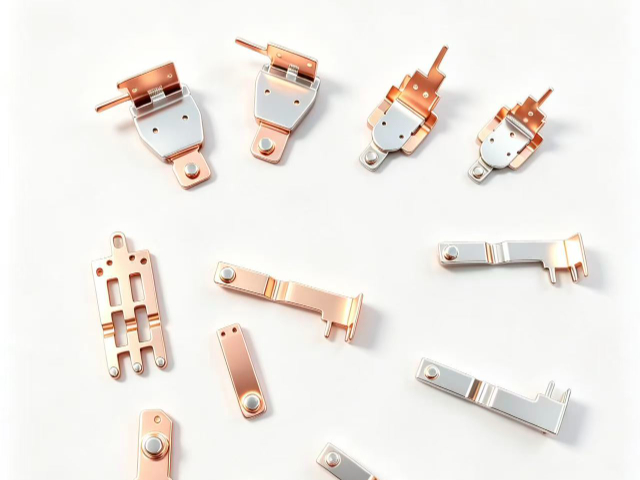 安徽继电器导电端子五金加工件配件
发布时间:2026.10.25
随着继电器向小型化、高密度、高可靠性方向发展,对接地片的加工精度与性能要求也在不断提升。当前行业呈现以下趋势:精密化:继电器体积持续缩小,接地片的特征尺寸已进入亚毫米级,对模具加工与冲压设备的精度提出...
-
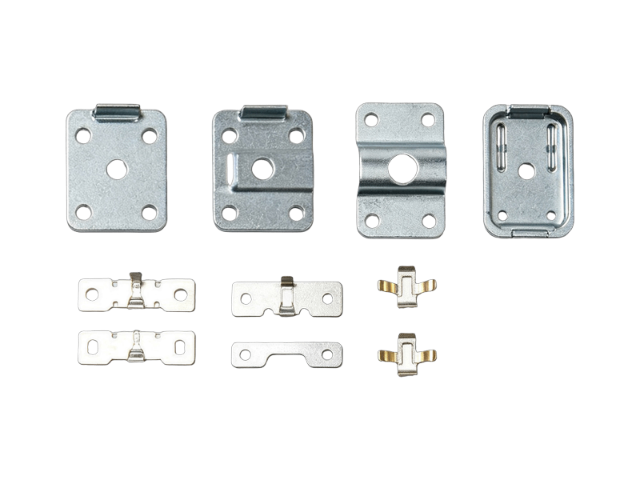 湖北继电器精密五金加工件定制厂家
发布时间:2026.10.25
新能源产业涵盖光伏发电、风力发电、新能源汽车、储能系统、充电桩及氢能装备等多个细分领域。在这些领域中,五金加工件扮演着结构支撑、电气连接、热管理、防护密封等多重角色,是新能源装备制造中不可或缺的基础组...
-
江苏金属弹片五金加工件公司
发布时间:2026.10.24
继电器静簧片作为电器开关回路中静态导电与弹性支撑的五金构件,直接决定继电器导通稳定性、分断寿命、接触电阻以及长期工况可靠性,其五金加工属于高精度微尺度精密成型范畴,融合材料改性、精密冲压、热处理塑形、...
-
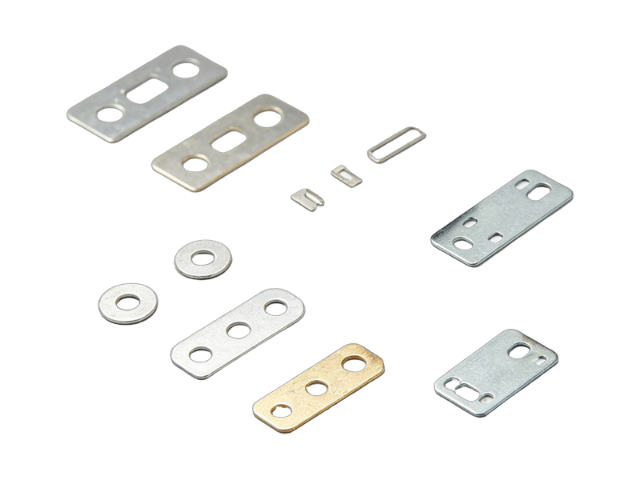 湖北继电器五金五金加工件套件
发布时间:2026.10.24
高压端子、连接铜排表面镀银、镀金,镀层厚度控制在 0.1-0.5μm,提升导电性能与抗电弧性;铝合金部件采用阳极氧化处理,形成致密氧化膜,增强耐候性与绝缘性;户外部件采用锌铝镁镀层或钝化处理,盐雾测试...
-
福建新能源精密五金加工件来图定制
发布时间:2026.10.24
与传统五金加工相比,新能源领域对五金件的材料性能、加工精度、表面质量、耐腐蚀性及批量一致性提出了更为严苛的要求。以下从多个专业维度逐一解析。 新能源五金件的材料选型需围绕轻量化、高强度、高导...
-
继电器外壳五金加工件公司
发布时间:2026.10.24
新能源项目通常需求量大、交付周期紧,对五金件的批量一致性与供应链稳定性有较高要求。批量一致性:同批次产品的尺寸、镀层厚度、力学性能离散度需控制在规定范围内。通过模具标准化、工艺参数固化、SPC 统计过...
-
浙江继电器衔五金加工件工厂
发布时间:2026.10.23
在接地片的加工过程中,以下几个环节需要重点管控:尺寸精度:接地片的安装孔位、折弯角度、平面度直接影响装配效果。关键尺寸公差通常控制在 ±0.02mm 至 ±0.05mm 范围内,需借助二次元影像测量仪...
-
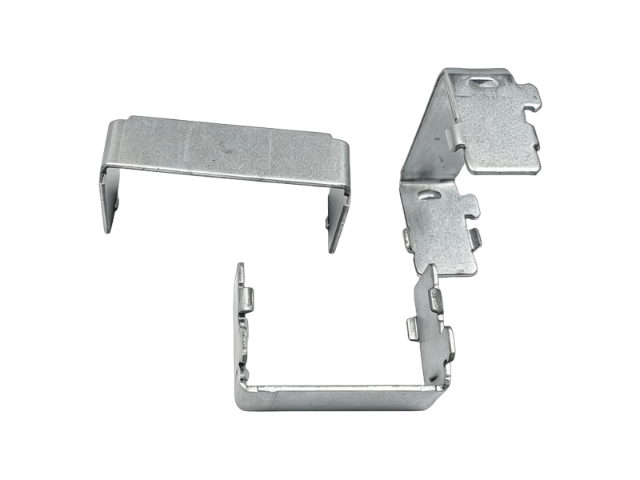 新能源精密五金加工件来图定制
发布时间:2026.10.23
激光加工凭借热影响区小、无接触、精度高的优势,成为新能源五金加工的关键突破点,涵盖激光切割、激光焊接、激光打标三大应用。激光切割用于铝合金、不锈钢板材高精度下料,切口光滑无毛刺,无需后续打磨,适配电池...
-
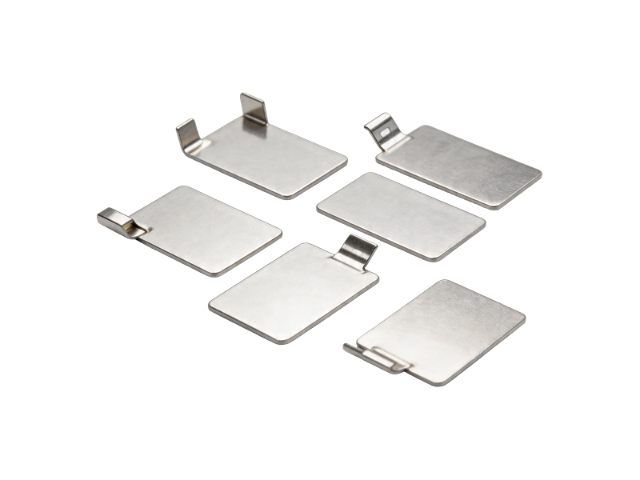 山东金属弹片五金加工件源头厂家
发布时间:2026.10.23
表面处理工序主要用于提升轭铁的耐腐蚀性、导电性与适配性,行业内以精密镀镍工艺为主流工艺。经过前期精加工、清洁处理后的轭铁工件,表面无油污、氧化皮与杂质,可进入电镀工序。均匀致密的镍镀层能够有效隔绝空气...
-
高压端子 五金加工件套件
发布时间:2026.10.23
新能源产业涵盖光伏发电、风力发电、新能源汽车、储能系统、充电桩及氢能装备等多个细分领域。在这些领域中,五金加工件扮演着结构支撑、电气连接、热管理、防护密封等多重角色,是新能源装备制造中不可或缺的基础组...
-
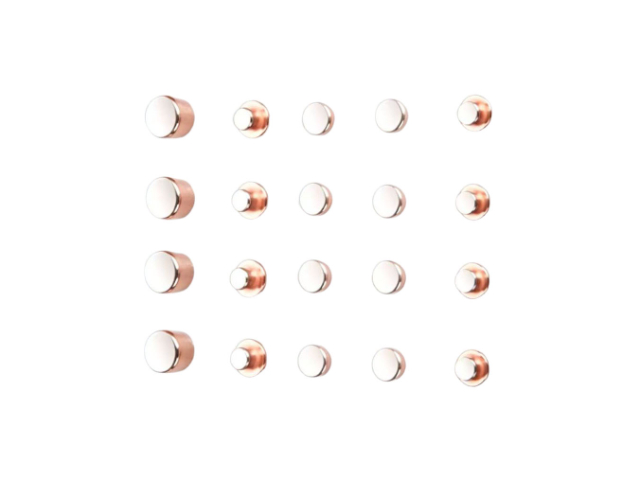 江苏继电器接触弹片五金加工件公司
发布时间:2026.10.23
高压端子五金加工需要充分结合下游实际工况做工艺适配。设备内部空间有限时,端子对整体外形尺寸约束严格,加工要严控折弯回弹问题;设备长期处于震动工况,端子需要足够的机械强度,防止锁紧位置松动,加工时要管控...
-
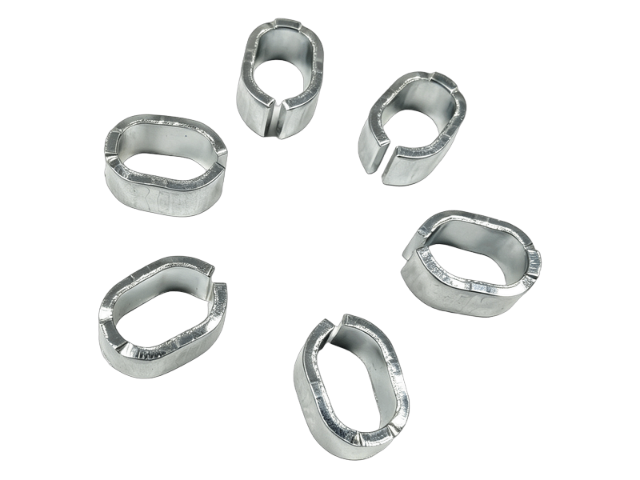 湖北继电器连接片五金加工件加工厂家
发布时间:2026.10.23
焊接工艺持续升级,机器人焊接、电阻焊、摩擦焊替代传统手工焊接,自动化率达 70% 以上,保障焊接一致性与稳定性。摩擦焊适用于电机轴、铜铝连接等异种材料焊接,无焊缝缺陷,连接强度高;电阻焊用于电池模组连...
-
江西金属弹片五金加工件公司
发布时间:2026.10.23
不锈钢(304、316L)与锌铝镁镀层钢板侧重耐候性与抗腐蚀性,适用于光伏支架连接件、储能柜结构件、户外充电桩外壳,锌铝镁镀层盐雾耐受性是传统镀锌层的 3-5 倍,可适配 - 30℃至 80℃的极端户...
-
浙江新能源精密五金加工件来样定做
发布时间:2026.10.23
新能源五金加工将呈现四大发展趋势:一是精度化,加工精度向亚微米级延伸,适配新能源产品小型化、集成化需求;二是材料复合化,铜铝复合、碳纤维增强金属基复合材料逐步应用,兼顾轻量化与高性能;三是工艺集成化,...
-
福建继电器屏蔽罩五金加工件工厂
发布时间:2026.10.23
五金精密加工流程覆盖多道工序,主流加工方式以冲压成型为,辅以机加工、弯折、裁切等工艺。冲压加工依靠精密模具,将金属板材完成落料、冲孔、折弯、压型,快速实现端子基础轮廓成型,适合大批量标准化产品生产。模...
-
 湖南继电器静簧片五金加工件研发厂家
发布时间:2026.10.23
精密冲压成型是轭铁五金加工的工序,直接决定轭铁的外形结构、尺寸精度与成型一致性。结合轭铁U型、E型、片状等不同结构形态,采用高精度高速冲压设备搭配定制级连续模具作业,常规加工工序遵循“冲孔落料复合成型...
-
 广东新能源五金加工件组件
发布时间:2026.10.22
新能源五金加工正朝着以下方向演进:一是轻量化材料应用深化,铝镁合金、复合材料在更多结构件中替代传统钢材;二是加工工艺精密化,激光焊接、伺服冲压、五轴加工等先进工艺普及率持续提升;三是表面处理绿色化,无...
-
山东新能源汽车五金加工件批发厂家
发布时间:2026.10.22
新能源项目通常需求量大、交付周期紧,对五金件的批量一致性与供应链稳定性有较高要求。批量一致性:同批次产品的尺寸、镀层厚度、力学性能离散度需控制在规定范围内。通过模具标准化、工艺参数固化、SPC 统计过...
-
湖北继电器弹片五金加工件加工厂家
发布时间:2026.10.22
新能源五金加工是支撑新能源产业发展的基础制造环节,聚焦新能源汽车、光伏、储能、风电等领域,为三电系统、能量转换设备、储能装置及配套设施提供高精度、高可靠性的金属零部件。区别于传统五金加工,新能源五金加...
-
安徽继电器接触弹片五金加工件组件
发布时间:2026.10.22
五金精密加工流程覆盖多道工序,主流加工方式以冲压成型为,辅以机加工、弯折、裁切等工艺。冲压加工依靠精密模具,将金属板材完成落料、冲孔、折弯、压型,快速实现端子基础轮廓成型,适合大批量标准化产品生产。模...
-
安徽电控屏蔽罩五金加工件来图定制
发布时间:2026.10.22
可焊性:对于需要焊接装配的接地片,可焊性直接影响生产效率与焊接质量。通常采用润湿平衡法或浸锡法进行评估,要求焊料润湿良好,无缩孔、不润湿等现象。耐疲劳性能:对于承担弹性接触功能的接地片,需进行插拔...
-
上海继电器精密五金加工件生产厂家
发布时间:2026.10.22
精密冲压成型是轭铁五金加工的工序,直接决定轭铁的外形结构、尺寸精度与成型一致性。结合轭铁U型、E型、片状等不同结构形态,采用高精度高速冲压设备搭配定制级连续模具作业,常规加工工序遵循“冲孔落料复合成型...
-
 广东继电器模内铆接银触点五金加工件研发厂家
发布时间:2026.10.22
在接地片的加工过程中,以下几个环节需要重点管控:尺寸精度:接地片的安装孔位、折弯角度、平面度直接影响装配效果。关键尺寸公差通常控制在 ±0.02mm 至 ±0.05mm 范围内,需借助二次元影像测量仪...
-
山东继电器磁极片五金加工件套件
发布时间:2026.10.22
接地片的材料选择需综合考虑导电性、机械强度、耐腐蚀性、可焊性及成本等多方面因素。目前行业内常用的基材主要包括以下几类:紫铜(T2/TU1):具有优异的导电性能与导热性能,质地较软,易于冲压成型,是接地...