-
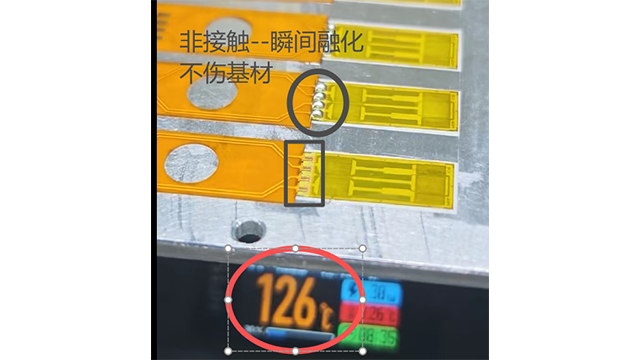
 江浙沪FPC激光激光锡环供应商
发布时间:2026.05.05
微型元件如0201电阻、微型连接器,焊盘间距小,锡量控制稍有偏差就会连锡或虚焊。传统烙铁头可能比焊盘还大,难以操作。对比之下,激光焊锡或精密热压焊能精确控制锡量,激光喷锡球技术可将锡量精确到±0.5%...
-
江浙沪咪头送锡丝激光焊重量
发布时间:2026.05.05
新建元器件生产线时,焊接工位不是孤立的,必须与前道的绕线、装配和后道的测试、包装节拍匹配。整线规划时,精密焊接设备需具备高速、稳定、易集成特点,且通信协议要能对接产线MES。选整线供应商,要求其具备系...
-
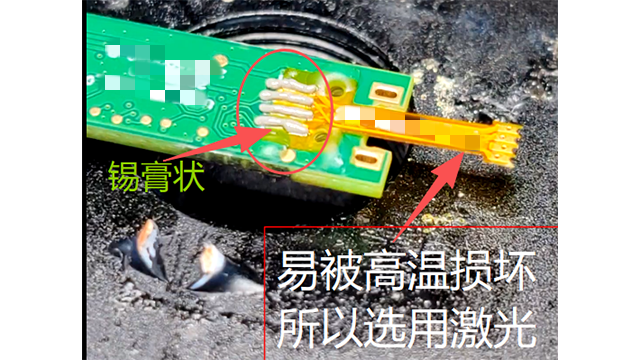 江浙沪3c电子激光锡球设备制造商
发布时间:2026.05.04
治具重量对产线稳定性的影响有时会被忽略。较重的治具可能导致传送链条磨损加速、定位顶升机构顶升不到位、侧向定位偏移。耐斯特在线式设备在设计时考虑了重载工况,采用链条传动结构承载能力较强,阻挡、上顶升、侧...
-
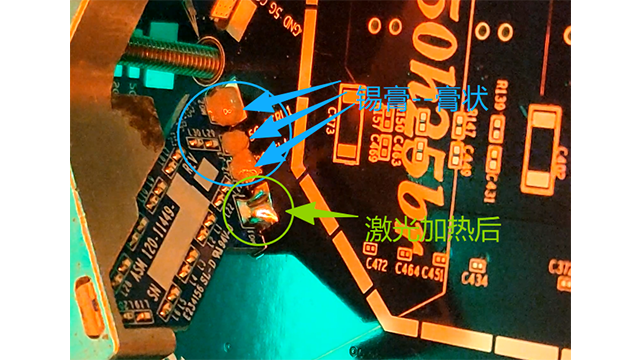 珠三角SMT后工艺激光锡球厂家直销
发布时间:2026.05.04
光模块生产面临多精密器件焊接、节拍要求快的压力。单站焊接难以满足产能,而多设备布局又占地且协调复杂。转盘式双激光焊锡系统将上下料、定位、焊接、检测集成于旋转工作台的循环中,实现流水化作业。双激光头可交...
-
广东软硬电路板点锡膏激光焊重量
发布时间:2026.05.03
数据线种类多、更新快,设备能否兼容不同接口规格,是产线柔性的关键。一套合格的数据线自动化焊锡设备,往往采用模块化设计,焊接头、治具可根据接口类型快速更换,运动控制系统内预存多种焊接程序,换产时只需调用...
-
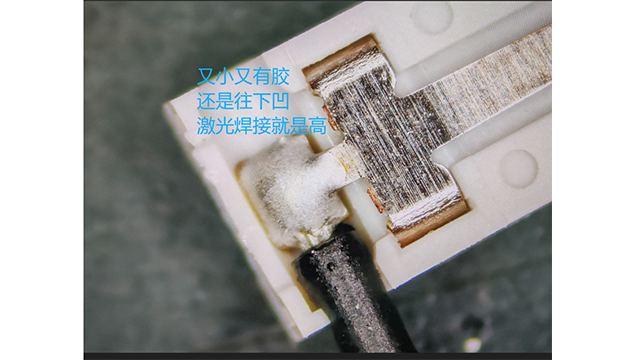 珠三角自动化激光锡膏机报价
发布时间:2026.05.02
折叠手机或高要求穿戴设备中的软硬结合板,焊接面临材料热膨胀系数不匹配的挑战。软板部分柔韧怕热,硬板部分需牢固连接,传统方式易导致软板起皱或金手指脱落。点锡膏激光焊工艺提供了高适应性的解决方案。工艺先精...
-
 江浙沪汽车电子点锡膏激光焊
发布时间:2026.05.02
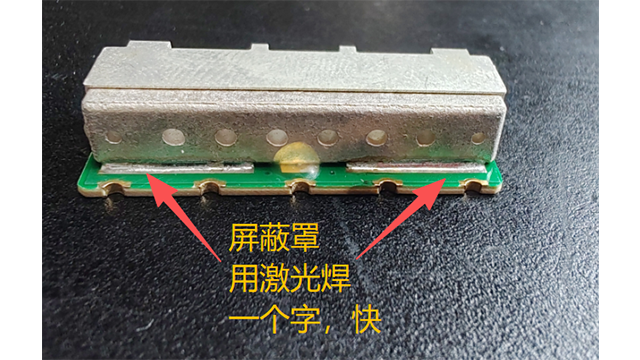
手工绕制的无线充线圈,引线位置可能存在偏差,自动化设备若按固定坐标焊接,容易导致偏位不良。应对来料一致性差的问题,设备需依赖视觉引导:CCD相机识别每根引线的实际位置,运动机构根据识别结果动态调整焊接...
-
重庆咪头送锡丝激光焊安装调试
发布时间:2026.05.01
微型马达转子线圈引线直径往往只有0.1-0.2毫米,漆包线绝缘层去除是首要难点。机械刮擦容易拉断铜线,化学去漆效率低且残留。操作指南:采用激光去漆,能量精确可控,只烧蚀漆层不伤及铜线,去漆位置和长度一...
-
江浙沪激光锡环价格
发布时间:2026.05.01
汽车电子对安全与可靠性的要求较高,这直接体现在其生产制造的每一个环节。一条现代化的汽车电子激光焊锡膏设备生产线,其关键价值在于实现较高过程一致性与完整的数据可追溯性。从锡膏点涂的精度控制,到激光焊接参...
-
 重庆自动激光锡膏机价格
发布时间:2026.04.30
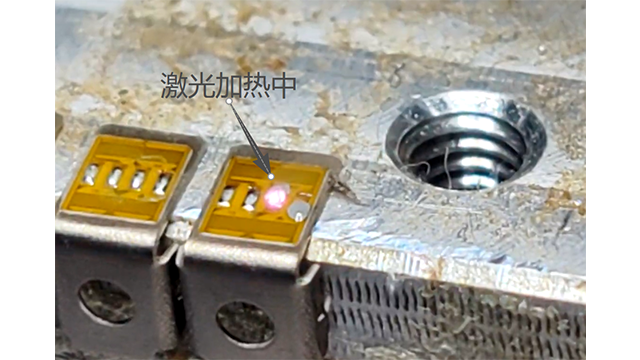
高频天线焊接位置偏差或锡量变化会改变谐振频率,影响信号收发。随着5G频段增加,频段更高波长更短,对焊接精度要求更严。自动精密焊接设备通过视觉定位精确放置天线,激光焊锡保证焊点大小一致,成为行业趋势。选...
-
 重庆自动化激光锡丝机非标定制
发布时间:2026.04.30
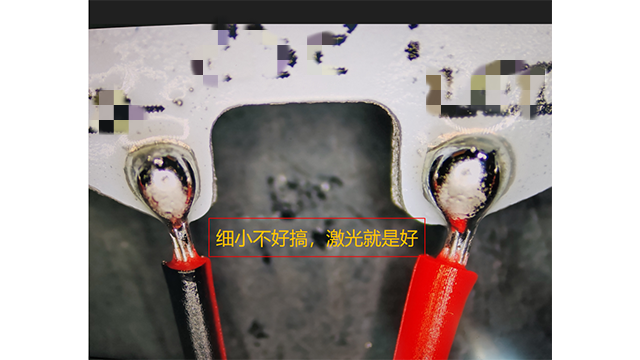
对于研发中心或小批量多品种的生产线,我们将点涂锡膏,机械植球/激光植球,激光焊接等提供了理想的柔性平台。它将锡膏喷涂、植球、视觉对位与激光焊接集成于一个紧凑系统内,操作人员可通过编程快速切换产品配方。...
-
 广东自动化激光锡膏机安装调试
发布时间:2026.04.29
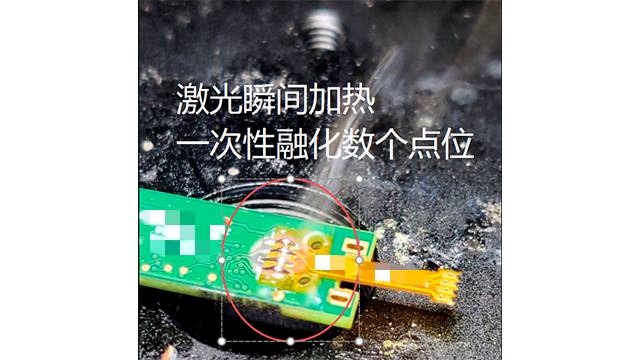
咪头内部含有高灵敏的半导体元件,对静电放电极其敏感。因此,为其选配激光焊锡设备时,必须将ESD防护等级作为硬性指标。设备的所有运动部件、夹具和工作台面都需要采用防静电材料,并确保接地良好。同时,激光器...
-
四川半导体激光锡球价格
发布时间:2026.04.29
治具重量对产线稳定性的影响有时会被忽略。较重的治具可能导致传送链条磨损加速、定位顶升机构顶升不到位、侧向定位偏移。耐斯特在线式设备在设计时考虑了重载工况,采用链条传动结构承载能力较强,阻挡、上顶升、侧...
-
 深圳咪头激光锡膏打样
发布时间:2026.04.29
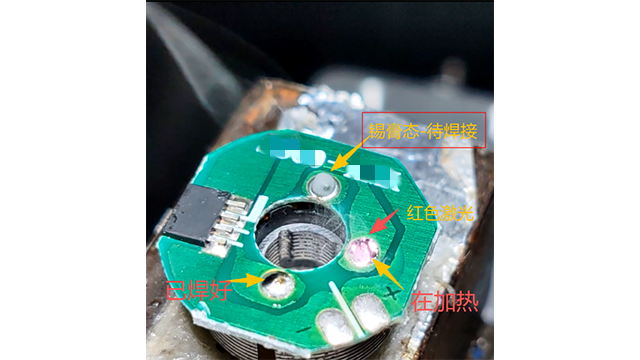
成功案例要看“相似度”:服务过哪类行业?解决的是单机问题还是整线问题?比如做数据线的厂家,如果案例里有大量TWS耳机焊接经验,那说明对微小焊点和精密控制有把握。但也要问清楚案例的具体工艺难点,避免被表...
-
江浙沪汽车电子激光锡球优缺点
发布时间:2026.04.29
微型摄头模组内的CMOS传感器对温度极其敏感,传统焊接的热量传导易导致成像噪点增加或传感器损伤。激光焊锡技术以非接触方式,将能量聚焦为极小微点,进行毫秒级瞬时加热。热量被严格限制在焊点局部,快速升降温...
-
广东SMT后工艺点锡膏激光焊报价
发布时间:2026.04.29
寻找点锡膏激光焊的源头厂家,关乎设备关键性能与长期供应链稳定。源头厂家具备全流程把控能力,能将激光控制、温控管理与运动平台深度融合,针对微型焊点与热敏感元件优化参数。这对于要求高可靠性的半导体封装或传...
-
汽车电子激光锡膏良率
发布时间:2026.04.28
激光喷锡球焊接的速度优势源于其工艺逻辑:锡球尺寸固定,供锡量无需在线测量;锡球与激光同步触发,熔化与落点同步完成;无送丝机构往复运动,运动路径较短。耐斯特喷锡球激光焊机采用高精度运动控制系统,锡球喷射...
-
四川屏蔽罩激光锡膏机厂家直销
发布时间:2026.04.28
设备买回去,培训完成后,操作人员宜掌握的一项技能是观察焊点质量的能力。激光锡丝焊接虽然自动化程度较高,但调试阶段仍需要人员判断。操作人员可以学习通过观察焊点外观来反推参数是否合适。例如,焊点表面发灰、...
-
四川3c电子激光锡丝设备
发布时间:2026.04.28
良率稳定性的商业价值在于生产计划的可预测性。良率波动1%,对月产能千万级的生产线意味着数十万的产品需返修或报废,影响交付计划。良率稳定性的技术保障来自设备的过程能力指数Cpk≥1.33。耐斯特激光焊锡...
-
广东3c电子激光锡丝机打样
发布时间:2026.04.28
工厂通常担心设备出现停机。自动激光锡丝机的一个特点是没有烙铁头这类易耗品,从设计上减少了因耗材更换导致的停机。但“无耗材”不等于“免维护”。采购时可以考虑两个关键点:激光器的稳定性和送丝机构的可靠性。...
-
广东半导体点锡膏激光焊
发布时间:2026.04.28
设备投入运行后,能稳定运行多长时间,是产线管理者关注的问题。激光锡丝机理论上没有烙铁头耗材,稼动率可以较高。但实际使用中,送丝机构卡丝、喷嘴堵塞、激光器散热不良,都可能导致停机。评估稼动率时,可以参考...
-
四川半导体激光锡球机应用范围
发布时间:2026.04.27
手工绕制的无线充线圈,引线位置可能存在偏差,自动化设备若按固定坐标焊接,容易导致偏位不良。应对来料一致性差的问题,设备需依赖视觉引导:CCD相机识别每根引线的实际位置,运动机构根据识别结果动态调整焊接...
-
重庆软硬电路板激光锡环设备制造商
发布时间:2026.04.27
对于电声器件这类多品种、中等批量的生产,转盘式双激光焊锡工作站提供了一种高效的平衡方案。其圆形转盘上可搭载多组夹具,一组在焊接工位作业时,另一组可在上下料工位进行更换,实现了生产时间的无缝衔接,产能相...
-
深圳TWS激光锡丝成功案例
发布时间:2026.04.27
进行精密焊接咨询时,高效沟通需要提供三类信息:产品信息、工艺痛点、产能目标。产品信息包括实物或高清图、材质、焊盘尺寸,这决定了用激光还是热压。工艺痛点比如虚焊率高、效率低、人工成本高,能帮供应商快速定...
-
珠三角TWS激光锡环机厂家联系方式
发布时间:2026.04.27
TWS耳机充电仓内部空间紧凑,电池、磁铁、PCB板挤在一起,留给焊接的空间有限。传统烙铁头可能难以伸入,即使伸入也容易碰伤旁边的小元件。激光锡环机采用光纤传输激光,激光头可以做得很小,从不同角度照射到...
-
珠三角软硬电路板激光锡丝机尺寸
发布时间:2026.04.27
MEMS麦克风(咪头)对热敏感,焊接温度过高会损坏内部振膜。经验表明,激光焊锡瞬间加热,热影响极小,适合焊接咪头焊盘。操作时需精确控制脉冲宽度和能量,脉冲太宽热量累积,能量过高损伤振膜。麦克风厂采用激...
-
深圳高频天线激光锡膏机成功案例
发布时间:2026.04.27
烙铁焊与激光焊锡的技术差异体现在过程控制能力上。烙铁焊的工艺变量包括烙铁头氧化程度、接触压力、操作手法,这些变量较难量化控制,良率依赖操作工经验。激光焊锡的工艺变量可程序化:激光功率闭环控制、焊接时间...
-
四川软硬电路板激光锡膏生产线
发布时间:2026.04.27
PCB板密度越来越高,焊盘间距小到0.2mm,锡膏稍有偏移就可能导致连锡短路。激光锡膏机的点锡精度受两方面影响:一是设备本身的运动精度,二是视觉识别系统的能力。视觉系统需要清晰识别微小焊盘的轮廓和位置...
-
 广东线材送锡丝激光焊优缺点
发布时间:2026.04.26
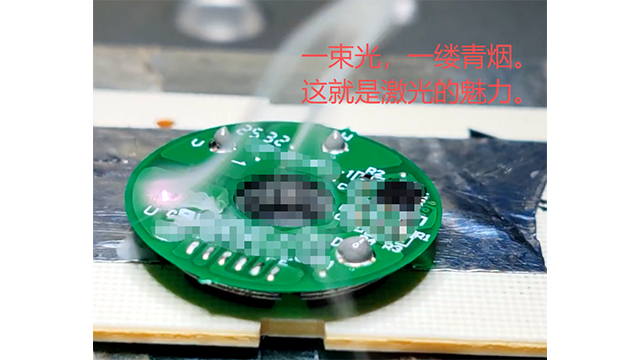
咪头内部含有高灵敏的半导体元件,对静电放电极其敏感。因此,为其选配激光焊锡设备时,必须将ESD防护等级作为硬性指标。设备的所有运动部件、夹具和工作台面都需要采用防静电材料,并确保接地良好。同时,激光器...
-
 珠三角软硬电路板激光锡膏应用范围
发布时间:2026.04.26
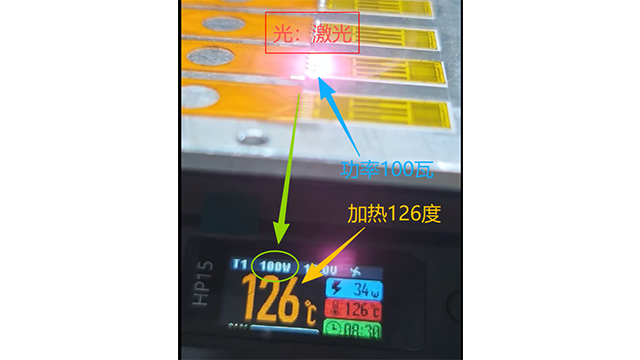
TWS耳机内部空间紧凑,电池、天线、麦克风焊接需精确定位,热影响要小。手工烙铁难以深入,且易烫伤塑胶件。对比激光焊锡,非接触加热可深入狭小空间,光斑小热量集中,适合焊接耳机内部元件。选设备要考虑激光光...