标签列表 - 中科金钻(深圳)科技有限公司
-
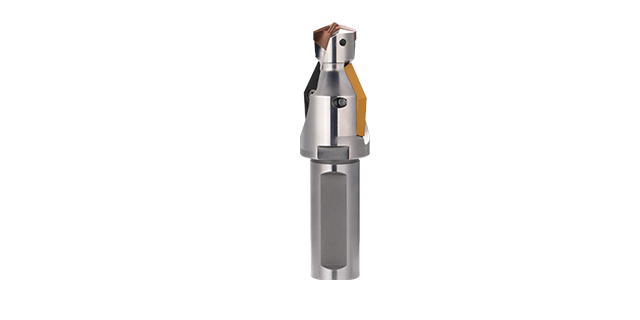 上海定制沉头钻定制厂家
沉孔钻头的刃磨,并非简单的“磨尖”,而是一个复杂的几何重构过程。锥柄钻头通常用于大功率机床,其切削负荷较大,因此对刃口的强度和散热性能有较高要求。在刃磨过程中,关键的参数是顶角和后角的匹配。如果后角过大,虽然切削轻快,但刃口散热面积减小,容易崩刃;如果后角过小,则会产生剧烈的摩擦热,导致钻头退火。中科金钻(深圳)科技有限公司的刃磨规范强调“五轴联动”的复刻。利用五轴数控工具磨床,可以精确恢复钻头出厂时的复杂几何形状,包括断屑槽的深度和宽度。此外,对于复合式沉孔钻头,还需要特别注意倒角刃与钻孔刃的高度差(即偏心量),这一参数直接决定了沉孔底面的平整度。正确的刃磨不但能恢复刀具的切削性能,更能通过...
发布时间:2026.04.16 -
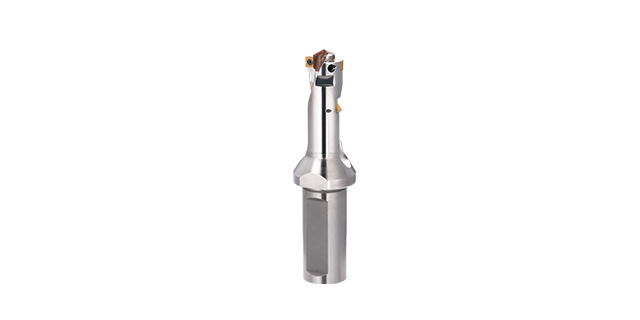 北京高精度沉头钻加工技巧
不锈钢材料因其优异的耐腐蚀性和机械强度,在精密机械制造领域得到大量应用,但这类材料在钻削加工时容易产生加工硬化、刀具黏着磨损等问题。针对不锈钢工件的沉头孔加工,需要特别注意切削参数的选择和刀具几何角度的优化。加工时应采用较低的切削速度和适中的进给量,避免因过热导致材料硬化。冷却液的使用尤为关键,充足的冷却不但能降低切削温度,还能有效排除切屑,防止切屑堆积造成刀具损坏。在实际操作中,建议采用阶梯式进给方式,先以小进给量切入工件,待钻头稳定后再逐步增加进给,这种操作手法能提高钻孔质量。刀具刃口的锋利度直接影响加工效果,定期检查刃口状态并及时修磨是保证加工稳定性的重要环节。对于不同牌号的不锈钢,还需...
-
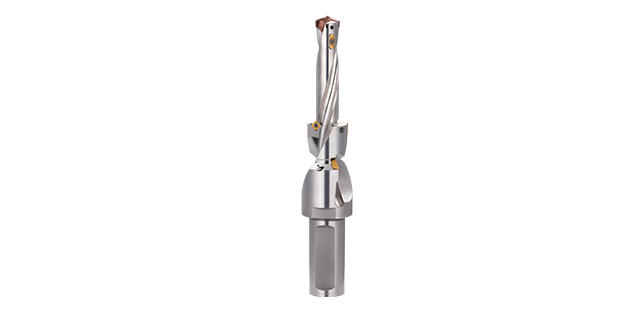 上海锥柄沉孔钻头适用领域
不锈钢材料因其优异的耐腐蚀性和机械强度,在精密机械制造领域得到大量应用,但这类材料在钻削加工时容易产生加工硬化、刀具黏着磨损等问题。针对不锈钢工件的沉头孔加工,需要特别注意切削参数的选择和刀具几何角度的优化。加工时应采用较低的切削速度和适中的进给量,避免因过热导致材料硬化。冷却液的使用尤为关键,充足的冷却不但能降低切削温度,还能有效排除切屑,防止切屑堆积造成刀具损坏。在实际操作中,建议采用阶梯式进给方式,先以小进给量切入工件,待钻头稳定后再逐步增加进给,这种操作手法能提高钻孔质量。刀具刃口的锋利度直接影响加工效果,定期检查刃口状态并及时修磨是保证加工稳定性的重要环节。对于不同牌号的不锈钢,还需...