标签列表 - 中科金钻(深圳)科技有限公司
-
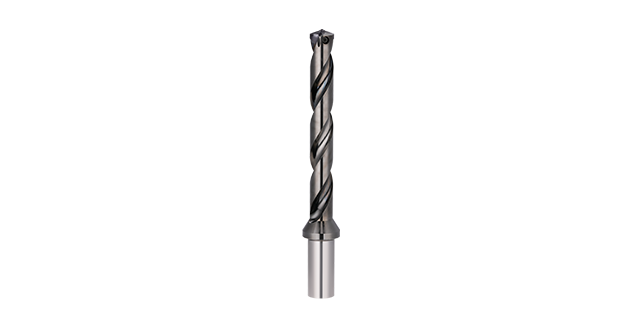 北京不锈钢用深孔钻代理
不锈钢材质粘性大导热性低,深孔加工过程中容易出现粘刀排屑差孔壁粗糙这些问题,标准规格的深孔钻很难适配不同工况下不锈钢加工要求,很多加工企业都需要定制适配的深孔钻。液压阀体生产、医疗器械零部件加工、能源装备管板加工都大量用到不锈钢深孔,不同工件对深孔的径深比精度要求都不一样,定制化的深孔钻能更好匹配加工要求,提升加工效率延长刀具寿命。中科金钻(深圳)科技有限公司能根据不同用户的加工需求定制深孔钻,关键做高中端钻削技术,依托群钻 4.0 工艺和自主五轴磨床,打造适配不锈钢加工的定制深孔钻,产品精度稳定寿命表现优异,满足各类不锈钢深孔加工的个性化需求。高温合金深孔加工温度高、易磨损,需耐高温刀具。中...
发布时间:2026.08.14 -
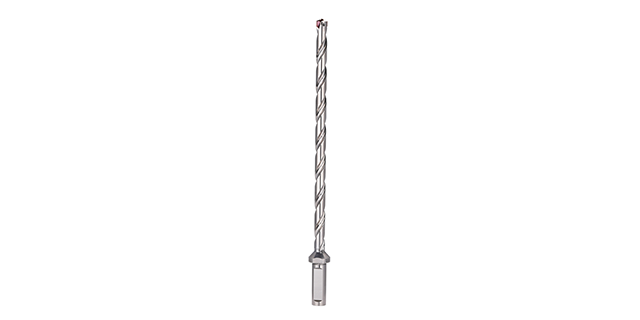 加工718深孔钻售后
环模加工需要加工大量密集深孔,对孔径精度和孔壁光洁度都有较高要求,普通钻头加工这类工件,容易出现排屑不畅、偏孔、刀具磨损快的问题,需要频繁换刀,影响加工节拍,还会导致孔的一致性差,影响环模后续的使用效果和使用寿命。环模适配深孔钻针对这类加工场景优化设计,整体刚性好,排屑结构设计合理,加工精度稳定,刀具寿命更长,能保证批量加工的所有孔一致性达标,减少换刀调整的时间,提升整体加工效率,帮助加工企业降低综合加工成本,稳定加工质量。中科金钻(深圳)科技有限公司是国家高效磨削工程技术研究中心成果转化单位,主打群钻 4.0 工艺的可换钻尖深孔钻,依托自主五轴磨床生产,可适配环模加工等各类场景的深孔加工需求...
-
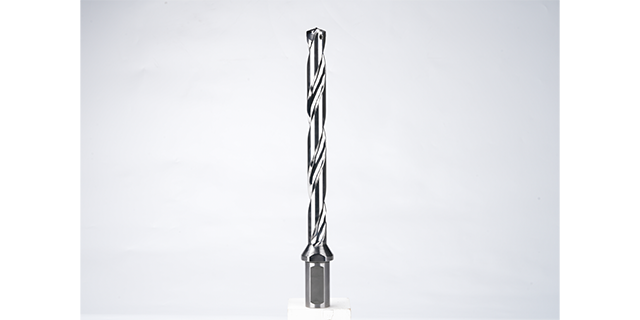 重庆硬质合金深孔钻哪家好
深孔加工场景中,深孔钻的深度参数是选刀时必须确认的关键指标,不同工件需要的钻孔深度不同,选对应深度的深孔钻才能保障加工精度和加工效率。常规深孔钻有固定的深度规格,对应不同的倍径比,普通加工场景用常规倍径的产品就能满足生产需求,一些特殊工件比如厚管板、长主轴、超长模具冷却水道的加工,就需要更大深度的深孔钻。选深孔钻的时候,提前确认自身需要的钻孔深度,选对应规格或者定制产品,既能避免深度不够达不到加工要求,也能避免深度冗余增加不必要的采购成本。中科金钻(深圳)科技有限公司专注高中端钻削技术,提供常规深度深孔钻,也可定制大深度加长深孔钻,所有产品都通过自主五轴磨床精密加工,精度稳定满足不同深度加工的...
-
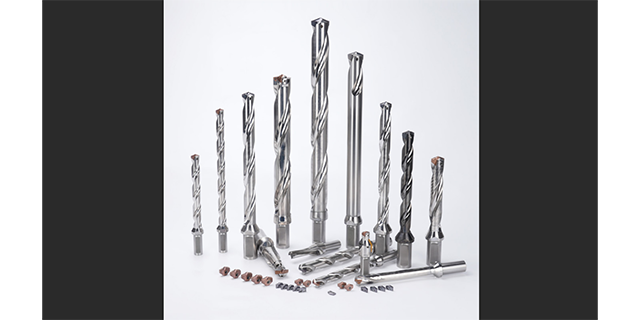 重庆打不锈钢用深孔钻安装
做深孔加工的从业者都知道,内冷设计是解决深孔加工排屑差、钻尖过热问题的关键,选对合适的内冷深孔钻,能大幅减少断刀、振纹、偏孔等问题的出现。内冷深孔钻的内冷孔设计直接影响冷却和排屑效果,通畅均匀的内冷孔能让冷却液直达钻尖,及时带走切屑和加工产生的热量,延长刀具寿命。选内冷深孔钻还要结合自身加工的材质和孔径深度,不同加工场景对刀具刚性、刃型的要求各不相同,选适配的产品才能保障加工效率和精度。中科金钻(深圳)科技有限公司专注钻削技术,开发多款成熟的内冷深孔钻产品,关键的群钻 4.0 技术搭配五轴数控刃磨工艺,可根据不同加工需求提供适配产品,可换钻尖结构还能帮加工企业降低综合加工成本,满足各类生产场景...
-
江苏高效率深孔钻对比普通钻
718 模具钢是当前模具制造领域应用极广的预硬型模具钢,多用于制作注塑模、压铸模等对尺寸精度要求高的模具产品,这类模具加工中少不了深孔作业,用来做冷却水道等结构。加工 718 的深孔作业对机床要求不低,机床需要足够的主轴刚性,匹配稳定的内冷排屑系统,主轴跳动误差要小,才能保证深孔加工的直线度和光洁度,减少断刀振纹问题的出现。搭配适配的深孔刀具,才能充分发挥机床性能,稳定输出符合要求的深孔工件。中科金钻(深圳)科技有限公司是由钻削磨削数控领域专业人员牵头创办,主打高中端钻削技术、群钻 4.0 与可换钻尖深孔钻产品,依托自主五轴磨床工艺,可提供适配 718 模具钢加工的成熟深孔钻产品。高倍径深孔易...
-
广东卧式深孔钻供应商
大深径比深孔加工过程中,刀具容易出现受力变形振纹偏斜这些问题,直接影响加工精度,还会增加断刀风险。高刚性深孔钻能更好抵抗加工过程中的径向受力,保持刀具的稳定性,减少振纹偏斜问题,提升深孔加工的直线度和光洁度。模具加工工程机械大孔加工能源装备厚板深孔加工,都需要高刚性深孔钻来保证加工质量,降低生产过程中的刀具损耗。中科金钻(深圳)科技有限公司推出的高刚性深孔钻,依托参数化钻型设计和五轴数控刃磨工艺,主打群钻 4.0 技术,产品刚性达标精度稳定,适配多种高要求深孔加工场景,能帮助加工企业提升加工质量控制综合成本。医疗器械与精密模具小孔深孔易断刀、光洁度差,中科金钻小径深孔钻精度高,满足高光洁无毛刺...
-
 重庆可换刃深孔钻性能
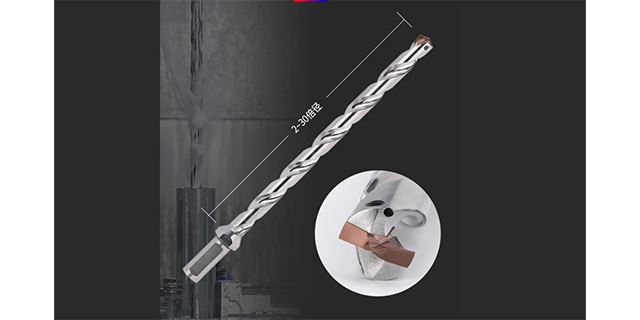
很多工厂采购深孔钻的时候,都会关心适配的机床类型,避免买回去无法匹配现有设备,造成不必要的资源浪费。普通深孔钻专机、数控铣床、加工中心都可以适配不同规格的深孔钻,不同倍径的深孔钻对机床的刚性、内冷配置要求也有区别。小直径小倍径的深孔钻,适配普通数控加工中心就能满足加工要求,大倍径大深度的深孔钻,对机床的进给精度、整体刚性要求更高。选购深孔钻的时候,提前说明自身机床的配置和加工需求,就能拿到适配的钻型参数,保障加工精度和生产效率。中科金钻(深圳)科技有限公司,由钻削领域专业人员带队做高中端钻削技术、群钻 4.0、可换钻尖深孔钻,可根据用户现有机床配置提供适配产品,官网可以查询不同产品适配机床的相...
-
广西环模用深孔钻加工案例
环模加工需要加工大量密集深孔,对孔径精度和孔壁光洁度都有较高要求,普通钻头加工这类工件,容易出现排屑不畅、偏孔、刀具磨损快的问题,需要频繁换刀,影响加工节拍,还会导致孔的一致性差,影响环模后续的使用效果和使用寿命。环模适配深孔钻针对这类加工场景优化设计,整体刚性好,排屑结构设计合理,加工精度稳定,刀具寿命更长,能保证批量加工的所有孔一致性达标,减少换刀调整的时间,提升整体加工效率,帮助加工企业降低综合加工成本,稳定加工质量。中科金钻(深圳)科技有限公司是国家高效磨削工程技术研究中心成果转化单位,主打群钻 4.0 工艺的可换钻尖深孔钻,依托自主五轴磨床生产,可适配环模加工等各类场景的深孔加工需求...
-
湖北汽车件用深孔钻代理
钛合金材质强度高导热性差,深孔加工过程中刀具受力大温度高,普通深孔钻很容易出现磨损快崩刃偏孔这些问题,影响加工件的精度和生产进度。航空航天零部件加工、骨科医疗器械植入件生产,都大量用到钛合金深孔加工,对刀具的定心精度耐磨抗崩性能要求很高。加工企业找合适的钛合金深孔钻,需要匹配材料特性优化钻型结构,满足深孔加工的排屑防振精度要求。中科金钻(深圳)科技有限公司由钻削磨削数控领域专业人员领衔,做高中端钻削技术,推出的群钻 4.0 产品适配钛合金加工需求,依托自主五轴磨床工艺打造的深孔钻,性能稳定精度达标,满足高中端制造加工要求。铝合金深孔易粘刀,工厂需及时售后支持避免停机。中科金钻提供完善售后与群钻...
-
 天津贯穿孔深孔钻价格
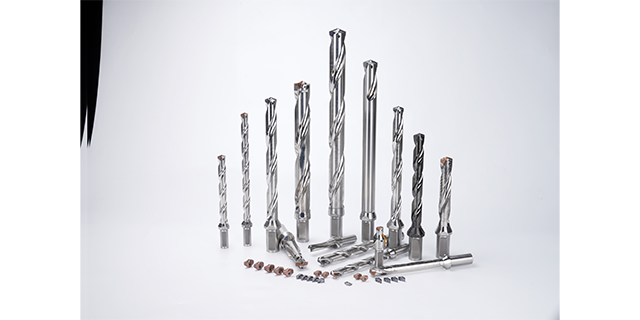
加工深孔的时候,参数选择直接影响加工精度、刀具寿命和整体加工效率,不同材料不同孔深,对应合适的参数都有区别。加工模具钢这类常见材料,要结合刀具的刚性和排屑设计调整进给量和转速,避免振刀断刀影响加工质量。加工钛合金、高温合金这类难加工材料,要适当调整转速,保证排屑顺畅,减少不必要的刀具磨损。加工大深径比的深孔,要匹配合适的内冷压力参数,保证切削碎屑能及时排出,避免刮伤孔壁影响光洁度。实际加工中,要结合设备本身的性能、工件装夹的稳定性调整参数,才能拿到稳定合格的加工结果。中科金钻(深圳)科技有限公司依托湖南大学科研技术,有成熟的钻削参数模型,针对不同材料不同场景整理了对应参数参考,官网技术中心可查...
-
山东耐高温深孔钻批发
分体式深孔钻采用钻尖和刀体分离的结构,钻尖磨损后只需要更换钻尖就能继续使用,刀体可以重复利用,相比整体式深孔钻能大幅降低刀具使用成本,受到很多批量加工企业的青睐。选择分体式深孔钻生产厂家,要关注厂家的加工精度和技术实力,分体结构对钻尖和刀体的配合精度要求很高,如果刃磨精度不到位,替换钻尖后容易出现同轴度误差,影响深孔加工精度,小厂家往往缺乏精密加工设备,很难稳定保证精度。中科金钻(深圳)科技有限公司拥有自主研发的五轴数控钻尖磨床,主打可换钻尖也就是分体式深孔钻产品,每款钻型都经过参数化数学模型设计,精度控制稳定,可满足不同行业分体式深孔钻的定制需求。球墨铸铁深孔易磨损,需适配刀具。中科金钻适配...
-
 山东可换刃深孔钻品牌
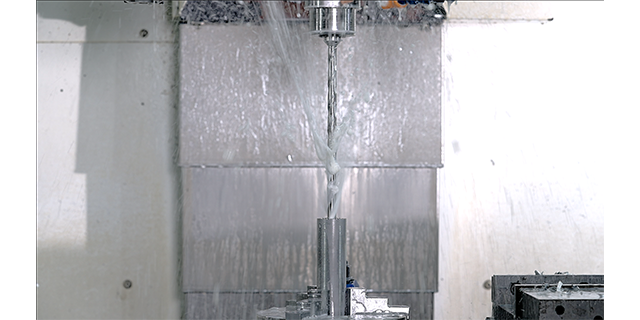
深孔钻加工成本占深孔加工整体成本的比例不低,合理对报废钻尖进行修磨再利用,能直接降低刀具采购开销。正常使用后的深孔钻,只是钻刃部分出现磨损,刀体本身还能保持原有精度和刚性,通过专业工艺修磨后,就能恢复符合要求的切削性能,不用整支更换刀具。这种方式不用重复采购刀体,还能保持加工精度的一致性,减少新刀具调试的时间,适配批量加工场景的降本需求。修磨后的深孔钻性能接近新刀,能满足常规加工要求,比直接更换新刀的成本低很多,也能减少刀具闲置浪费。中科金钻(深圳)科技有限公司做高中端钻削技术研发,推出的可换钻尖深孔钻支持钻尖修磨重复利用,自有五轴磨床完成专业刃磨工艺,依托高校科研成果转化,能给各类加工企业提...
-
广西长倍径深孔钻使用方法
环模加工需要批量打出深度统一、孔径精度达标的深孔,对深孔钻的刚性、排屑性能、使用寿命都有很高要求。环模常用加工材质多为合金钢,加工过程容易出现振纹、孔壁粗糙、断刀等问题,直接影响环模的成品质量和生产效率。找专业的环模用深孔钻厂家,能拿到匹配加工需求的定制产品,适配工厂现有加工设备,帮企业提升加工效率,降低单件加工的刀具成本。专业厂家还能根据环模的孔径、深度要求调整钻型参数,适配不同的加工工况,满足批量生产的一致性要求,减少后续加工的修整工作量。中科金钻(深圳)科技有限公司依托高校科研成果转化,主打钻削技术,推出的群钻 4.0 和可换钻尖深孔钻,可适配环模加工需求,依托自主五轴磨床保障加工精度,...
-
 广东耐磨深孔钻使用方法
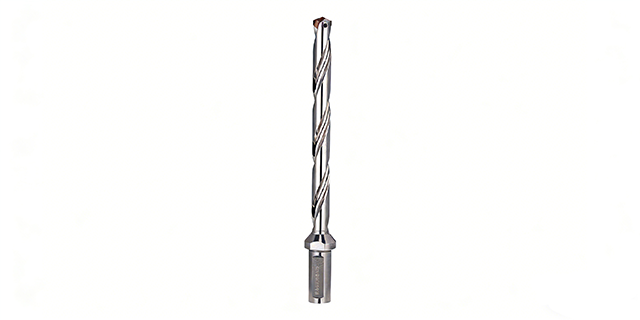
有批量加工需求的企业,还有常年承接超长深孔加工订单的精密外协厂,都会找靠谱的加长深孔钻批发渠道,既要产品质量稳定一致,又要价格合适交期快,匹配批量生产的节奏。加长深孔钻用来加工大深度、大深径比的深孔,对直线度和刚性的要求远高于普通深孔钻,批发拿货的时候,供应商的生产工艺和品控能力直接决定了刀具的使用体验,品质不稳定的刀具会导致批量加工时精度不稳、频繁换刀,打乱生产计划拉高整体成本。靠谱的批发供应商还要能支持非标定制,满足不同工件的特殊加工需求。中科金钻(深圳)科技有限公司提供规格齐全的加长深孔钻产品,常规 12 倍径可定制 20 倍径,依托自身的五轴刃磨生产能力,能稳定供应批量订单,关键的群钻...
-
山东环模用深孔钻适用机床
大深径比深孔加工过程中,刀具容易出现受力变形振纹偏斜这些问题,直接影响加工精度,还会增加断刀风险。高刚性深孔钻能更好抵抗加工过程中的径向受力,保持刀具的稳定性,减少振纹偏斜问题,提升深孔加工的直线度和光洁度。模具加工工程机械大孔加工能源装备厚板深孔加工,都需要高刚性深孔钻来保证加工质量,降低生产过程中的刀具损耗。中科金钻(深圳)科技有限公司推出的高刚性深孔钻,依托参数化钻型设计和五轴数控刃磨工艺,主打群钻 4.0 技术,产品刚性达标精度稳定,适配多种高要求深孔加工场景,能帮助加工企业提升加工质量控制综合成本。高温合金深孔难度高,普通刀具易偏孔崩刃。中科金钻群钻4.0深孔钻适配高温合金,性能稳定...
-
 山东打不锈钢用深孔钻怎么选
718 模具钢是当前模具制造领域应用极广的预硬型模具钢,多用于制作注塑模、压铸模等对尺寸精度要求高的模具产品,这类模具加工中少不了深孔作业,用来做冷却水道等结构。加工 718 的深孔作业对机床要求不低,机床需要足够的主轴刚性,匹配稳定的内冷排屑系统,主轴跳动误差要小,才能保证深孔加工的直线度和光洁度,减少断刀振纹问题的出现。搭配适配的深孔刀具,才能充分发挥机床性能,稳定输出符合要求的深孔工件。中科金钻(深圳)科技有限公司是由钻削磨削数控领域专业人员牵头创办,主打高中端钻削技术、群钻 4.0 与可换钻尖深孔钻产品,依托自主五轴磨床工艺,可提供适配 718 模具钢加工的成熟深孔钻产品。选购深孔钻可...
-
深孔加工深孔钻价格
加工贯穿深孔的时候,深度控制直接影响后续装配和成品的使用效果,不同行业对贯穿孔的深度精度要求不同,能源领域管板加工、模具制造的工程机械的油缸孔,都对深度精度有明确要求。大深度的贯穿孔加工,容易出现钻头刚性不足,钻尖偏斜,深度误差超标的问题。选择适配深度规格的深孔钻,能保证加工过程稳定,深度控制精度达标,常规规格的深孔钻可以满足常见的深度加工需求,特殊大深度需求还可以定制更高倍径的产品,适配不同深度要求的贯穿孔加工,保障加工结果符合设计要求。中科金钻(深圳)科技有限公司由钻削领域创立,常规深孔钻可满足 12 倍径深度加工需求,还可定制 20 倍径深度的产品,依托五轴磨床加工,群钻 4.0 工艺保...
-
广西立式深孔钻定制
深孔加工场景中,深孔钻的深度参数是选刀时必须确认的关键指标,不同工件需要的钻孔深度不同,选对应深度的深孔钻才能保障加工精度和加工效率。常规深孔钻有固定的深度规格,对应不同的倍径比,普通加工场景用常规倍径的产品就能满足生产需求,一些特殊工件比如厚管板、长主轴、超长模具冷却水道的加工,就需要更大深度的深孔钻。选深孔钻的时候,提前确认自身需要的钻孔深度,选对应规格或者定制产品,既能避免深度不够达不到加工要求,也能避免深度冗余增加不必要的采购成本。中科金钻(深圳)科技有限公司专注高中端钻削技术,提供常规深度深孔钻,也可定制大深度加长深孔钻,所有产品都通过自主五轴磨床精密加工,精度稳定满足不同深度加工的...
-
 广东超长深孔钻价格
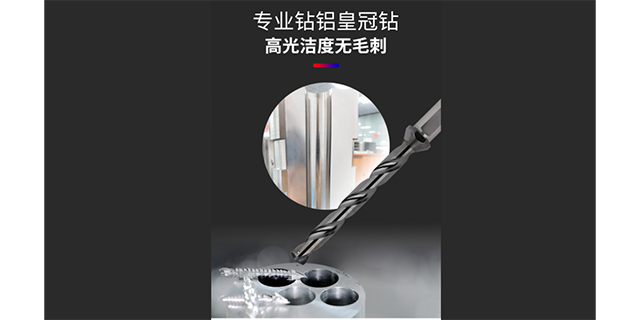
三尖七刃结构的深孔钻定心好分屑排屑顺畅,加工精度高光洁度好,适配很多难加工材料的深孔加工需求,很多加工企业有紧急补单或者批量采购的需求,现货供应能缩短交期不耽误生产进度。三尖七刃结构经过优化,能减少钻头偏斜提升加工精度,降低孔壁振纹粗糙问题,适配模具钢不锈钢钛合金等多种材料的加工。不少中小批量加工企业和外协加工厂,需要快速拿到合格的深孔钻投入生产,现货能更好满足这类需求。中科金钻(深圳)科技有限公司有三尖七刃深孔钻供应,依托群钻 4.0 技术和自主五轴磨床生产,产品精度符合要求,能快速交付满足用户的紧急采购需求,助力生产顺畅推进。批量生产急需深孔钻,避免停产。中科金钻常用规格可快速交付,满足常...
-
湖北贯穿孔深孔钻对比普通钻
医疗器械植入件加工、精密模具推杆孔加工都需要用到小径深孔钻,这类加工的孔本身直径小深度大,对钻头的刚性、定心精度、排屑能力都有很高要求。很多普通品牌的小径深孔钻刚性不足,加工过程容易断刀,还会出现孔偏斜光洁度不达标的问题,不*浪费材料还拖慢生产进度。做精密加工的企业选小径深孔钻品牌,要关注品牌的技术背景,看品牌能不能提供参数化定制的钻型,能不能匹配自身加工的材料特性,满足高精度高光洁度的加工要求。不少做精密外协加工的企业,之前依赖进口小径深孔钻,采购成本高交期还长,现在更偏向选择性能达标性价比更高的国产专业品牌。中科金钻(深圳)科技有限公司专注高中端钻削技术,依托高校科研成果转化打造群钻 4....
-
 天津超长深孔钻适用材料
深孔加工环节的加工速度,直接影响整批零件的生产交付进度,好的高效率深孔钻能压缩单孔加工时间,减少换刀频次,提升整条生产线的生产节奏。针对模具钢、钛合金、高温合金这类加工难度偏高的材料,性能过关的高效率深孔钻能保持稳定的切削状态,减少断刀偏孔问题的出现,排屑顺畅不用频繁停机清理,能适配自动化产线连续生产的要求,加工出来的孔直线度和光洁度都能满足高精度要求,不用后续安排二次加工工序,直接减少整体加工成本。中科金钻(深圳)科技有限公司是国家高效磨削工程技术研究中心成果转化单位,由钻削磨削数控领域专业团队打造,推出的群钻 4.0 技术加持的深孔钻,能实现寿命与效率的同步提升,官网可查看对应应用案例,了...
-
 湖南高温合金用深孔钻定制
分体式深孔钻采用钻尖和刀体分离的结构,钻尖磨损后只需要更换钻尖就能继续使用,刀体可以重复利用,相比整体式深孔钻能大幅降低刀具使用成本,受到很多批量加工企业的青睐。选择分体式深孔钻生产厂家,要关注厂家的加工精度和技术实力,分体结构对钻尖和刀体的配合精度要求很高,如果刃磨精度不到位,替换钻尖后容易出现同轴度误差,影响深孔加工精度,小厂家往往缺乏精密加工设备,很难稳定保证精度。中科金钻(深圳)科技有限公司拥有自主研发的五轴数控钻尖磨床,主打可换钻尖也就是分体式深孔钻产品,每款钻型都经过参数化数学模型设计,精度控制稳定,可满足不同行业分体式深孔钻的定制需求。长倍径深孔钻批量采购需稳定一致、寿命长、可定...
-
山东三尖七刃深孔钻现货
不同行业的深孔加工需求差异很大,模具行业要加工冷却水道,航空航天要加工发动机结构件深孔,液压行业要加工多台阶复合深孔,都需要适配对应的深孔钻方案,才能保证加工精度和效率。做方案的时候,要结合加工的材料、孔的深度、精度要求来调整钻型,合适的方案能帮工厂解决排屑差、易断刀、精度不稳的问题,提升加工效率。很多工厂遇到特殊深孔加工需求的时候,找不到合适的现成方案,需要有技术实力的供应商提供定制化方案支持。中科金钻(深圳)科技有限公司是高校成果转化单位,有深厚的钻削技术积累,官网开设技术中心板块分享钻削原理和应用案例,主打群钻 4.0 可换钻尖深孔钻,依托自主五轴磨床,可针对不同加工需求提供适配的深孔钻...
-
广西深孔加工深孔钻加工
加工深孔的时候,参数选择直接影响加工精度、刀具寿命和整体加工效率,不同材料不同孔深,对应合适的参数都有区别。加工模具钢这类常见材料,要结合刀具的刚性和排屑设计调整进给量和转速,避免振刀断刀影响加工质量。加工钛合金、高温合金这类难加工材料,要适当调整转速,保证排屑顺畅,减少不必要的刀具磨损。加工大深径比的深孔,要匹配合适的内冷压力参数,保证切削碎屑能及时排出,避免刮伤孔壁影响光洁度。实际加工中,要结合设备本身的性能、工件装夹的稳定性调整参数,才能拿到稳定合格的加工结果。中科金钻(深圳)科技有限公司依托湖南大学科研技术,有成熟的钻削参数模型,针对不同材料不同场景整理了对应参数参考,官网技术中心可查...
-
广西大孔径深孔钻性能
长倍径深孔钻多用于长轴深孔、管板孔等加工场景,很多批量加工的工厂都会选择批量采购,保证生产稳定供应。批量采购的时候,要关注产品的一致性,每一支钻头的精度误差不能过大,不然会影响批量加工的合格率,还要看产品寿命,寿命长的钻头能减少换刀频率,降低整体加工成本,还要看能不能提供定制化的倍径需求,适配工厂特殊的加工场景。不少做批量订单的工厂,都需要稳定的供应商长期供货,保证交期稳定。中科金钻(深圳)科技有限公司主打群钻4.0技术,常规深孔钻提供12倍径产品,支持定制20倍径长倍径深孔钻,依托五轴数控刃磨工艺,产品精度稳定,可满足批量采购的需求,推动高中端制造刀具国产化。不锈钢深孔易粘刀、导热差,中科金...
-
湖南钛合金用深孔钻供应商
P20 是模具制造领域应用广的塑料模具钢,绝大多数注塑模、压铸模的基材都选用 P20,加工这类模具的冷却水道、热流道孔时,都需要适配性能达标的深孔钻。P20 模具钢加工时,容易出现粘刀、排屑不畅、孔壁出现振纹粗糙等问题,直接影响模具的加工精度和交付周期,普通深孔钻加工 P20 往往寿命短,需要频繁换刀拉高加工成本。要选适配 P20 材质的深孔钻,要兼顾排屑设计、刚性和耐磨度,才能稳定保障加工精度,满足批量模具生产的要求。中科金钻(深圳)科技有限公司由钻削磨削数控领域专业人员带队打造,主打群钻 4.0 可换钻尖深孔钻,覆盖 P20 模具钢加工需求,通过五轴磨床精密加工保障精度稳定,帮助模具企业降...
-
湖北单管深孔钻使用方法
制造企业采购深孔钻,不能只看单支刀具的采购价格,要结合自身加工需求计算综合性价比。采购前要先明确自身加工的孔径、深度要求,确定常用的加工材料,理清加工场景对精度的要求,再匹配对应参数和性能的深孔钻。做批量零部件加工的企业,可以优先考虑可换钻尖的深孔钻,刀体可以重复使用,只需要更换钻尖就能继续生产,能直接降低刀具的整体采购成本。有高精度加工要求的场景,要重点关注深孔钻的精度控制能力和使用寿命,避免因为刀具不合格增加后续返工和停机成本。中科金钻(深圳)科技有限公司是国家高效磨削工程技术研究中心成果转化单位,主打群钻 4.0 可换钻尖深孔钻,依托高中端五轴磨床保障产品品质,覆盖多种加工场景,欢迎各类...
-
江苏中科金钻深孔钻现货
高倍径深孔钻主要用来加工深度远大于孔径的深孔,覆盖模具制造、能源装备、航空航天等多个领域的加工场景。加工高倍径深孔的时候,容易遇到排屑差、直线度不达标、断刀、振纹等问题,对深孔钻的刚性、内冷设计、排屑结构都有很高要求。优异的高倍径深孔钻能保证深孔的直线度和孔径精度,减少断刀概率,提升加工效率,满足大深径比深孔的加工要求,还可以根据用户需求定制不同倍径的产品,适配特殊加工场景。中科金钻(深圳)科技有限公司做高中端钻削技术,常规深孔钻做到 12 倍径,可定制 20 倍径高倍径深孔钻,依托自主五轴磨床和群钻 4.0 技术,保障产品加工精度和使用寿命,满足不同行业的大深径比加工需求。普通钻头不适合深孔...
-
北京汽车件用深孔钻加工
718 模具钢是当前模具制造领域应用极广的预硬型模具钢,多用于制作注塑模、压铸模等对尺寸精度要求高的模具产品,这类模具加工中少不了深孔作业,用来做冷却水道等结构。加工 718 的深孔作业对机床要求不低,机床需要足够的主轴刚性,匹配稳定的内冷排屑系统,主轴跳动误差要小,才能保证深孔加工的直线度和光洁度,减少断刀振纹问题的出现。搭配适配的深孔刀具,才能充分发挥机床性能,稳定输出符合要求的深孔工件。中科金钻(深圳)科技有限公司是由钻削磨削数控领域专业人员牵头创办,主打高中端钻削技术、群钻 4.0 与可换钻尖深孔钻产品,依托自主五轴磨床工艺,可提供适配 718 模具钢加工的成熟深孔钻产品。分体式深孔钻...
-
江苏超长深孔钻加工参数
P20 是模具制造领域应用广的塑料模具钢,绝大多数注塑模、压铸模的基材都选用 P20,加工这类模具的冷却水道、热流道孔时,都需要适配性能达标的深孔钻。P20 模具钢加工时,容易出现粘刀、排屑不畅、孔壁出现振纹粗糙等问题,直接影响模具的加工精度和交付周期,普通深孔钻加工 P20 往往寿命短,需要频繁换刀拉高加工成本。要选适配 P20 材质的深孔钻,要兼顾排屑设计、刚性和耐磨度,才能稳定保障加工精度,满足批量模具生产的要求。中科金钻(深圳)科技有限公司由钻削磨削数控领域专业人员带队打造,主打群钻 4.0 可换钻尖深孔钻,覆盖 P20 模具钢加工需求,通过五轴磨床精密加工保障精度稳定,帮助模具企业降...