-

 韶关双头火花机设备厂家
发布时间:2026.09.14
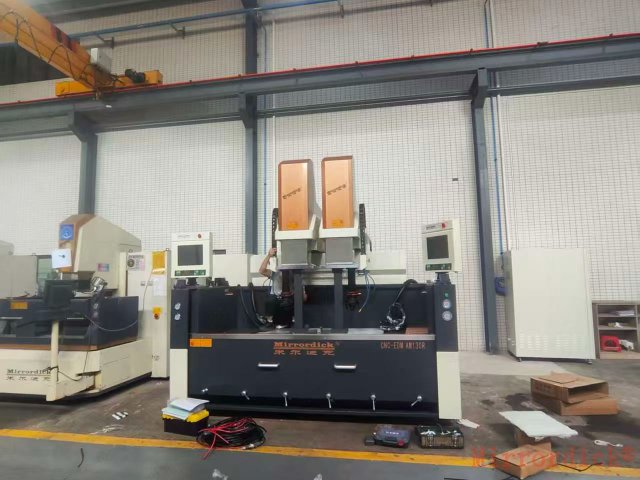
米尔迪克双头火花机的自动定位控制功能,可自动完成电极与工件的基准对正。操作人员只需将电极移动到工件附近的指定位置,系统自动完成分中操作,并将电极移动到**终的加工起始位置。自动定位功能减少了手动对刀的...
-
 上海电火花机加工解决方案哪家便宜
发布时间:2026.09.14
模具厂的设备利用率直接影响投资回报。许多火花机在实际生产中真正加工的时间占比不足50%,大量时间消耗在电极更换、参数调整、工件找正等辅助操作上。夜班时没有熟练操作员,机器只能停机等待。米尔迪克的自动化...
-
 广州单头镜面火花机规格尺寸
发布时间:2026.09.13
米尔迪克AM系列的快*夹头选配项,让电极的更换过程更快,减少了辅助加工时间,提升了整体加工效率。电极夹头是火花机夹持电极的**部件,传统的夹头更换电极时需要使用工具进行紧固与拆卸,操作繁琐...
-
 宁波工业双头火花机
发布时间:2026.09.13
米尔迪克双头火花机的加工液循环系统采用大容量储液箱设计,AM150R储液箱容积1400L,加工液的循环流量大,能快速将放电产生的热量带走。循环系统的管道采用耐腐蚀材料,能承受加工液的长期浸泡,减少管道...
-
 米尔迪克数控电火花机加工解决方案批发厂家
发布时间:2026.09.13
电火花加工中的微细电极制造是微细加工的前提。微细电极直径常小于0.1毫米,传统机械加工难以成型。米尔迪克支持反拷法加工微细电极,即用标准电极放电加工出微细电极,再利用微细电极加工工件。Windows系...
-
 宁波本地双头火花机
发布时间:2026.09.12
米尔迪克双头火花机的各轴补偿功能,能修正机械传动中的间隙与误差,提升设备的定位精度。步距误差补偿可修正运动轴的线性误差,间隙补偿能消除传动机构的反向间隙,两项补偿功能结合,使设备的运动精度得到有效提升...
-
 广东自动化电火花机加工解决方案
发布时间:2026.09.12
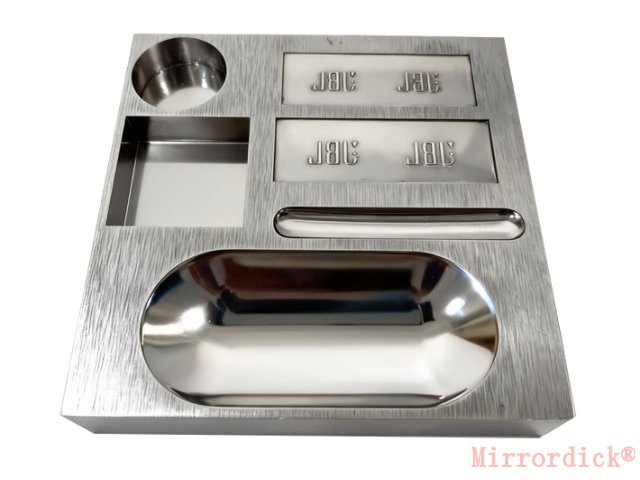
汽车车灯模具是汽车模具中要求比较高的品类之一。车灯透镜和反光碗对表面质量的要求已经达到光学级——任何微小的放电纹路都会影响光线的折射和散射,表面粗糙度需控制在Ra0.1μm以下,尺寸公差±0.05mm...
-
 定制电火花机加工解决方案售后服务
发布时间:2026.09.12
汽车车灯模具的反光槽和透镜部分对表面质量要求较高,任何微观缺陷都会影响光学性能。传统工艺需要先放电粗加工,再预留余量进行抛光,工序多、周期长。更棘手的是,车灯模具骨位深、壁厚薄,放电时极易积碳,导致反...
-
吉林哪些电火花机加工解决方案
发布时间:2026.09.12
米尔迪克AM系列牛头机(AM50/AM80/AM120)针对中大型模具,采用高刚性铸铁床身,高承重、大行程。AM80比较大工件重量4000kg,比较大电极重量150kg;AM120比较大工件重量500...
-
 本地双头火花机诚信合作
发布时间:2026.09.11
米尔迪克双头火花机的各轴补偿功能,能修正机械传动中的间隙与误差,提升设备的定位精度。步距误差补偿可修正运动轴的线性误差,间隙补偿能消除传动机构的反向间隙,两项补偿功能结合,使设备的运动精度得到有效提升...
-
 贵州定制双头火花机
发布时间:2026.09.11
米尔迪克双头火花机的60个工件坐标系预设功能,使设备在加工多腔位模具时能够快速切换不同型腔的加工参数。操作人员可预先设定每个型腔的坐标系和对应的加工参数,系统在加工过程中自动调用,无需反复对刀和重新设...
-
购买双头火花机用户体验
发布时间:2026.09.11
米尔迪克双头火花机的电极损耗控制技术,将电极损耗控制在0.1%的水平。这一损耗率远低于行业平均水平(0.3%-0.5%),意味着在相同加工条件下,米尔迪克双头火花机的电极使用寿命更长,更换频率更低。对...
-
 国内电火花机加工解决方案欢迎选购
发布时间:2026.09.11
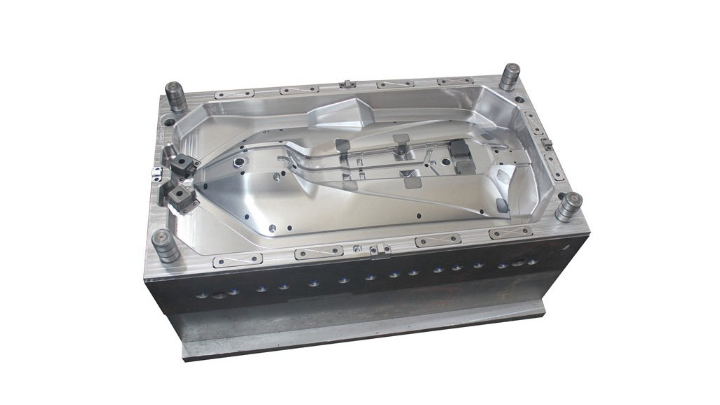
汽车车灯模具的反光槽和透镜部分对表面质量要求较高,任何微观缺陷都会影响光学性能。传统工艺需要先放电粗加工,再预留余量进行抛光,工序多、周期长。更棘手的是,车灯模具骨位深、壁厚薄,放电时极易积碳,导致反...
-
 张家界电火花机加工解决方案诚信合作
发布时间:2026.09.10
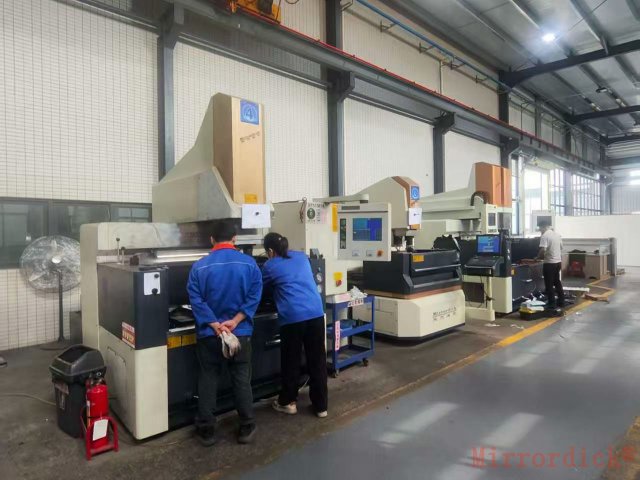
电火花加工中的石墨电极加工速度快,但石墨粉尘具有导电性,容易引起电气故障。石墨粉尘进入控制柜、驱动器、电源模块后,可能造成短路或散热不良。许多模具厂在石墨电极加工区域没有做有效的防尘隔离,导致火花机故...
-
 北京米尔迪克镜面火花机价格优惠
发布时间:2026.09.10
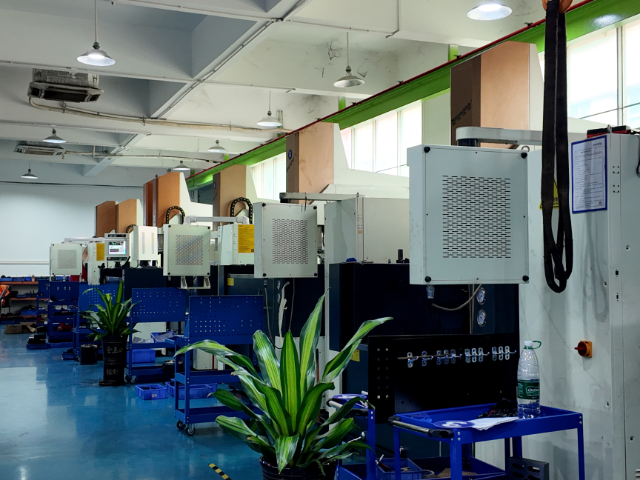
米尔迪克AM120的X、Y、Z轴行程达到2000× 1300×700mm,超大的行程范围让该机型能够覆盖大型模具与零部件的加工空间,成为大型精密加工的**设备。大型模具如汽车覆盖件模具、大...
-
 湖南定制电火花机加工解决方案
发布时间:2026.09.10
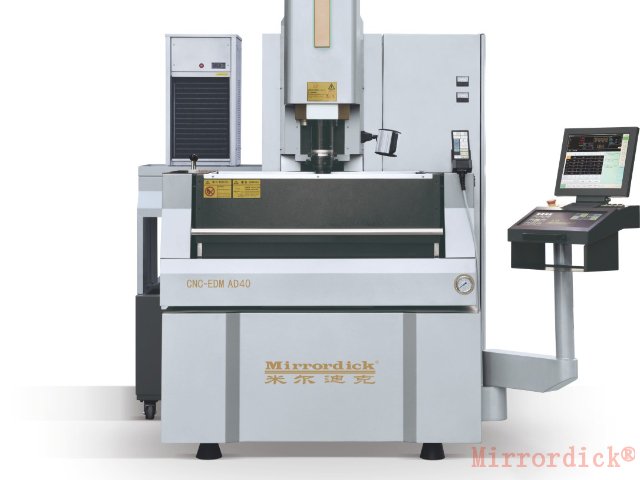
电火花加工中的工艺参数标准化有助于保证质量一致性。不同操作员可能采用不同的参数设置,导致加工结果差异。米尔迪克的Windows系统允许工艺工程师将优化后的参数保存为标准工艺,并设置权限,普通操作员只能...
-
江门数控电火花机加工解决方案
发布时间:2026.09.10
模具厂的设备利用率直接影响投资回报。许多火花机在实际生产中真正加工的时间占比不足50%,大量时间消耗在电极更换、参数调整、工件找正等辅助操作上。夜班时没有熟练操作员,机器只能停机等待。米尔迪克的自动化...
-
 自动化电火花机加工解决方案哪家便宜
发布时间:2026.09.10
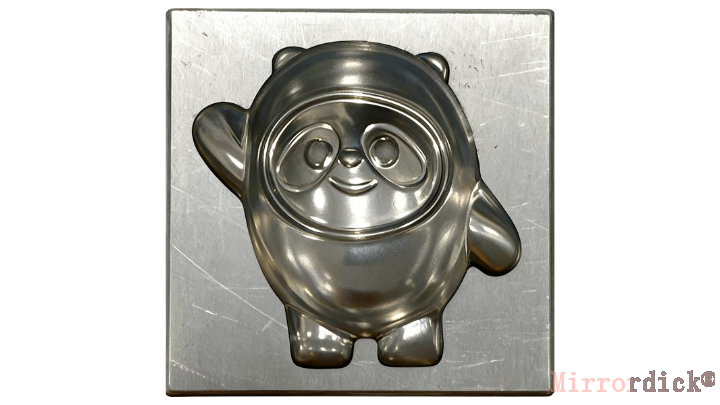
米尔迪克研发团队由多年从事放电研究的***人士组成,同时与多所**高校**教授联合组成项目课题组。制造团队由从事机床制造30多年的总工程师领衔。深厚的技术底蕴和丰富的经验使米尔迪克在放电加工技术上一直...
-
温州电火花机加工解决方案设备厂家
发布时间:2026.09.10
模具厂设备升级迭代时,旧设备处置渠道少、残值低。米尔迪克针对珠三角客户推出专属以旧换新政策,各类普通火花机、老旧镜面机均可抵扣置换新机,抵扣价格公开透明,比二手市场回收价高出15%-20%;同时提供官...
-
 无锡数控镜面火花机维修
发布时间:2026.09.10
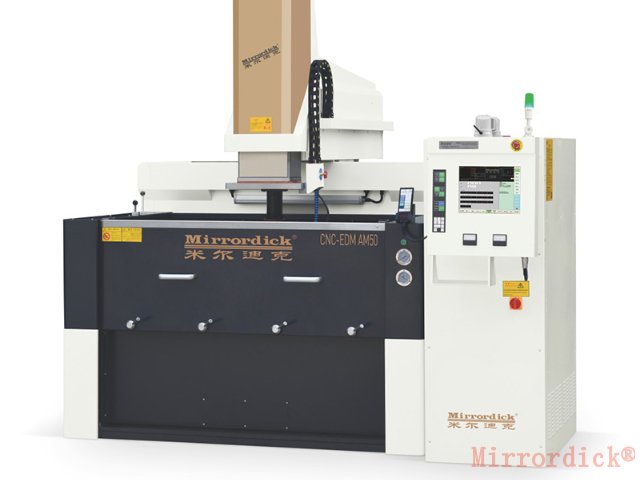
米尔迪克AM系列的手控盒支持***与增量两种控zhi模式,为设备的手动操作提供了灵活的选择,适配不同的加工调试需求。***模式以设备的原点为基准,操作人员输入***坐标后,电极会移动至该坐...
-
 河源国产镜面火花机电话
发布时间:2026.09.10
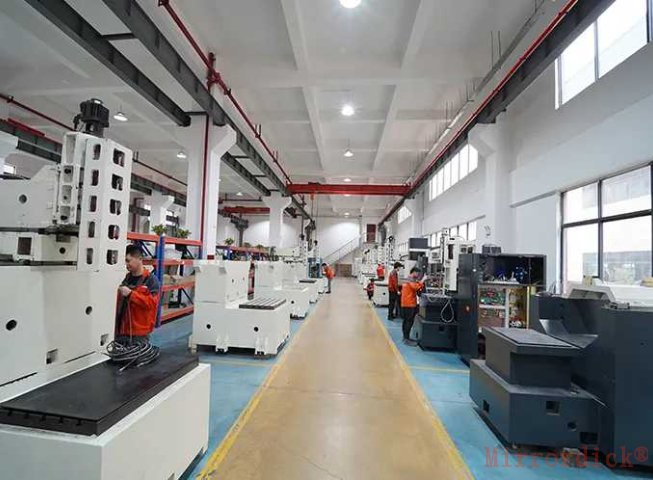
米尔迪克AM系列的排屑系统与过滤系统形成协同配合,能够快*将加工过程中产生的金属碎屑排出加工区域,确保加工过程的顺畅进行。排屑系统采用高*工作液冲刷的方式,将加工区域的金属碎屑冲入过滤系统...
-
 广州电火花机加工解决方案
发布时间:2026.09.10
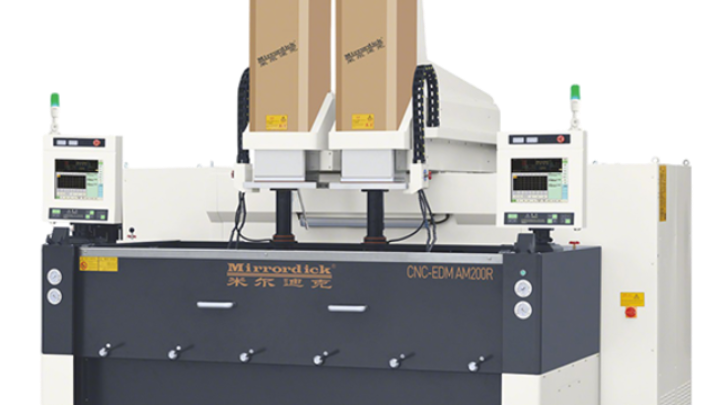
电火花加工中的复杂曲面加工需要多轴联动。传统三轴火花机只能加工垂直方向的型腔,对于倒扣、侧向孔、斜槽等特征无法直接加工。米尔迪克支持三轴到多轴联动(选配C轴可实现四轴联动),可以完成横向加工、45度倾...
-
 国内品牌电火花机加工解决方案答疑解惑
发布时间:2026.09.10
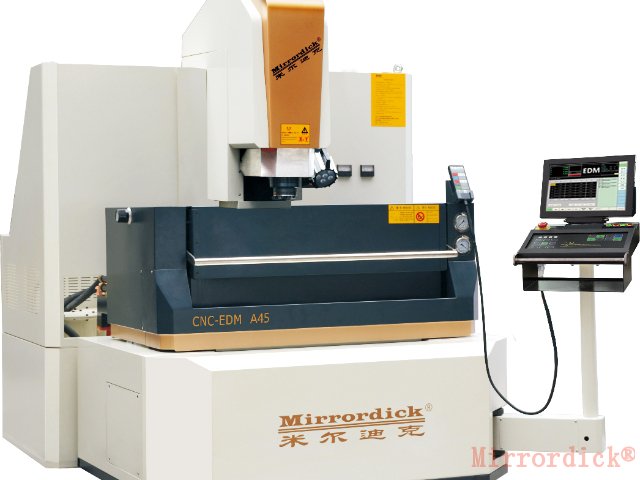
米尔迪克AR系列(AR50/AR65)定位于中**精密模具加工机型,配置***升级,适配复杂结构、高要求的精密工件高光镜面加工,比较好表面粗糙度可达Ra0.1μm。AR50工作台尺寸700×450mm...
-
无锡米尔迪克镜面火花机电话
发布时间:2026.09.09
米尔迪克AM系列的工作台采用**度铸铁材料制造,经过精密的加工与热处理,具备良好的刚性与耐磨性,能够长期保持精细的平面度,为工件的装夹与加工提供了稳定的基础。工作台是火花机承载工件的**部...
-
 广州单头镜面火花机厂家
发布时间:2026.09.09
米尔迪克AM系列选配的火花油恒温装置,通过精细的温度控zhi,避免了油温变化对加工精度的影响,让**精密加工的效果更为稳定。火花油的温度会随放电加工的进行逐渐升高,温度升高会导致火花油的粘...
-
 吉林电火花机加工解决方案批发厂家
发布时间:2026.09.09
电火花加工中,镜面效果难以稳定复现是许多模具厂的痛点。普通火花机在实验室条件下偶尔能出镜面,但批量生产时表面质量波动大,有的工件光亮,有的却有纹路,导致后续抛光工作量不稳定。问题根源在于放电参数对加工...
-
 河源米尔迪克镜面火花机厂家价格
发布时间:2026.09.09
米尔迪克AM系列在放电加工的能量控zhi上实现了精细化分层,能够根据不同的加工阶段输出对应的放电能量,让加工效率与加工精度得到平衡。在粗加工阶段,系统输出大能量的放电脉冲,加快金属材料的蚀...
-
 福建电火花机
发布时间:2026.09.09
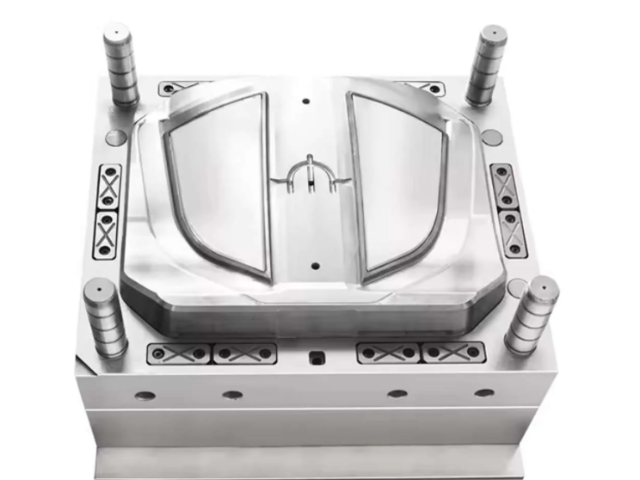
注塑模具中的细微纹路(如皮革纹、磨砂纹、拉丝纹)需要依靠放电加工实现。传统方法是用纹面电极将纹理转移到模具表面,但纹路的深度、均匀性和清晰度难以控制。放电参数设置不当会导致纹路过深或过浅,甚至出现局部...
-
韶关智能电火花机加工解决方案
发布时间:2026.09.09
深腔加工(深度>50mm、宽度<2mm)积碳,是模具厂**头疼的问题之一。当加工深度超过50mm、宽度不足2mm时,排屑通道极度狭窄,电蚀产物难以排出。一旦堆积量超过临界值,就会引发异常放电,瞬间高温...
-
珠海库存电火花机加工解决方案
发布时间:2026.09.09
米尔迪克研发团队由多年从事放电研究的***人士组成,同时与多所**高校**教授联合组成项目课题组。制造团队由从事机床制造30多年的总工程师领衔。深厚的技术底蕴和丰富的经验使米尔迪克在放电加工技术上一直...