新闻中心 - 苏州起跑线环境保护科技有限公司
-
 蓄热氧化RTO的应用前景
防爆型RTO设备具备多项针对易燃易爆废气处理的安全与性能优势。设计中采用了安全配件和多重安全联锁系统,能够实时监控废气浓度,防止燃爆隐患。设备配备LEL监测装置,及时预警,确保运行环境的安全性。防爆型...
发布时间:2026.06.21 -
 安徽焚烧蓄热RTO焚烧炉
节能型蓄热式热氧化器专门针对废气浓度在中高范围的工业排放进行优化,适用浓度区间大致在1000至20000毫克每标准立方米之间。设备通过高效的热回收系统,较大限度地减少能源消耗,同时保证废气的彻底氧化分...
-
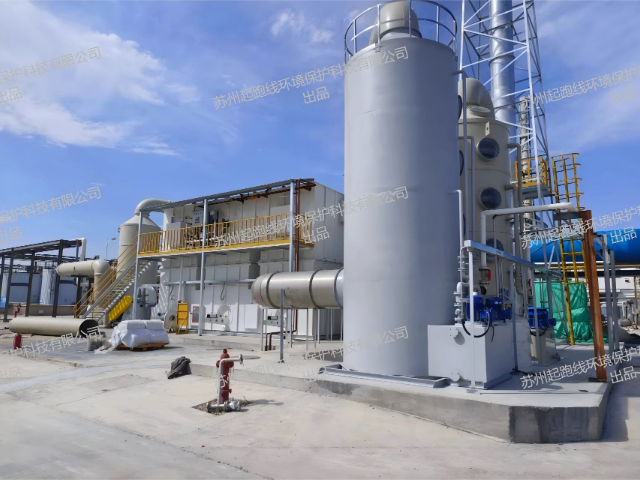 湖北蓄热焚烧RTO采用模块化设计
专注于节能型蓄热式热氧化器的制造企业,通常具备先进的技术研发能力和完善的生产体系。此类厂家能够根据不同工业废气的特点,设计出高效节能的RTO设备,满足多样化的应用需求。节能型RTO设备厂家注重产品的模...
-
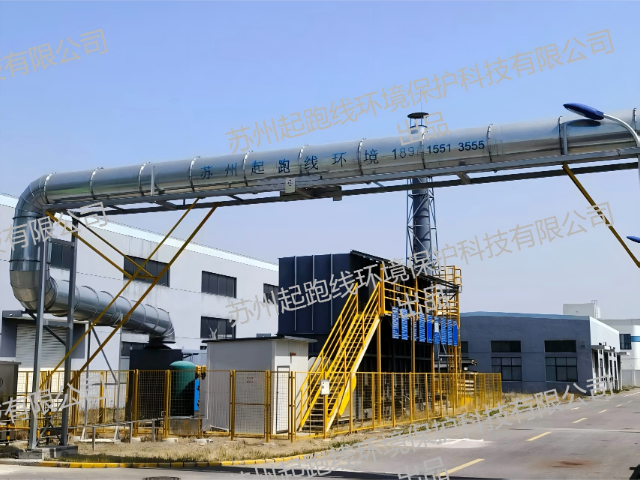 新疆RTO的特点是什么
环保型蓄热式热氧化器在设计上强调模块化,便于设备的灵活组装和维护。模块化设计将设备划分为多个功能单元,每个单元可单独完成特定任务,如废气预热、氧化燃烧和热量回收等。这种设计方式不*缩短了施工周期,还方...
-
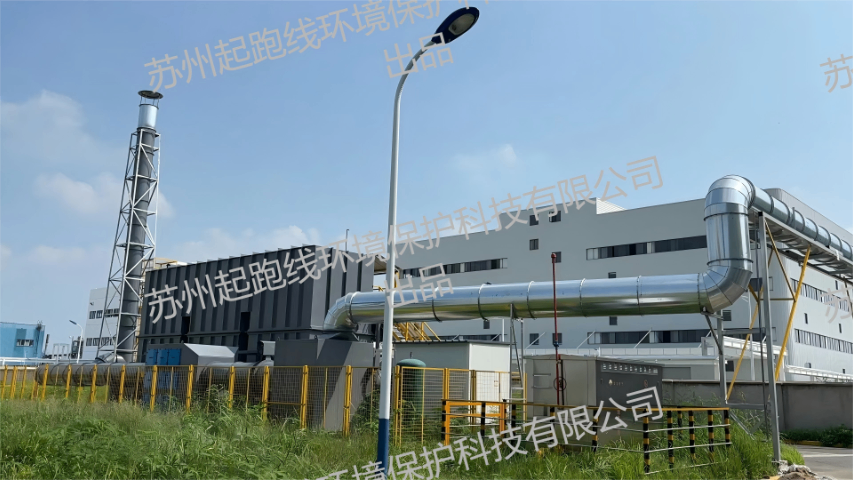 河南二厢RTO设备怎么选划算
在市场中,选择合适的旋转RTO设备厂家对废气处理项目的成功至关重要。可靠厂家不*能提供符合技术规范的高性能设备,还能提供完善的售后服务和技术支持。专业制造商通常具备丰富的研发经验和先进的生产工艺,能够...
-
 河南热氧化RTO设备怎么选划算
蓄热燃烧RTO通过利用高温气体加热陶瓷蓄热体,实现废气预热,降低燃料消耗。废气中的有机物在氧化室内高温氧化,生成无害的二氧化碳和水蒸气。氧化后的高温气体经过陶瓷蓄热体,将热量传递给蓄热体储存,供下一批...
-
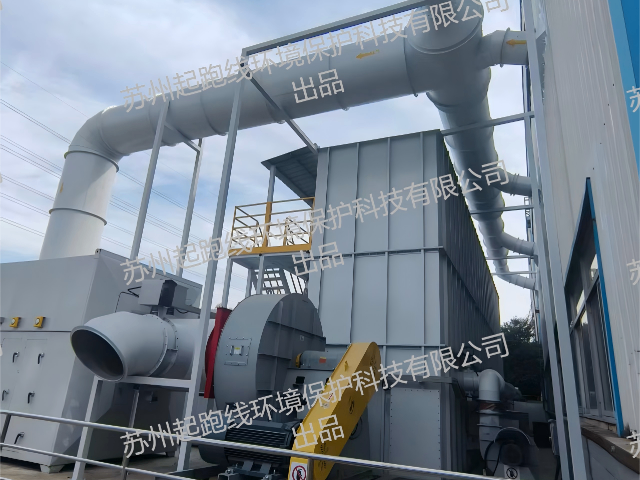 广东蓄热燃烧RTO的净化效率
焚烧氧化RTO技术是一种利用高温氧化反应处理有机废气的环保设备。其运行原理是在超过760℃的环境下,将废气中的有害有机物完全分解,转变为无害的二氧化碳和水。焚烧氧化RTO设备通过陶瓷蓄热体有效回收燃烧...
-
 北京起跑线CO催化燃烧催化
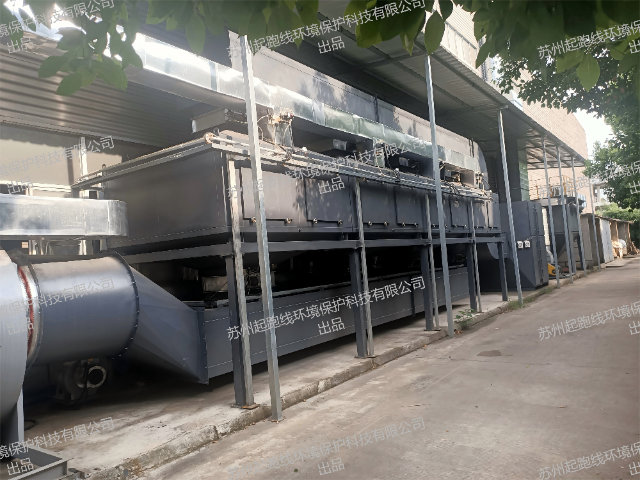
固定床吸脱附CO催化燃烧与RTO(蓄热燃烧)虽同属热力氧化技术,但在原理与适用场景上存在明显差异。RTO依靠陶瓷蓄热体回收热量,燃烧温度高达750–900℃,适合中高浓度废气;而CO催化燃烧在催化剂作...
-
 广东焚烧氧化RTO的基本原理
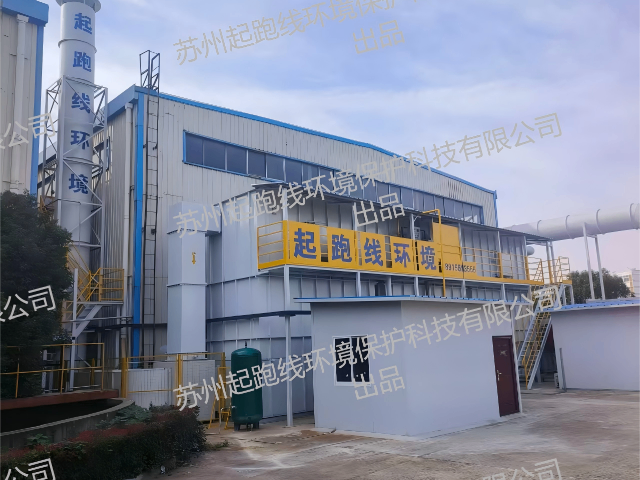
起跑线品牌的RTO设备在市场中以其稳定的性能和合理的成本表现出较高的性价比。设备采用先进的蓄热式热氧化技术,能够将有机废气高效分解,净化效率可达到99%。陶瓷蓄热体设计合理,热回收率高达95%以上,明...