新闻中心 - 苏州起跑线环境保护科技有限公司
-
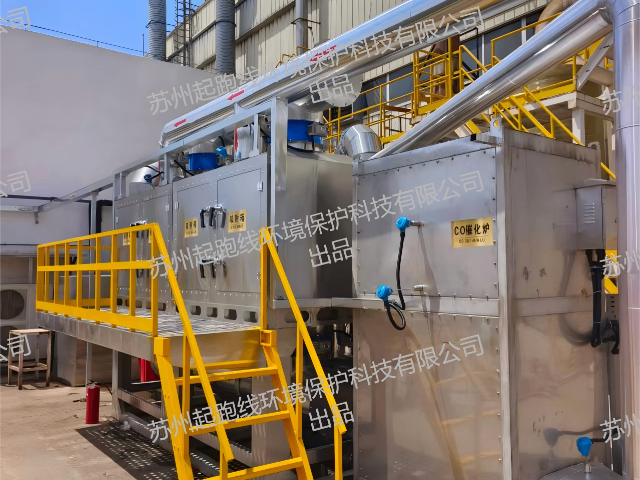 山东VOCs治理CO催化燃烧是什么
一体化CO催化燃烧设备将吸附、脱附、催化、换热、控制集成于单体结构,虽节省空间,但对运行维护提出更高要求。日常维护包括定期检查吸附材料压差,判断是否需更换;清理过滤器防止堵塞;监测催化床进出口温升,评...
发布时间:2026.05.03 -
 青海CO催化燃烧设备价格
涂装行业废气具有风量大、浓度低、易燃易爆等特点,RCO与RTO在此场景下的选择需权衡多方面因素。RTO高温运行(>800℃)存在爆燃风险,且能耗高,不适合低浓度废气;RCO在250–450℃低温催化,...
-
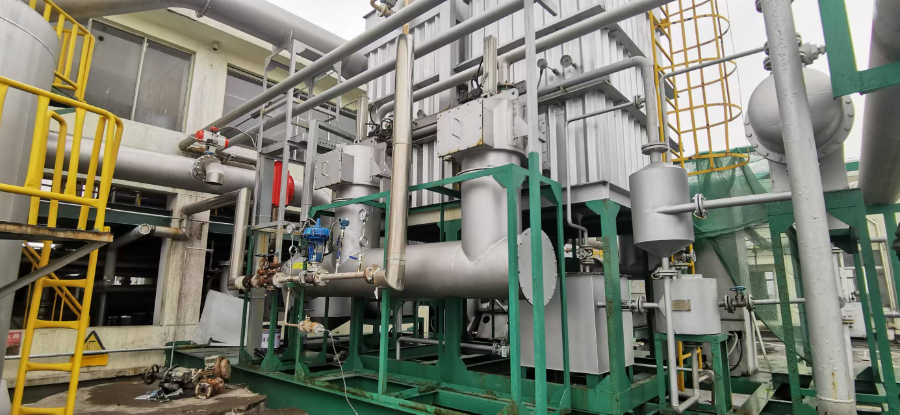 广东大型冷凝回收设备价格
有机废气若未经有效处理直接排放,不*违反环保法规,也意味着宝贵资源的流失。冷凝回收技术从源头出发,将治理与资源化融为一体。其关键在于利用有机物在低温下易液化的物理特性,结合吸附富集手段,突破单一冷凝对...
-
 四川环保型RCO催化燃烧应用前景
现代CO催化燃烧设备高度依赖PLC自动控制系统实现安全、高效、节能运行。系统实时采集催化床温度、脱附风温、进出口浓度、风机状态等数据,自动调节加热功率、风阀开度与切换周期。当检测到异常如超温、催化剂失...
-
 上海耐热沸石转轮设备性价比怎么样
沸石转轮有机废气吸脱附设备通过转轮缓慢旋转实现废气的连续吸附和脱附。废气中的VOCs在处理区被沸石分子筛吸附,净化后的气体直接排放,吸附剂逐渐饱和后进入脱附区,利用约200℃的热风将有机物脱附,形成高...
-
河南环保型RCO催化燃烧设备运行维护
涂装行业废气具有风量大、浓度低、易燃易爆等特点,RCO与RTO在此场景下的选择需权衡多方面因素。RTO高温运行(>800℃)存在爆燃风险,且能耗高,不适合低浓度废气;RCO在250–450℃低温催化,...
-
 山东工业废气RCO催化燃烧设备安装调试
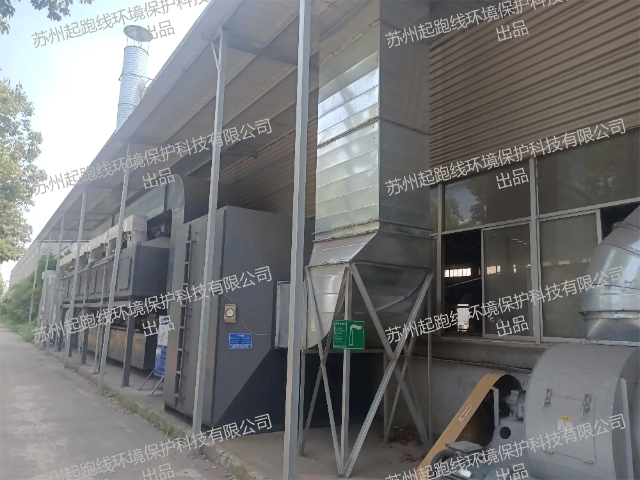
VOCs治理RCO催化燃烧设备的关键优势在于低温高效与能量自持。该技术利用催化剂将有机废气的氧化温度降至250–450℃,大幅降低能耗,同时避免高温燃烧产生的氮氧化物。系统通常集成吸附浓缩单元,可将大...
-
 青海废气处理活性炭吸附冷凝回收
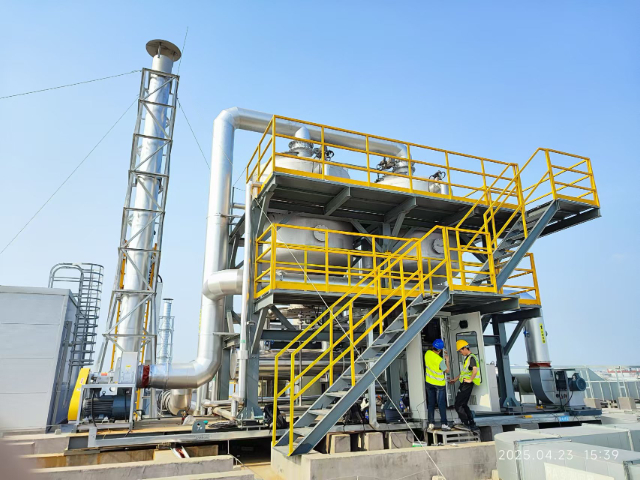
在众多有机废气治理路径中,活性炭吸脱附结合冷凝回收因其技术成熟、投资适中而被采用。该工艺首先利用活性炭的多孔结构高效吸附废气中的VOCs,使排放气体达到环保标准;当活性炭趋于饱和,系统自动切换至脱附阶...
-
 湖北自动化控制冷凝回收设备怎么选划算
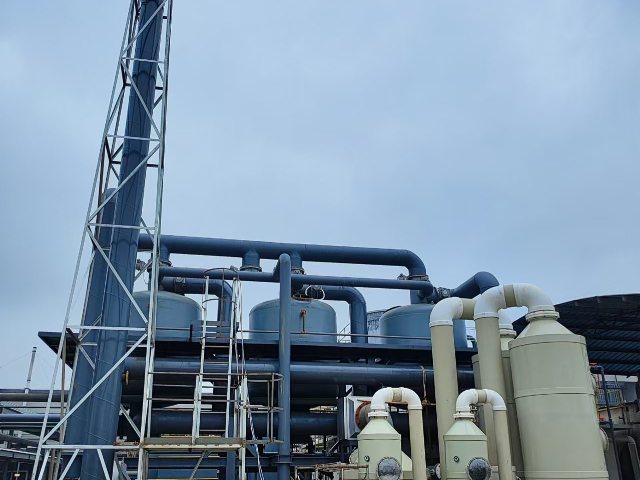
VOCs冷凝回收净化并非简单降温液化,而是融合吸附富集与准确冷凝的复合工艺。低浓度废气直接冷凝效率极低,因此先通过吸附材料将其浓缩数十倍,再对高浓度蒸气实施深度冷却,使有机物在露点以下凝结为液体。该过...
-
山东树脂吸附冷凝回收
化工废气冷凝回收系统专为处理含高价值有机溶剂的工业尾气而设计,典型成分包括甲苯、二氯甲烷、DMF等。系统通过吸附富集提升浓度,再利用低温冷凝实现高效液化回收。整套装置包含预处理、吸附、蒸汽脱附、冷凝分...