-
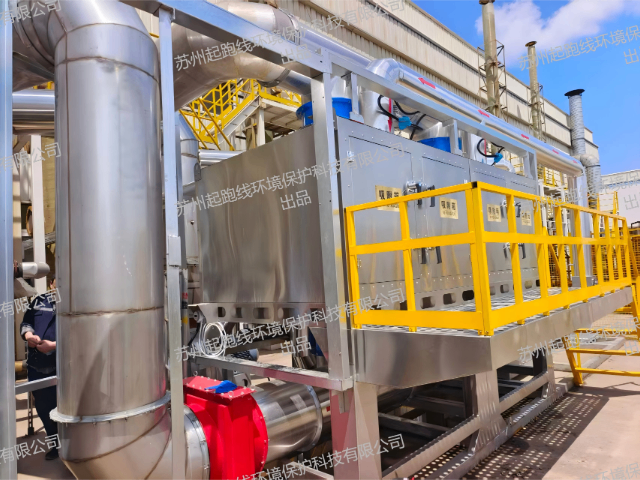
 上海RCO催化燃烧反应过程
发布时间:2026.05.30
选择CO催化燃烧设备供应商时,需关注其技术积累、工程经验与售后服务能力。理想的厂家应具备完整的研发制造体系,能根据废气特性定制吸附材料、催化剂类型及系统配置。同时,拥有环保工程专业承包资质和成功案例,...
-
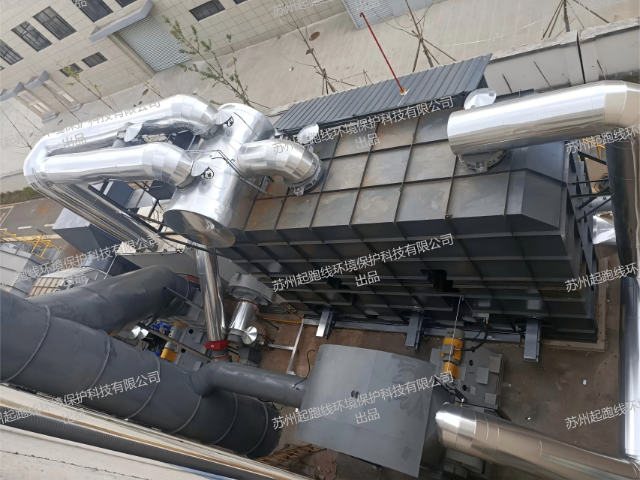 河南喷涂行业沸石转轮项目承包
发布时间:2026.05.30
沸石转轮浓缩吸脱附技术通过将大风量且低浓度的有机废气浓缩成高浓度小风量的废气,明显降低了后续处理设备的负荷和运行成本。该装置利用沸石分子筛的微孔结构和分子间的范德华力,能够高效吸附废气中的挥发性有机物...
-
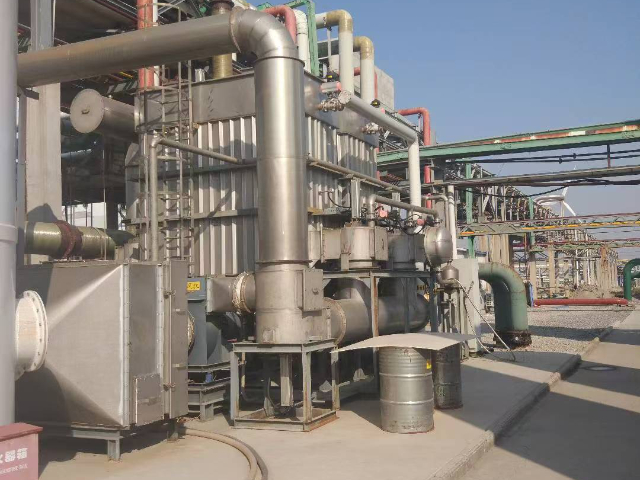 广东活性炭吸脱附+冷凝回收有什么作用
发布时间:2026.05.29
活性炭吸附+冷凝回收是一种经典且实用的VOCs治理组合。活性炭负责高效捕集废气中的有机分子,冷凝单元则将脱附后的高浓度蒸气转化为液体回收。两者协同工作,既克服了单一吸附饱和快的问题,又避免了单纯冷凝对...
-
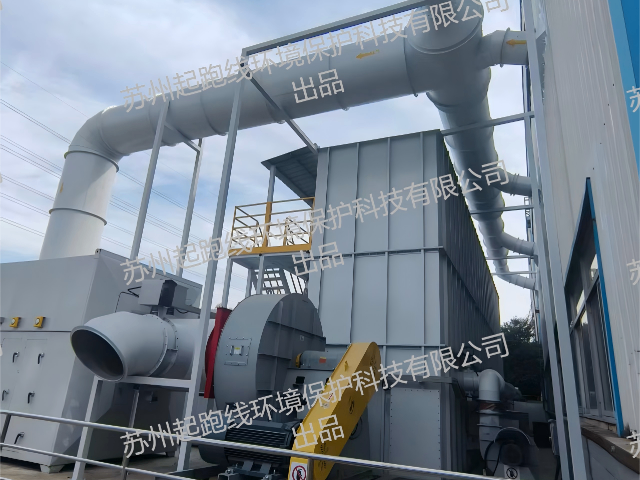 安徽蓄热氧化燃烧RTO将废气分解成什么
发布时间:2026.05.28
节能型蓄热式热氧化器专门针对废气浓度在中高范围的工业排放进行优化,适用浓度区间大致在1000至20000毫克每标准立方米之间。设备通过高效的热回收系统,较大限度地减少能源消耗,同时保证废气的彻底氧化分...
-
 北京涂装行业RCO催化燃烧厂家推荐
发布时间:2026.05.28
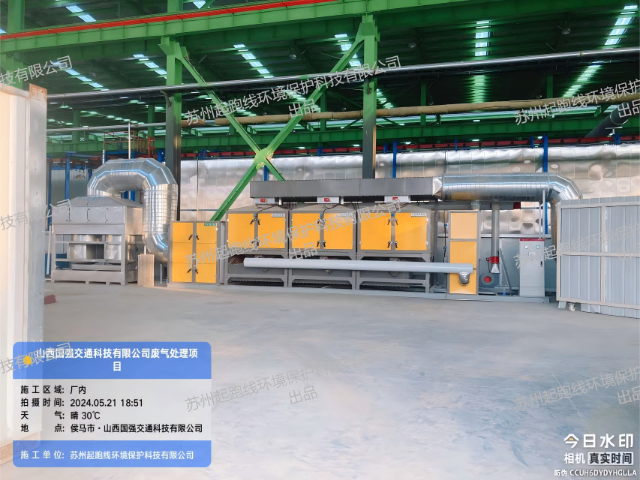
工业废气种类繁多,浓度、湿度、颗粒物含量差异大,RCO催化燃烧凭借其灵活性和高净化效率成为主流治理技术之一。该工艺不依赖燃料燃烧,而是通过催化剂降低反应活化能,使有机物在250–450℃即可完全氧化。...
-
 青海化工废气冷凝回收
发布时间:2026.05.27
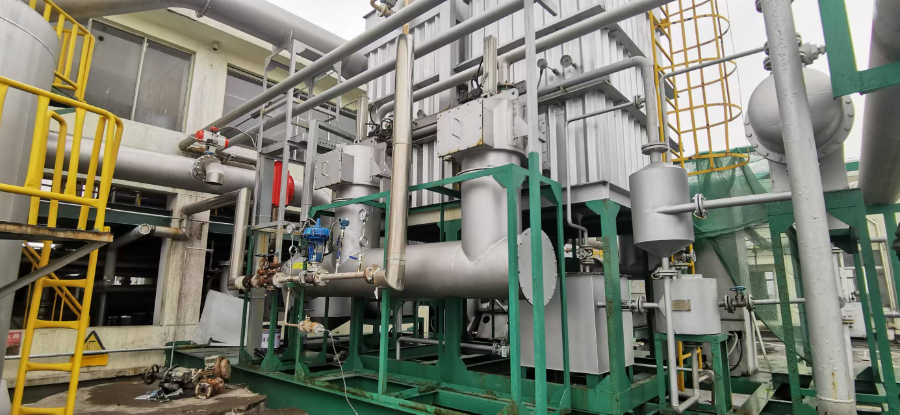
冷凝回收设备的安装调试是确保系统高效运行的关键环节。苏州起跑线环境保护科技有限公司采用“交钥匙”工程模式,由自有施工团队完成设备就位、管道连接、电气接线及系统联调。安装前进行现场勘测,优化布局以减少压...
-
 河南CO催化燃烧加热温度设置
发布时间:2026.05.27
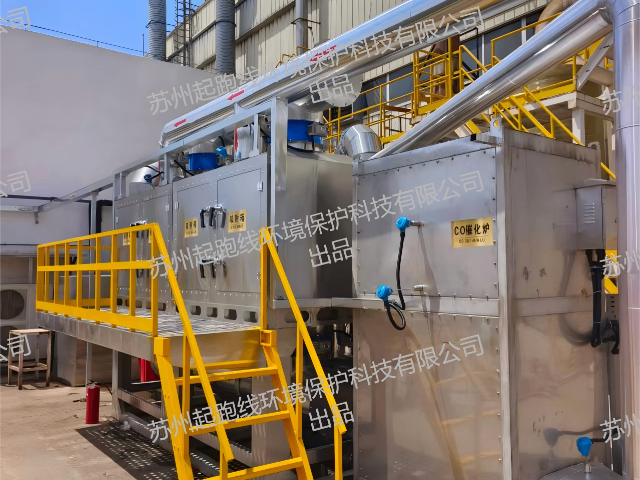
涂装车间排放的废气通常含有苯系物、酯类、酮类等有机溶剂,具有风量大、浓度低、易燃易爆等特点。针对此类废气,CO催化燃烧设备需具备高安全性与强适应性。系统前端设置高效过滤器去除漆雾颗粒,防止堵塞吸附材料...
-
 广东耐热沸石转轮气体浓缩程度
发布时间:2026.05.26
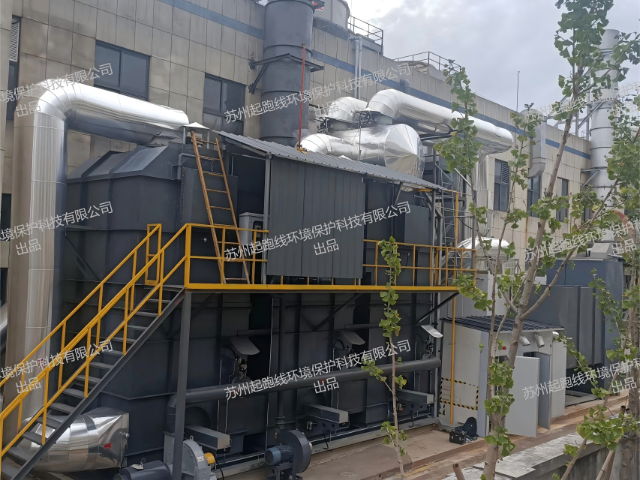
环保型沸石转轮技术通过物理吸附和热脱附的循环过程,实现了对挥发性有机物(VOCs)的高效捕集和浓缩。该技术利用沸石分子筛的微孔结构,依靠分子间的范德华力吸附废气中的有机分子,随后在加热气流作用下脱附,...
-
 苏州大型CO催化燃烧的运行成本
发布时间:2026.05.26
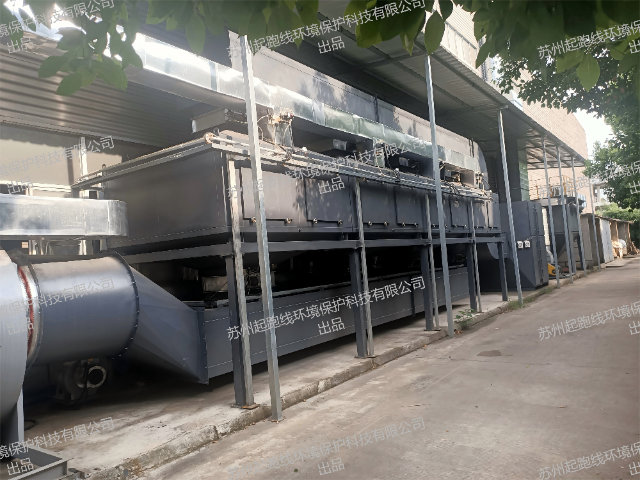
PLC自动控制RCO催化燃烧项目承包涵盖从需求分析到运维移交的全周期服务。承包方首先调研客户废气参数、生产节拍与场地条件,定制吸附材料、催化剂量及控制系统逻辑;随后完成设备制造、管道安装、电气接线;调...
-
 安徽工业废气冷凝回收设备制造
发布时间:2026.05.25
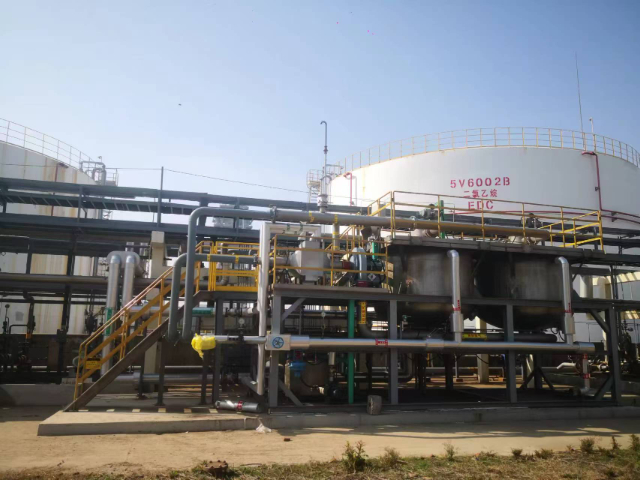
大型冷凝回收面对数万立方米每小时的废气处理需求,通常采用“多塔轮换吸附浓缩+梯级深冷冷凝”的复合净化方式。系统配置3–4个吸附塔交替运行,确保连续处理能力;废气经吸附后VOCs浓度被富集20–50倍,...
-
 苏州燃烧蓄热RTO设备怎么选划算
发布时间:2026.05.24
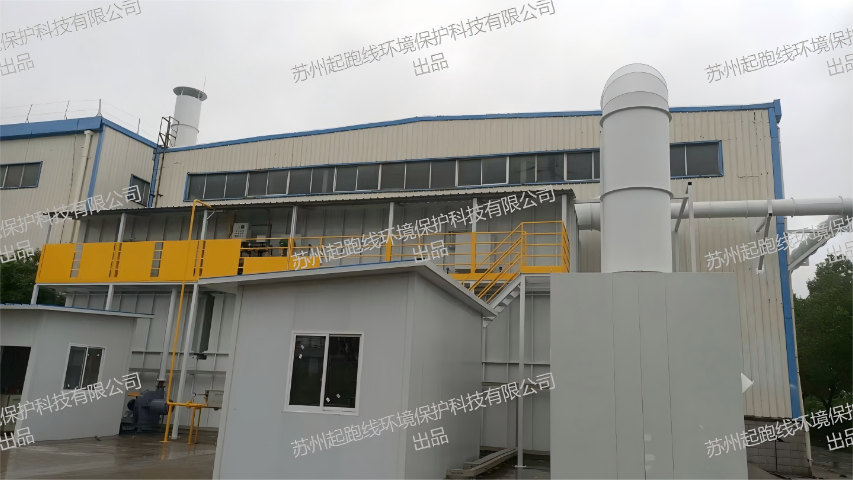
旋转RTO技术利用特殊设计的分格板将蓄热体分为预热、冷却与吹扫三个单独的扇形区,实现废气的高效处理。废气从底部进入,通过分配器进入预热区,使气体温度逐步上升,随后进入顶部燃烧室完成有机物的氧化反应。燃...
-
 河南VOCs沸石转轮是什么
发布时间:2026.05.24
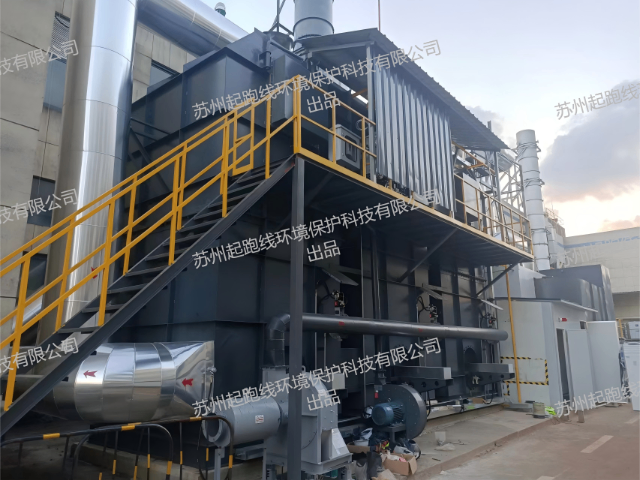
沸石转轮浓缩吸脱附设备以转轮作为关键部件,采用耐热、耐溶剂的密封材料将处理区、再生区和冷却区有效隔离,保证气流不串扰,提升系统稳定性。转轮以恒定速度旋转,处理区负责吸附大风量低浓度废气中的VOCs,净...
-
苏州树脂吸附脱附+冷凝回收工艺流程
发布时间:2026.05.24
化工行业排放的废气常含有甲苯、二氯甲烷等高价值有机溶剂,成分明确但浓度波动大。针对此类工况,冷凝回收系统通过吸附富集与低温液化相结合,实现高效治理与资源回用。系统通常配置双塔或多塔吸附单元,保障连续运...
-
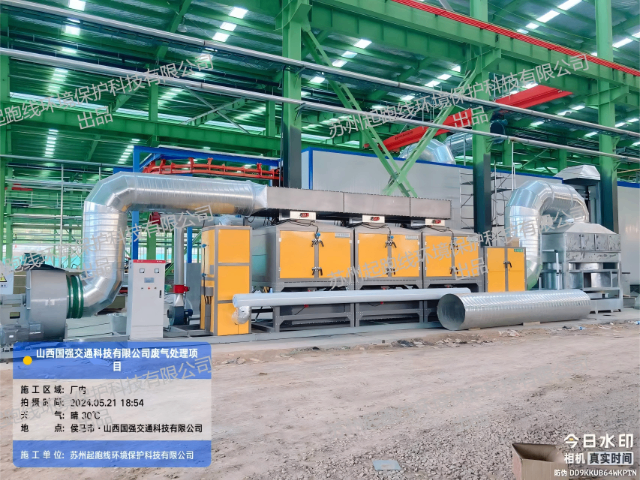 江苏印刷行业CO催化燃烧废气处理
发布时间:2026.05.24
固定床吸脱附RCO催化燃烧废气处理设备采用静态吸附床设计,结构简单、维护方便,适用于中小风量或间歇排放场景。废气通过固定填充的活性炭或沸石层完成吸附,饱和后切换至脱附回路,利用热风解吸并送入RCO单元...
-
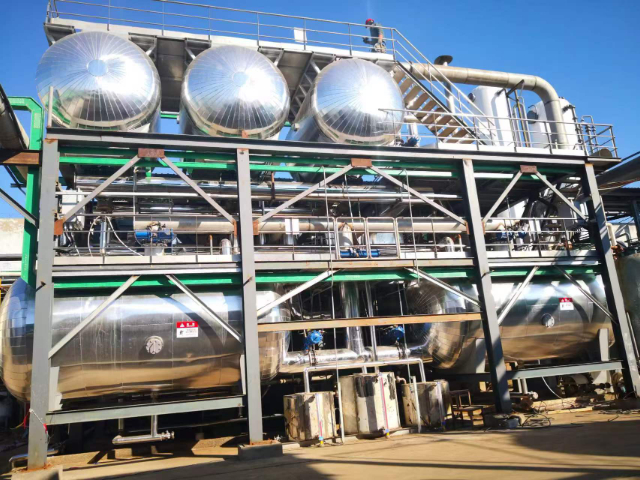 上海环保型冷凝回收设备安装调试
发布时间:2026.05.24
VOCs冷凝回收技术的关键在于将气态污染物转化为可利用的液态资源。通过吸附浓缩提升废气浓度,再利用冷凝使其达到露点以下,实现高效液化。该方法适用于沸点高于-20℃的大多数有机溶剂,回收产物纯度高,可直...
-
河南耐溶剂沸石转轮可以通过哪些气体
发布时间:2026.05.23
环保型沸石转轮技术通过物理吸附和热脱附的循环过程,实现了对挥发性有机物(VOCs)的高效捕集和浓缩。该技术利用沸石分子筛的微孔结构,依靠分子间的范德华力吸附废气中的有机分子,随后在加热气流作用下脱附,...
-
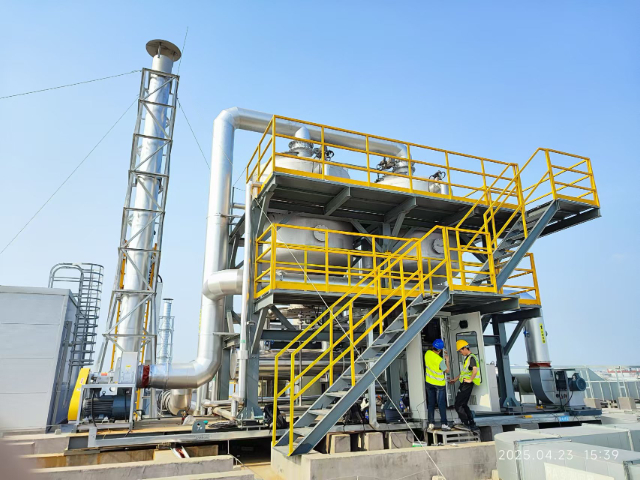 河南有机废气处理冷凝回收设备性价比怎么样
发布时间:2026.05.23
“活性炭吸附蒸汽吸附冷凝回收”这一表述虽存在术语重复,实际指向的是以活性炭为吸附介质、饱和蒸汽为脱附热源、冷凝为回收手段的标准工艺路径。废气首先通过活性炭床层,其中的VOCs被高效截留,净化气体达标排...
-
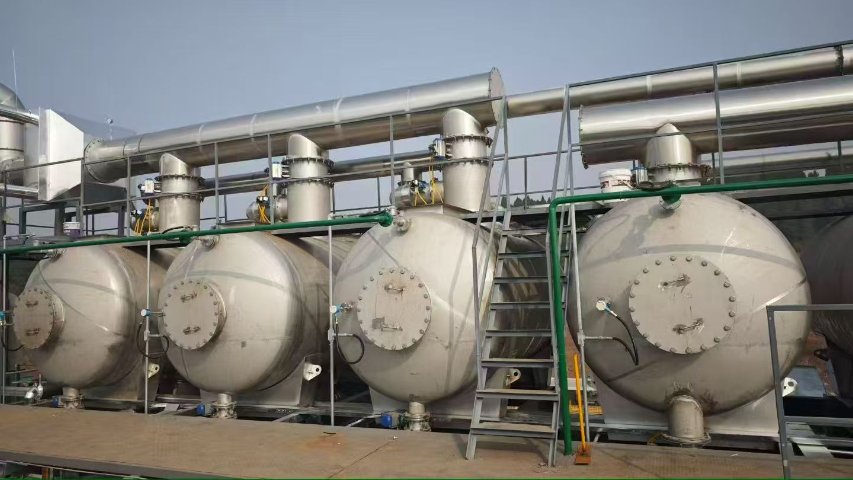 河北节能型冷凝回收设备选型
发布时间:2026.05.23
工业废气中含有大量可回收有机溶剂,直接排放既浪费资源又污染环境。冷凝回收技术通过物理手段实现“变废为宝”,在治理污染的同时创造经济价值。系统适应性强,可处理单一或混合溶剂废气,回收率视成分而定,通常在...
-
河南蒸汽脱附+冷凝回收应用前景
发布时间:2026.05.23
印刷废气冷凝回收设备专门针对油墨、清洗剂使用过程中产生的乙酸乙酯、异丙醇等有机废气设计。设备先通过预处理去除粉尘与湿气,再利用活性炭或树脂吸附VOCs;饱和后采用低温蒸汽脱附,释放高浓度蒸气;随后经冷...
-
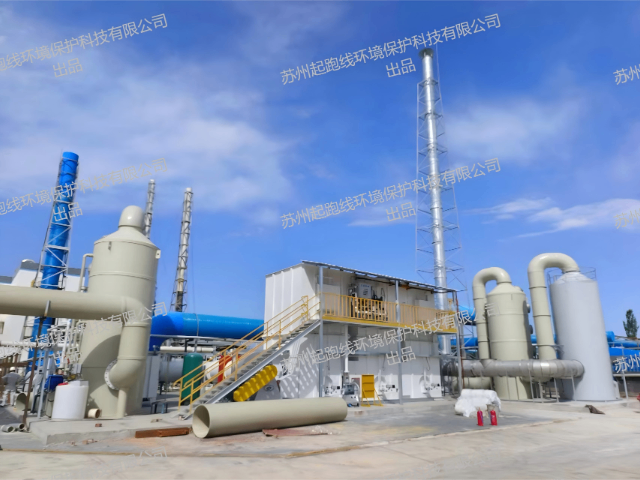 湖北多厢RTO类型
发布时间:2026.05.23
蓄热焚烧技术通过高温氧化分解有机废气,实现污染物的完全清理。RTO系统内的陶瓷蓄热体有效回收燃烧产生的热量,明显降低能源消耗。废气在进入燃烧室前被预热,减少了燃料需求,提高了燃烧效率。该技术能够处理浓...
-
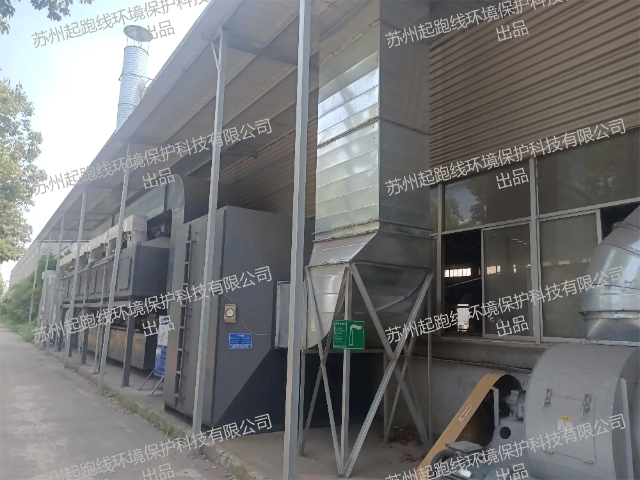 北京节能型RCO催化燃烧催化
发布时间:2026.05.23
PLC自动控制RCO催化燃烧项目承包涵盖从需求分析到运维移交的全周期服务。承包方首先调研客户废气参数、生产节拍与场地条件,定制吸附材料、催化剂量及控制系统逻辑;随后完成设备制造、管道安装、电气接线;调...
-
苏州挥发性有机物CO催化燃烧设备怎么选划算
发布时间:2026.05.23
节能型CO催化燃烧的关键优势在于热能的内部循环利用。脱附产生的高浓度废气在催化床氧化放热,这部分热量通过换热器预热incoming脱附气或再生热风,大幅减少电加热需求。在合理设计浓缩比(通常10–20...
-
江苏低温蒸汽脱附冷凝回收设备厂家
发布时间:2026.05.22
有机废气处理冷凝回收净化的关键目标是在达标排放的同时实现资源回用。该技术路线不依赖化学反应或高温氧化,而是通过物理吸附与相变原理完成污染物去除。废气先经除尘除油,再进入吸附单元浓缩;脱附后高浓度蒸气被...
-
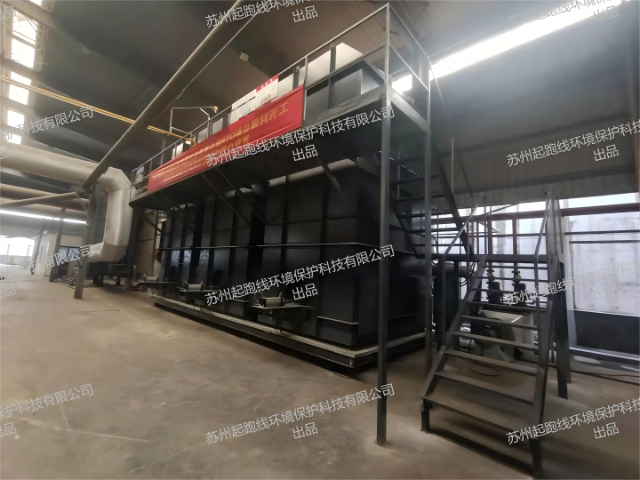 浙江高温RTO设备厂家
发布时间:2026.05.22
小型RTO设备以其紧凑设计和灵活配置适合处理中小型企业的有机废气问题。该设备利用高温热氧化技术,将废气中的有机物质转化为无害的二氧化碳和水,净化率高达99%。小型RTO特别适合空间有限、废气量较小的场...
-
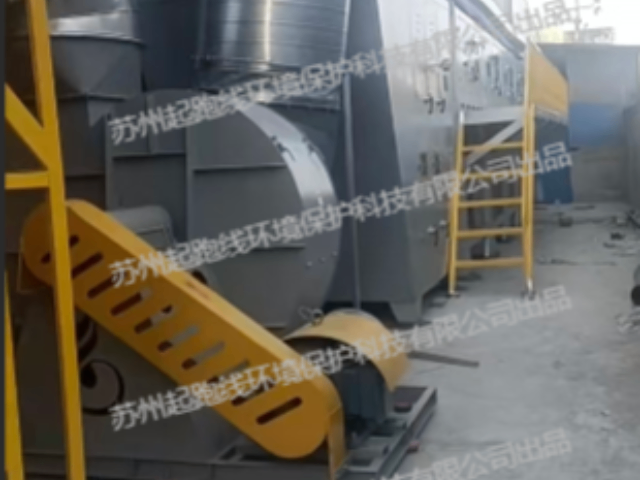 广东化工行业CO催化燃烧设备制造
发布时间:2026.05.22
起跑线RCO催化燃烧设备的运行维护强调预防性与标准化。日常巡检包括查看PLC报警记录、测量催化床温差、检查吸附压降;每月清理进气过滤器、校验温度传感器;每季度检测电加热绝缘电阻、紧固电气接线;每年评估...
-
节能型CO催化燃烧厂家推荐
发布时间:2026.05.22
化工生产过程中排放的废气常含苯系物、醇类、卤代烃等复杂组分,部分还带有腐蚀性或毒性。RCO催化燃烧技术通过前置吸附去除大部分污染物,再将浓缩后的高浓度废气送入催化反应器,在250–450℃下彻底氧化。...
-
 广东VOCs冷凝回收有什么作用
发布时间:2026.05.22
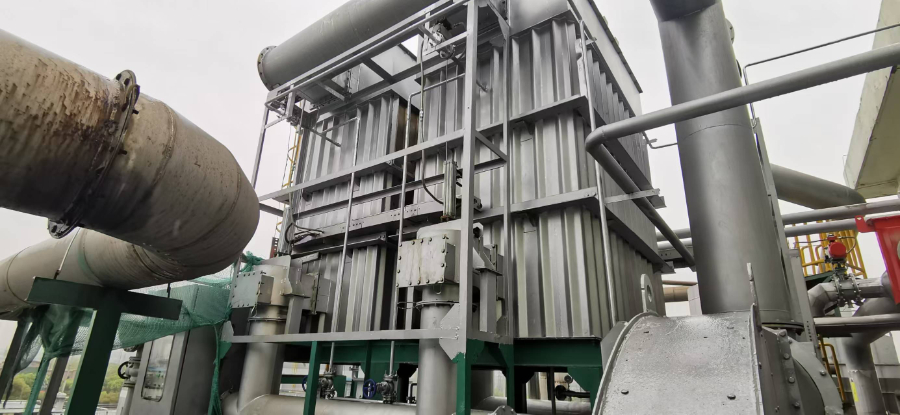
面对日益严格的VOCs排放限值,企业亟需兼顾治理效率与资源回用的先进技术。高效冷凝回收系统通过优化吸附材料选型、准确控制脱附温度与冷凝梯度,明显提升有机物捕集与液化效率。不同于单一冷凝法受限于露点温度...
-
山东VOCs沸石转轮浓缩吸脱附设备
发布时间:2026.05.22
沸石转轮设备的关键结构包括处理区、再生区和冷却区,这三部分由耐高温且耐溶剂的密封材料严格分隔。转轮本体由沸石分子筛组成,具有大量微孔,能够高效吸附废气中的有机物。处理区负责吸附大风量低浓度的废气,经过...
-
 辽宁RCO催化燃烧达到燃烧自平衡循环
发布时间:2026.05.22
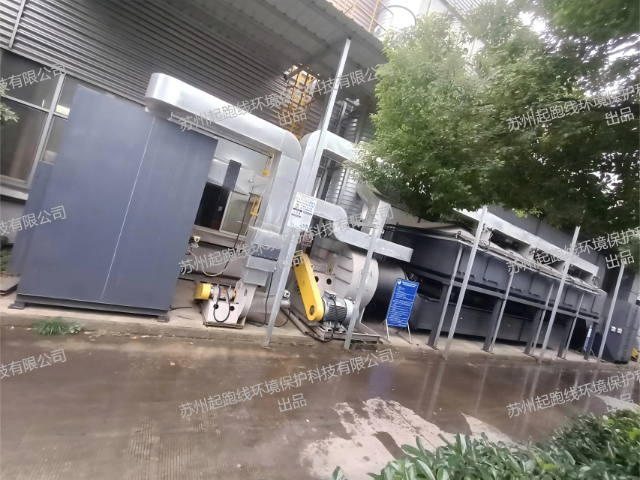
化工生产过程中排放的废气常含苯系物、醇类、卤代烃等复杂组分,部分还带有腐蚀性或毒性。RCO催化燃烧技术通过前置吸附去除大部分污染物,再将浓缩后的高浓度废气送入催化反应器,在250–450℃下彻底氧化。...
-
 上海蓄热氧化燃烧RTO工艺
发布时间:2026.05.21
防爆型RTO设备针对易燃易爆废气环境进行了专门设计,确保设备在高风险工况下的安全性。该设备采用先进的气体泄漏监测技术,配备LEL超前监测预警系统,能够实时预警潜在的危险气体浓度。多重安全联锁系统确保设...