-
 宁夏旋转阀计量地板背胶生产线直销
发布时间:2025.12.20
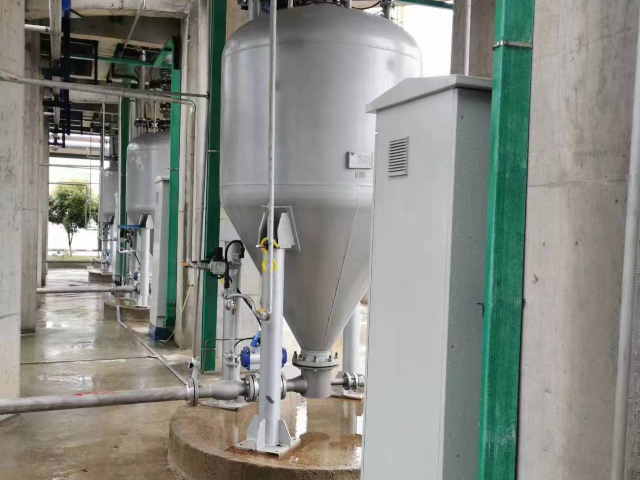
地板背胶生产线配备糊树脂特定投料站,针对糊树脂易吸潮、结块、扬尘的物料特性,通过定制化结构设计与专项防护技术,实现中心原料投料过程的洁净、高效与稳定,为后续配料、反应环节提供品质高的的原料保障。投料站...
-
 重庆罗茨风机地板背胶生产线
发布时间:2025.12.20
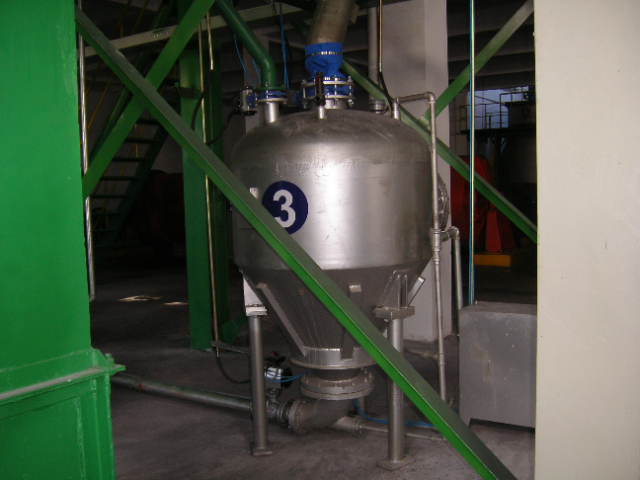
在操作与安全层面,吨包投料站搭载智能操控面板,支持手动与自动两种操作模式,操作人员可通过面板轻松完成吨包定位、振动破拱、除尘启动等操作,流程简洁易懂。设备配备防坠保护、过载报警等安全装置,当吨包吊装出...
-
 青海电池粉定量加料直销
发布时间:2025.12.19
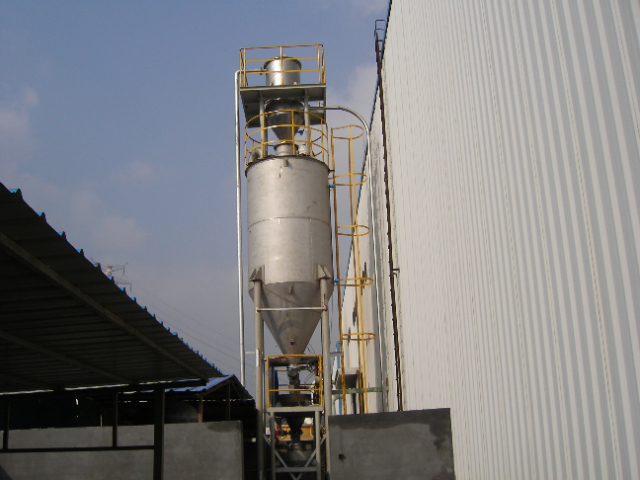
震动给料定量加料系统通过优化结构设计与运行保护机制,确保设备在长期使用过程中稳定可靠,保障生产流程顺畅。系统震动部件采用强度高的合金材料制作,经过精密加工与强化处理,具备出色的抗疲劳性与耐磨性,可承受...
-
 江苏打浆机SAP包装机
发布时间:2025.12.19
SAP 包装金属检测系统凭借模块化设计,可灵活应对不同包装形态与行业场景的检测需求,为食品、医药、化工等领域的质量安全提供可靠保障。针对散料包装场景,该系统可精细配置下落式金属分离系统,其中心在于创新...
-
 江苏活化料斗地板背胶生产线价格
发布时间:2025.12.18
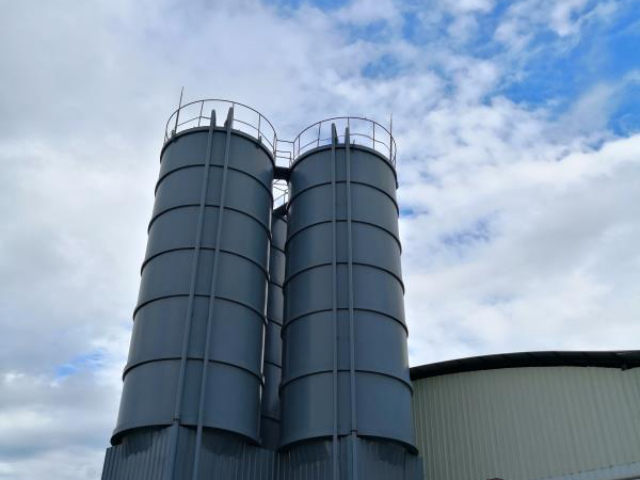
地板背胶生产线配备专业恒温固化系统,通过精确控温与均匀散热技术,确保背胶胶体充分固化,提升产品的粘结强度与使用稳定性。系统采用隧道式结构设计,内部划分预热区、恒温区、冷却区三个功能段,通过热风循环与红...
-
 河北掺混磷酸铁锂生产线源头厂家
发布时间:2025.12.18
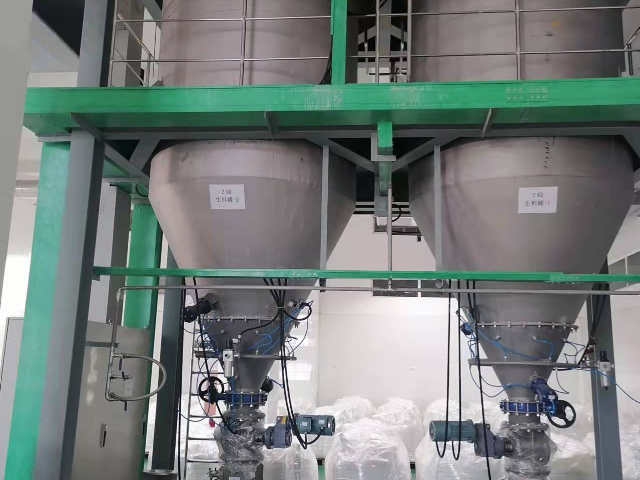
陶瓷材质的化学稳定性极强,与磷酸铁锂物料及酸碱清洗液均不发生反应,且表面致密光滑,无金属杂质析出风险,从根本上避免传统金属阀门磨损产生的碎屑污染物料,保障输送过程中粉体纯度不受影响,完美适配动力电池材...
-
 内蒙古吨袋投料站SAP包装机价格
发布时间:2025.12.17
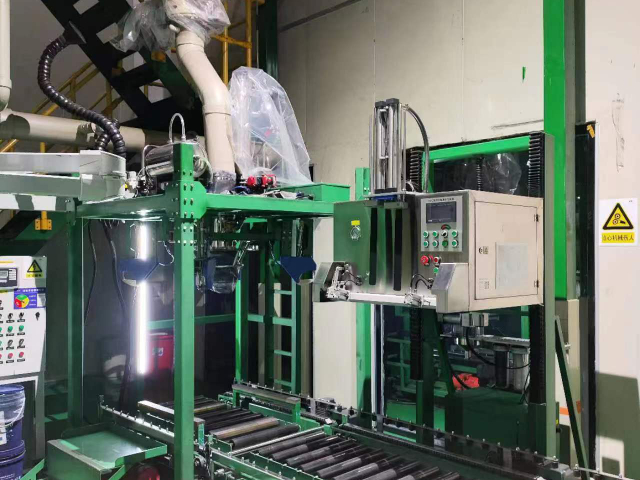
SAP 包装机以自动化技术为中心,实现了从投料到成品输出的全流程标准化作业,大幅减少人工干预带来的操作误差。设备集成先进传感器与自动检测技术,能够自主完成物料整理、包装成型、封口计数等关键环节,无需人...
-
 山东管链定量加料工厂
发布时间:2025.12.16
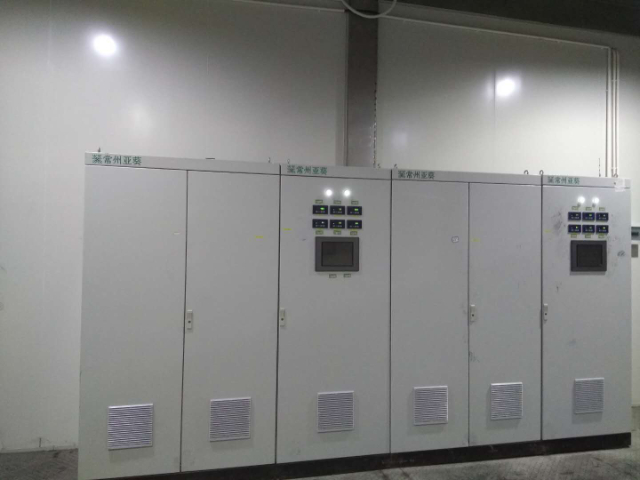
针对多组分加料中不同物料的特性差异,系统采用模块化定制设计,为每类物料提供专属的输送与计量解决方案。对于流动性强的颗粒物料,配备防自流料斗与变频调速螺旋输送机,精确控制输送流量;对于黏性大的糊状物料,...
-
 吉林正压输送磷酸铁锂生产线
发布时间:2025.12.16
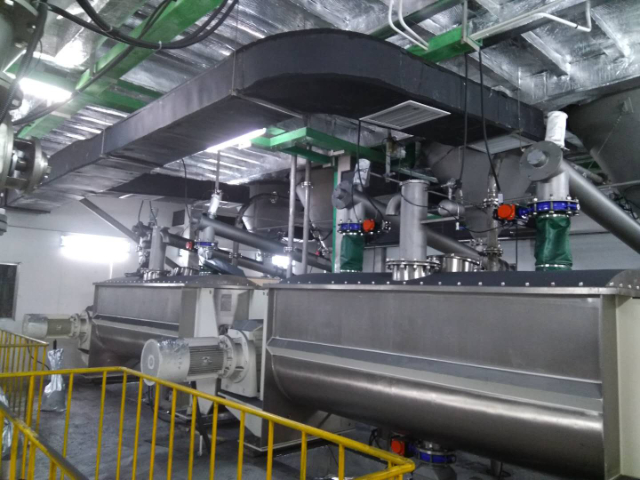
该工艺具备灵活的适配能力,可根据生产线布局需求,集成于原料进料口、粉碎后输送管道、成品收集前等多个关键环节,既能处理干燥粉体,也能适配低粘度浆料状态的磷酸铁物料,满足不同工艺场景的除铁需求。系统结构紧...
-
 海南螺旋计量地板背胶生产线直销
发布时间:2025.12.15
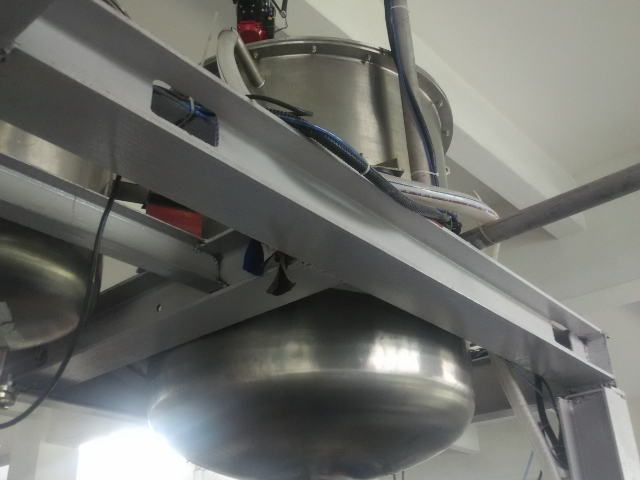
地板背胶生产线搭载先进的智能配比调控系统,通过传感器实时采集原料温度、粘度、流量等关键数据,由控制系统自动调整各组分的投放比例与混合参数。针对不同型号地板背胶的配方需求,系统可存储多组生产参数,更换产...
-
 宁夏液体定量加料源头厂家
发布时间:2025.12.15
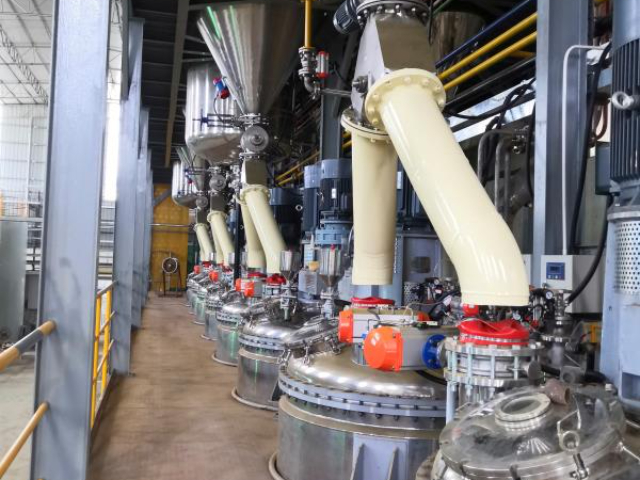
定量加料设备具备较强的物料适配能力,可应对不同形态、特性的原料加料需求。针对粉末状物料,采用螺旋式加料机构,配合防架桥装置,避免物料结块堵塞;对于颗粒状物料,选用皮带式或刮板式加料结构,确保输送顺畅;...
-
 黑龙江均化管均化料仓工厂
发布时间:2025.12.15
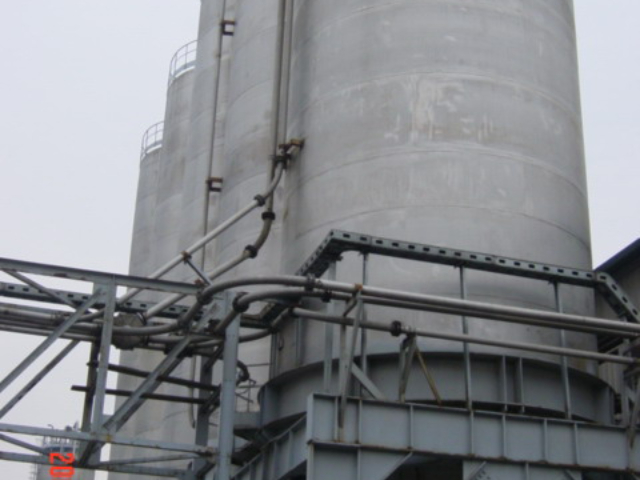
气流掺混料仓的技术深度集中体现在其中心部件——气体分布系统的精密设计与制造上。分布板或流化元件的开孔率、孔径大小及布局并非千篇一律,而是根据目标物料的物理特性,如粒径分布、真实密度、休止角等进行严格的...
-
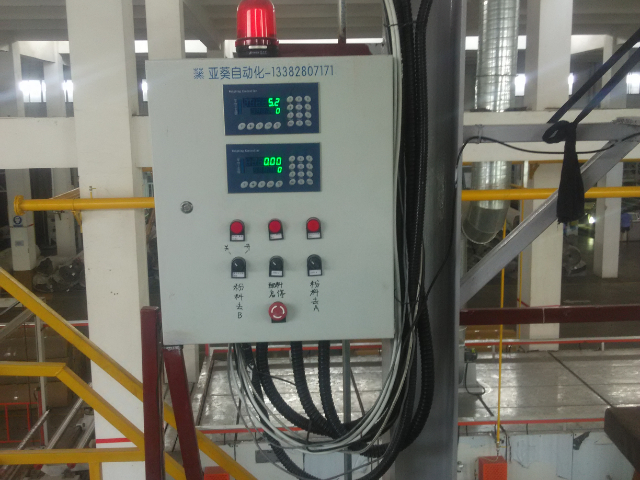 内蒙古沥青输送计量地板背胶生产线多少钱
发布时间:2025.12.14
在操作与维护层面,螺杆泵采用模块化结构设计,拆装便捷,便于日常清洁与部件更换,减少维护停机时间。系统与生产线智能控制系统实时联动,可自动监测输送压力、流量等参数,当出现异常时及时触发报警并调整运行状态...
-
西藏重力卸料SAP包装机厂家
发布时间:2025.12.14
SAP双工位计量秤依托多重技术创新实现称重精度,静态误差可控制在±0.1%以内,动态误差不超过±0.2%,完全满足严苛的行业质量标准。设备搭载进口高精度称重传感器与数字化信号处理模块,配合动态补偿算法...
-
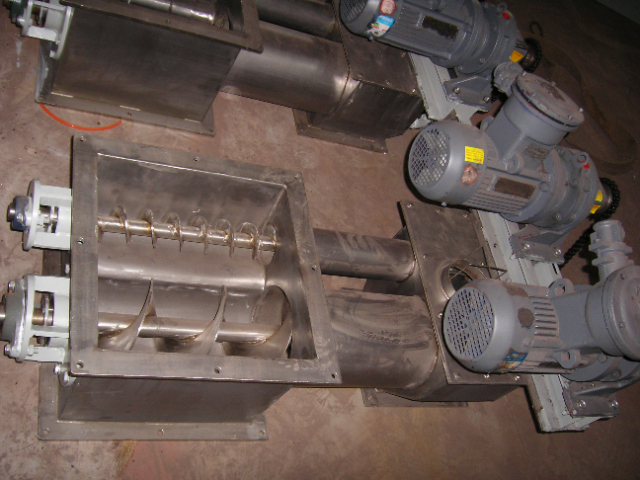 贵州反应釜定量加料直销
发布时间:2025.12.14
多组分定量加料系统专为多物料同时投加场景设计,通过分布式控制架构与协同算法,实现多组分物料的同步精确输送。系统可同时接入8-16路单独加料单元,每路单元均配备单独的高精度计量模块与驱动系统,支持不同物...
-
 福建自动控制集中供料系统推荐
发布时间:2025.12.14
集中控制系统采用工业级触控操作界面,搭配简洁直观的可视化图标与数据仪表盘,操作人员无需专业技术背景,即可快速完成所有操作:预设不同规格PPR管的生产工艺参数(干燥温度、配比比例、输送流量、分流路径等)...
-
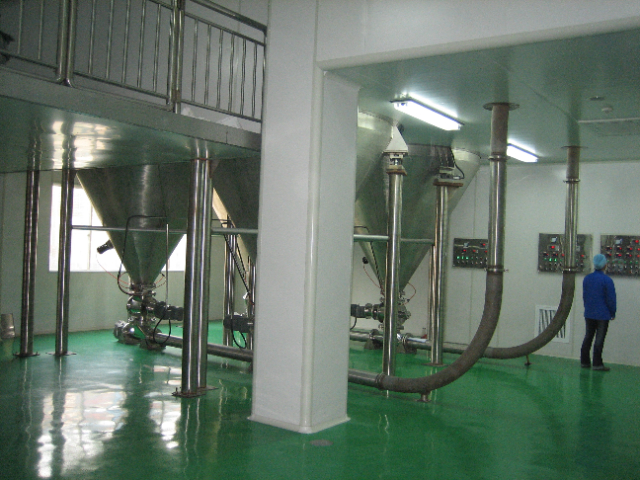 辽宁磷酸铁锂生产线多少钱
发布时间:2025.12.14
生产线采用多段式精确控温与分级研磨工艺,从原料预处理到成品收集的全流程均实现数字化调控。研磨环节配备多级联动研磨设备,通过调整研磨介质配比与转速,可精确控制粉体粒径分布,确保产品D50值波动范围控制在...
-
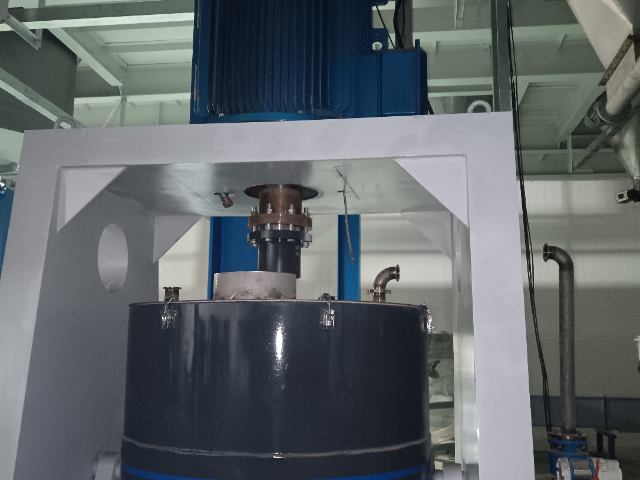 河北产品一致性高软磁制粉生产线供应商
发布时间:2025.12.14
软磁制粉线自动配料产品在设计中充分考虑生产安全需求,构建了多重安全保障体系。在设备运行层面,产品配备了过载保护、紧急停机等装置,当原料输送出现堵塞、电机负载超出安全范围或发生其他异常情况时,系统能自动...
-
山东DOP计量地板背胶生产线
发布时间:2025.12.14
地板背胶生产线注重适应性与灵活性,能够兼容多种类型地板背胶的生产需求,无论是用于强化地板、实木复合地板还是PVC地板的背胶产品,只需通过控制系统调整相关参数,即可快速切换生产配方,无需大规模更换设备组...
-
 宁夏PVC型材配料集中供料系统直销
发布时间:2025.12.13
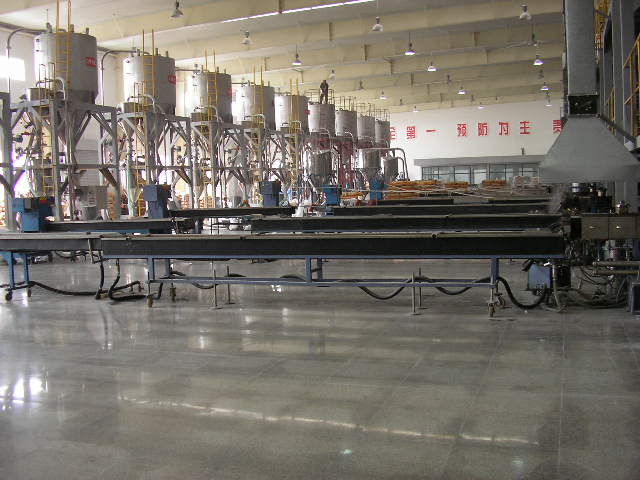
原料分配站具备完善的监测与保护功能,实时监控各管路的压力、流量、密封状态,当出现管路堵塞、压力异常或密封失效时,立即发出预警并自动切断对应管路,避免设备损坏与原料泄漏;机身采用紧凑式设计,占地面积小,...
-
贵州高稳定软磁制粉生产线直销
发布时间:2025.12.13
在持续运行的生产线上,除尘设备的能耗与维护成本是衡量其综合性能的关键指标。我们着眼于系统的全生命周期价值,通过低阻力的滤料技术、智能化的清灰策略以及高效变频风机的精细匹配,实现了运行能耗的优化。独特的...
-
江西反应釜定量加料直销
发布时间:2025.12.13
定量加料系统以精确计量为中心设计理念,通过集成高精度称重传感器与智能计量算法,实现对各类物料的精确投加控制。系统采用多传感器融合技术,配合动态零点跟踪与温度补偿算法,有效抵消物料粘附、环境振动等因素带...
-
 陕西正压输送磷酸铁锂生产线多少钱
发布时间:2025.12.13
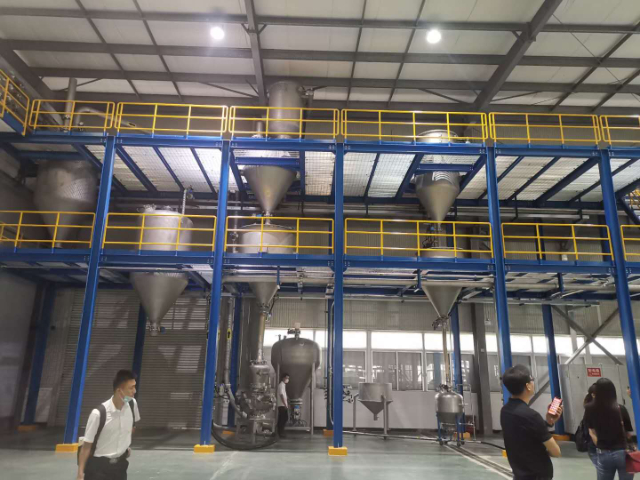
在运行效率与环保性方面,气流批混机表现优异。相比传统混合设备,其混合周期大幅缩短,能快速完成均质化处理,明显提升生产节拍;设备采用高效节能气源与智能变频控制,可根据混合负荷自动调节能耗,运行成本更低。...
-
 湖北PVC自动集中供料系统推荐
发布时间:2025.12.13
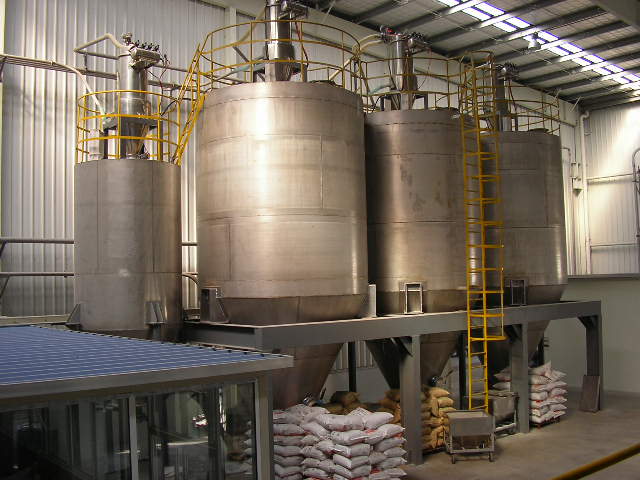
原料分配站采用模块化分流设计,搭载高精度电磁换向阀与流量调节模块,可根据生产需求灵活配置分流管路(支持2-16路工位同时供料),每一路管路均配备单独的流量监测与调节单元,配合与在线流量计的信号联动,能...
-
浙江碳酸钙存储地板背胶生产线价格
发布时间:2025.12.12
生产线构建全流程质量管控体系,从原料入厂到成品出厂的每个环节都设置严格的检测节点。原料入厂时,通过特定检测装置对原料的纯度、粒度、粘度等指标进行检验,不合格原料禁止进入生产流程;生产过程中,在线检测设...
-
西藏VC定量加料厂家
发布时间:2025.12.12
反应釜定量加料系统采用节能化设计理念,在保障性能的同时,限度降低设备的能耗与运行成本。系统搭载高效节能的驱动装置与智能节能算法,根据加料量与物料特性自动调节运行功率,避免了传统设备恒功率运行造成的能源...
-
 浙江分子筛定量加料工厂
发布时间:2025.12.12
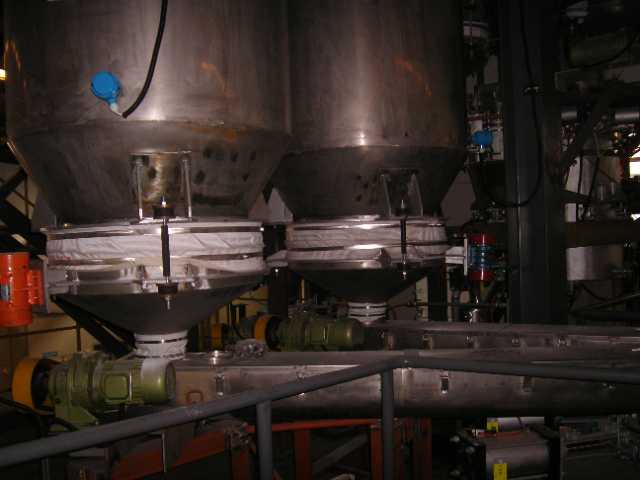
这款添加剂定量加料产品融入智能化设计,大幅提升生产流程的自动化水平。产品可与生产线的控制系统无缝对接,支持预设加料程序、自动启停以及连续加料等多种操作模式,减少人工干预的同时,提高加料环节的作业效率。...
-
 湖北输送破损率低软磁制粉生产线厂家
发布时间:2025.12.12
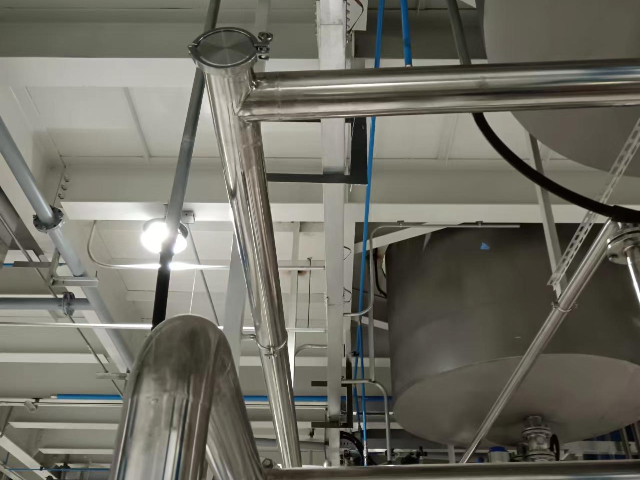
高效VC气流输送系统,确保物料快速、均匀地流动,提升生产效率。采用先进VC技术的输送设备,减少堵塞风险,保障连续稳定运行。VC气流输送产品适用于化工、食品等行业,满足多样化物料处理需求。节能型VC气流...
-
 青海自动卸钵窑炉装卸钵生产线源头厂家
发布时间:2025.12.12
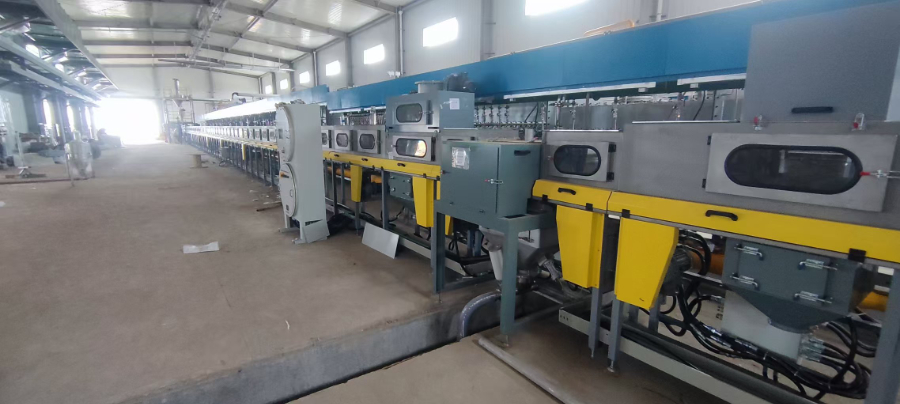
在辊道窑烧结系统的起始端,进钵环节的平稳与精确是保障后续所有工艺稳定性的基石。我们为此设计的自动进钵装置,深度融合了精密的传送控制与智能调度逻辑,构建了连接预处理区域与高温窑炉的中心桥梁。该装置采用全...
-
 甘肃高冷混机组集中供料系统
发布时间:2025.12.11
故障预警与应急处理是集中控制的明显优势之一。系统实时监测各部件的运行参数,当出现原料缺料、管路堵塞、设备过载、温度异常等情况时,立即通过界面弹窗、声光报警双重提示,并自动匹配应急方案:缺料时触发原料仓...