标签列表 - 镇江浩宇工具有限公司
-
 怎样热处理加工资费
供应链协同平台实现全链路数字化。客户可通过在线系统提交订单、跟踪生产进度、下载检测报告。供应商通过平台接收采购计划,提前备料。物流车辆安装GPS定位系统,客户可实时查看货物位置。这种透明化的服务模式 提升了客户体验。在能源管理方面,建设智慧能源系统。对每台设备安装智能电表,实时监控能耗数据。通过AI算法优化设备启停时间,避开用电高峰,年节约电费50万元。建立碳排放管理平台,准确核算碳足迹,为碳交易做好准备。荣获"工具之乡案例企业"称号,锯片热处理技术被列入省级重点创新项目。怎样热处理加工资费公司建立的"四阶十六步"质量检测体系覆盖产品全生命周期。第一阶段为来料检测,采用直读光谱仪对原材料进行化...
发布时间:2026.02.13 -
 京口区比较好的热处理加工市场价
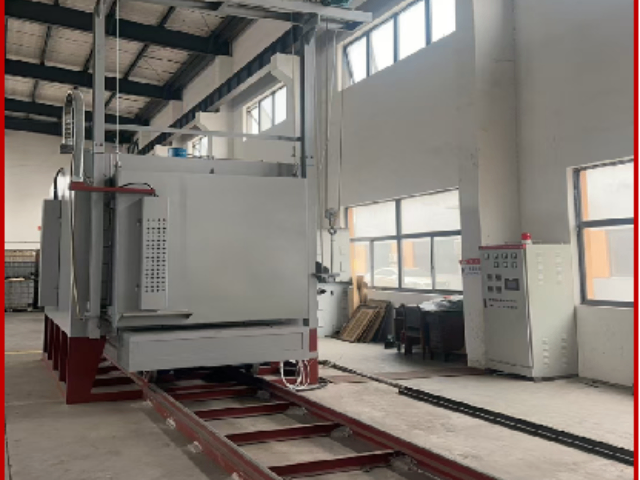
2台中频感应设备和2台高频感应设备组成的感应热处理体系,可满足不同零件的局部热处理需求。中频设备适用于模数3-8的齿轮淬火,高频设备则用于小模数齿轮和轴类零件表面强化。通过优化感应器设计,使淬火层分布更加合理。真空气淬炉和真空渗碳炉组成的真空热处理单元,适用于航空航天、医疗器械等 领域。真空环境下工件无氧化脱碳,表面质量明显提升。其中真空渗碳炉采用乙炔作为渗碳介质,渗速比传统气氛渗碳提高30%,且碳势控制更精确。所有热处理设备均采用节能设计,网带炉配备余热回收系统,热能利用率提高20%。台车炉采用纤维模块炉衬,比传统砖砌炉衬节能30%以上。这些节能措施使单位产品能耗达到国家能耗限额标准的先进值...
发布时间:2026.02.13 -
 徐州一次性热处理加工价格行情
公司投入1500万元建设环保处理中心,涵盖废水、废气、固废三大处理系统。废水处理采用"物化+生化+深度处理"三级工艺,对含油废水先进行破乳分离,油份去除率达99%,然后进入生化系统降解COD,然后通过反渗透膜实现中水回用,回用率超过60%。废气治理系统针对不同工序特点分类处理。热处理工序产生的油烟气采用"静电除尘+活性炭吸附"组合工艺,净化效率达95%以上。表面处理车间的酸雾废气通过逆流喷淋塔中和处理,排放浓度远低于国家标准。定期开展的LDAR检测确保管道设备无泄漏,VOCs排放总量逐年递减。公司现有员工120余人,管理团队20人,技术研发人员8人(其中包含技术工程师1人、材料工程师1人)。徐...
发布时间:2026.02.13 -
 江苏一次性热处理加工资费
公司投入2000万元推进数字化转型,构建了以MES为 重要的智能制造平台。设备联网率达到95%,实时采集温度、压力、流量等2000多个工艺参数。通过大数据分析优化工艺规程,如将渗碳工艺的强渗期与扩散期时间比从3:1优化至2.5:1,在保证质量的同时提高效率15%。 质量检测实现数字化升级。蔡司三坐标测量机配备自动扫描系统,检测效率提升3倍。金相分析引入人工智能图像识别技术,可自动判定组织等级,准确率达98%。所有检测数据实时上传云平台,通过SPC统计过程控制,及时发现质量异常趋势。自1999年创办以来,通过ISO认证,新工厂落成,见证了我们稳健成长的足迹。江苏一次性热处理加工资费公司在知识产权...
发布时间:2026.02.12 -
扬中好的热处理加工值多少钱
公司高度重视环境保护工作,投入专业的废水处理设备和废气处理设备。废水处理系统采用物理化学和生物处理相结合的工艺,确保排放水质达标。废气处理设备能有效处理生产过程中产生的各类废气,达到国家排放标准。在安全生产方面,公司建立了完善的管理制度。所有设备都配备安全防护装置,操作人员必须经过专业培训并持证上岗。定期开展的安全检查和应急演练,确保安全生产措施得到有效执行。这种对安全和环保的重视,体现了企业的社会责任担当。公司还建立了能源管理体系,通过优化生产工艺和设备运行参数,不断提高能源利用效率。这种绿色制造理念不*降低了生产成本,也为可持续发展做出了贡献。碱性发黑的工艺获发明资质证书,耐腐蚀性能提升3...
发布时间:2026.02.12 -
 京口区靠谱的热处理加工怎么样
供应链协同平台实现全链路数字化。客户可通过在线系统提交订单、跟踪生产进度、下载检测报告。供应商通过平台接收采购计划,提前备料。物流车辆安装GPS定位系统,客户可实时查看货物位置。这种透明化的服务模式 提升了客户体验。在能源管理方面,建设智慧能源系统。对每台设备安装智能电表,实时监控能耗数据。通过AI算法优化设备启停时间,避开用电高峰,年节约电费50万元。建立碳排放管理平台,准确核算碳足迹,为碳交易做好准备。汽车零配件产品通过TS16949汽车行业专属认证,抗拉强度测试达国际标准。京口区靠谱的热处理加工怎么样公司与多家各大企业建立了长期稳定的合作关系。这些合作伙伴涵盖工具制造、汽车零部件、工程机...
发布时间:2026.02.12 -
 南通一次性热处理加工现价
公司与多家各大企业建立了长期稳定的合作关系。这些合作伙伴涵盖工具制造、汽车零部件、工程机械等多个领域。通过深入的技术交流和密切的合作,公司与合作伙伴共同推动热处理技术的进步和应用。在行业认可方面,公司获得了多项荣誉证书。这些认可不*是对公司技术实力的肯定,也是对企业质量管理水平的证明。公司将继续保持这种良好的发展态势,为行业进步贡献力量。通过参与行业标准制定和技术交流活动,公司在热处理行业的影响力不断提升。这种行业地位的提升,又反过来促进了企业的技术进步和市场拓展,形成了良性循环的发展模式。技术中心配备高周波设备与台车炉,支持客户小批量试制与工艺创新验证。南通一次性热处理加工现价浩宇工具的发展...
发布时间:2026.02.12 -
 常州一次性热处理加工现价
2台中频感应设备和2台高频感应设备组成的感应热处理体系,可满足不同零件的局部热处理需求。中频设备适用于模数3-8的齿轮淬火,高频设备则用于小模数齿轮和轴类零件表面强化。通过优化感应器设计,使淬火层分布更加合理。真空气淬炉和真空渗碳炉组成的真空热处理单元,适用于航空航天、医疗器械等 领域。真空环境下工件无氧化脱碳,表面质量明显提升。其中真空渗碳炉采用乙炔作为渗碳介质,渗速比传统气氛渗碳提高30%,且碳势控制更精确。所有热处理设备均采用节能设计,网带炉配备余热回收系统,热能利用率提高20%。台车炉采用纤维模块炉衬,比传统砖砌炉衬节能30%以上。这些节能措施使单位产品能耗达到国家能耗限额标准的先进值...
发布时间:2026.02.12 -
 南京一次性热处理加工工厂直销
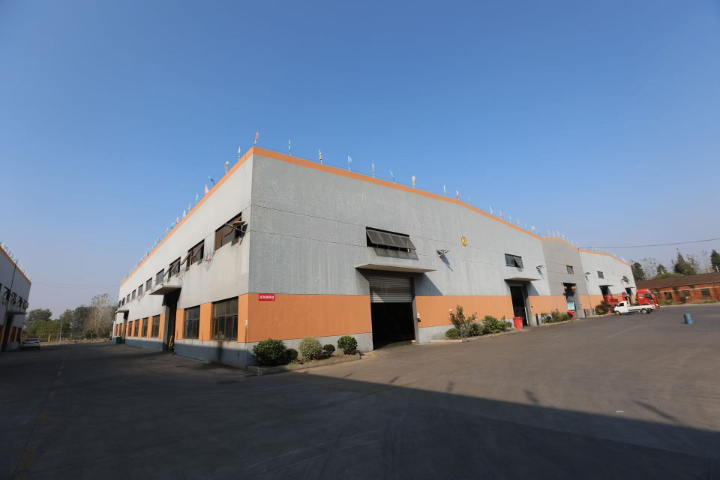
公司园区规划科学合理,加工中心、综合楼、物流中心等功能区布局严谨,确保了生产流程的高效运转。加工中心配备多台先进设备,能够满足不同客户的定制化需求;综合楼为员工提供舒适的工作环境,体现了以人为本的管理思想;物流中心则保障了原材料和成品的高效流转。这种科学的园区规划不*提高了生产效率,也为客户提供了完善的服务保障。 在可持续发展方面,公司高度重视环境保护工作。园区内40%的绿化面积不*美化了工作环境,更体现了企业的环保责任感。在生产过程中,公司采用先进的废水处理设备和废气处理设备,确保所有排放物达到国家环保标准。这种对环境保护的重视,使得浩宇工具在追求经济效益的同时,也实现了与自然环境的和谐共生...
发布时间:2026.02.11 -
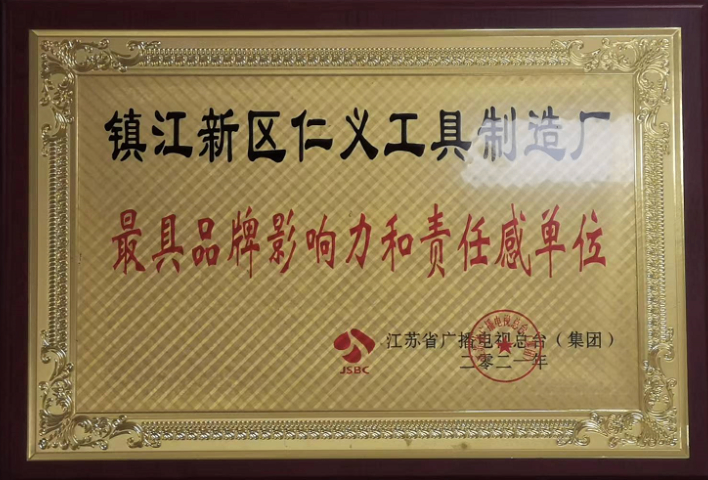 京口区特点热处理加工值多少钱
公司拥有完整的金属热处理加工能力,涵盖淬火、调质、渗碳淬火、退火、回火等主要工艺类型。在淬火工艺方面,根据不同材料特性制定差异化的工艺参数,确保工件获得理想的力学性能。调质处理通过淬火加高温回火的组合工艺,使工件兼具较高的强度和良好的韧性。渗碳淬火是公司的特色工艺之一。通过精确控制渗碳温度、时间和碳势,在工件表面形成具有一定厚度和梯度分布的渗碳层,再配合适当的淬火工艺,使工件表面获得高硬度、高耐磨性,同时保持心部的韧性。这一工艺特别适用于齿轮、轴承等需要表面耐磨的零件。公司拥有多项资质发明,彰显技术研发实力,为产品质量注入创新动力。京口区特点热处理加工值多少钱在表面处理领域,公司持续推动工艺的...
发布时间:2026.02.11 -
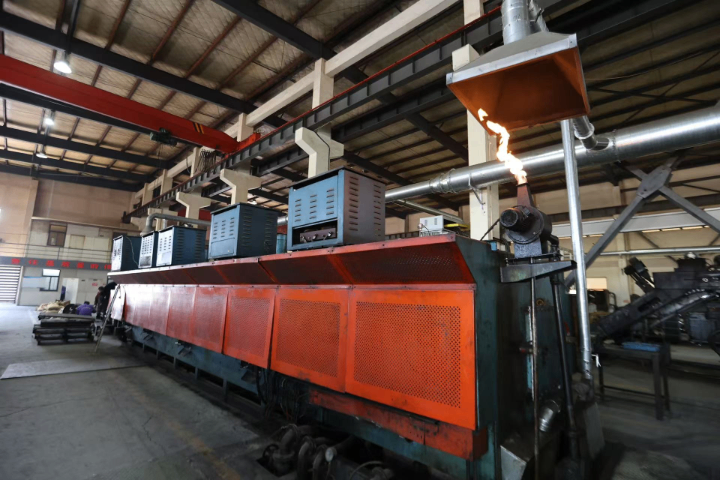 南通国内热处理加工一般多少钱
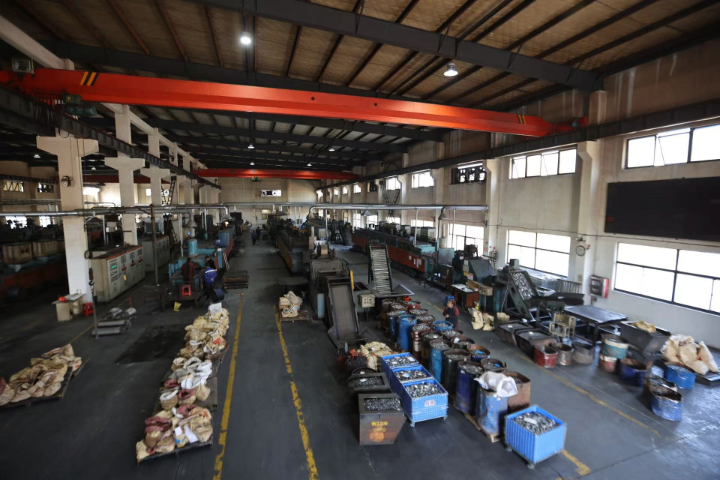
公司构建了独具特色的供应链协同管理体系,通过ERP系统与上下游企业实现数据实时共享。在原材料采购环节,与国内大型钢铁集团建立战略合作,对每批进口钢材实行源头追溯,确保材料质量可追溯至炼钢炉号。针对工具钢、模具钢等关键材料,公司建立了包含化学成分、低倍组织、非金属夹杂物等12项指标的验收标准,不合格品率控制在0.3%以下。在生产计划管理方面,实施精益生产模式。通过MES系统对生产订单进行智能排产,将相似工艺要求的订单集中生产,减少设备调整时间。网带炉生产线采用"一个流"生产模式,工件从进料到出料全程自动化,生产周期缩短40%。在制品库存周转天数从15天降至7天,明显提升资金使用效率。产品涵盖热处...
发布时间:2026.02.11 -
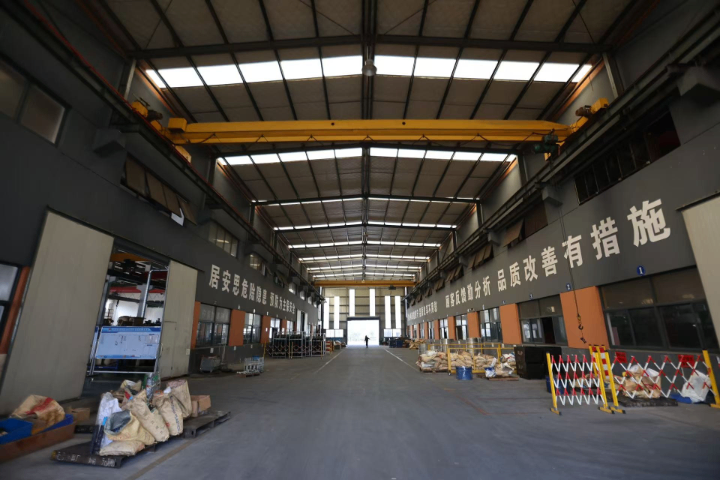 南京本地附近热处理加工价格比较
在汽车零部件热处理领域,公司针对不同部件开发了相对应工艺。变速箱齿轮采用碳氮共渗工艺,在860℃条件下同时渗碳渗氮,表面硬度达到HRC58-62,有效硬化层深度0.6-0.8mm,心部硬度HRC30-35,确保良好的强韧性配合。等速万向节零件则采用感应淬火,使用频率8-10kHz的中频感应器,淬硬层深度2-3mm,表面硬度HRC55-60。发动机零部件热处理凸显技术特色。曲轴采用圆角滚压+氮化复合工艺,先进行42CrMo材料的调质处理,然后在520℃条件下进行了气体氮化,氮化层深度0.3-0.5mm,表面硬度≥700HV,然后对轴颈圆角进行滚压强化,使疲劳寿命提升50%以上。气门座圈采用粉末冶...
发布时间:2026.02.11 -
徐州靠谱的热处理加工客服电话
公司现有员工120余人,其中管理团队20余人,技术研发人员8人(包括技术工程师1人、材料工程师1人)。这支专业团队构成了企业发展的 重要力量。在人才结构方面,公司注重老中青相结合的梯队建设,既有经验丰富的老师傅,也有掌握新技术的年轻工程师,形成了良好的传帮带机制。技术研发团队专注于热处理工艺的优化与创新。团队成员定期参加行业技术交流活动,与科研院所保持密切合作,持续跟踪热处理技术的新发展动态。近年来,团队在真空热处理、可控气氛热处理等领域取得多项技术突破,为企业提升产品质量和技术水平提供了有力支撑。汽车零配件产品通过TS16949汽车行业专属认证,抗拉强度测试达国际标准。徐州靠谱的热处理加工客...
发布时间:2026.02.11 -
润州区什么热处理加工利润
公司技术团队在材料科学与热处理工艺的交叉领域取得重大突破。针对不同材质的工具钢,研发了差异化的热处理工艺数据库。以常用的M2高速钢为例,通过优化淬火温度区间(1180-1200℃)和三次回火工艺,使硬度稳定保持在HRC63-66的同时,红硬性可达620℃。对于硬质合金刀具,则采用低压烧结工艺,在1350-1500℃条件下实现致密化烧结,晶粒度控制在0.5-0.8μm。在化学热处理领域,创新的真空渗碳技术具有明显优势。与传统气体渗碳相比,真空渗碳炉可在10-100Pa的低压环境下进行渗碳,渗层均匀性偏差不超过0.1mm,且工件表面无内氧化现象。对于深层渗碳要求(渗层深度>2mm)的重载齿轮,采用...
发布时间:2026.02.10 -
 丹阳好的热处理加工24小时服务
公司加工产品涵盖热处理锯片、钻头等切削工具,以及汽车零配件等精密零件。在锯片热处理方面,通过优化淬火工艺参数,使锯片的使用寿命得到明显提升。汽车零配件的热处理加工严格遵循汽车行业标准,确保产品性能满足整车厂要求。碱性发黑产品和磷化产品在耐腐蚀性能方面表现突出,已 应用于各类机械零部件。通过严格的工艺控制和质量检验,这些表面处理产品在使用过程中展现出良好的稳定性和可靠性。公司技术研发团队持续开展工艺优化和技术创新工作。在热处理工艺方面,通过大量实验研究,建立了针对不同材料的工艺参数数据库。在表面处理领域,不断优化处理液配方,提高处理效果和环保性能。技术团队定期参加行业技术交流活动,及时了解行业发...
发布时间:2026.02.10 -
无锡热处理加工参考价格
镇江浩宇工具有限公司扎根于“工具之乡”镇江姚桥镇 开发区,占地面积约40亩,绿化覆盖率达40%,融合现代化工业与生态环保理念。公司拥有120余名员工及20人管理团队,配备8名技术研发人员(含技术工程师与材料工程师),形成从研发到生产的完整人才体系。通过金属热处理(淬火、调质、渗碳淬火等)与表面处理(抛丸、达克罗、磷化等)双轮驱动,公司以“质量求生存、信誉求发展”为 重要理念,持续为全球工具行业提供可靠解决方案。在可持续发展方面,公司高度重视环境保护工作。园区内40%的绿化面积不*美化了工作环境,更体现了企业的环保责任感。技术中心配备线切割与台车炉,支持客户新产品打样,平均研发周期缩短至15天。...
发布时间:2026.02.10 -
 丹徒区比较好的热处理加工利润
2台中频感应设备和2台高频感应设备组成的感应热处理体系,可满足不同零件的局部热处理需求。中频设备适用于模数3-8的齿轮淬火,高频设备则用于小模数齿轮和轴类零件表面强化。通过优化感应器设计,使淬火层分布更加合理。真空气淬炉和真空渗碳炉组成的真空热处理单元,适用于航空航天、医疗器械等 领域。真空环境下工件无氧化脱碳,表面质量明显提升。其中真空渗碳炉采用乙炔作为渗碳介质,渗速比传统气氛渗碳提高30%,且碳势控制更精确。所有热处理设备均采用节能设计,网带炉配备余热回收系统,热能利用率提高20%。台车炉采用纤维模块炉衬,比传统砖砌炉衬节能30%以上。这些节能措施使单位产品能耗达到国家能耗限额标准的先进值...
发布时间:2026.02.10 -
靠谱的热处理加工特价
公司技术团队在材料科学与热处理工艺的交叉领域取得重大突破。针对不同材质的工具钢,研发了差异化的热处理工艺数据库。以常用的M2高速钢为例,通过优化淬火温度区间(1180-1200℃)和三次回火工艺,使硬度稳定保持在HRC63-66的同时,红硬性可达620℃。对于硬质合金刀具,则采用低压烧结工艺,在1350-1500℃条件下实现致密化烧结,晶粒度控制在0.5-0.8μm。在化学热处理领域,创新的真空渗碳技术具有明显优势。与传统气体渗碳相比,真空渗碳炉可在10-100Pa的低压环境下进行渗碳,渗层均匀性偏差不超过0.1mm,且工件表面无内氧化现象。对于深层渗碳要求(渗层深度>2mm)的重载齿轮,采用...
发布时间:2026.02.10 -
浙江本地附近热处理加工定制价格
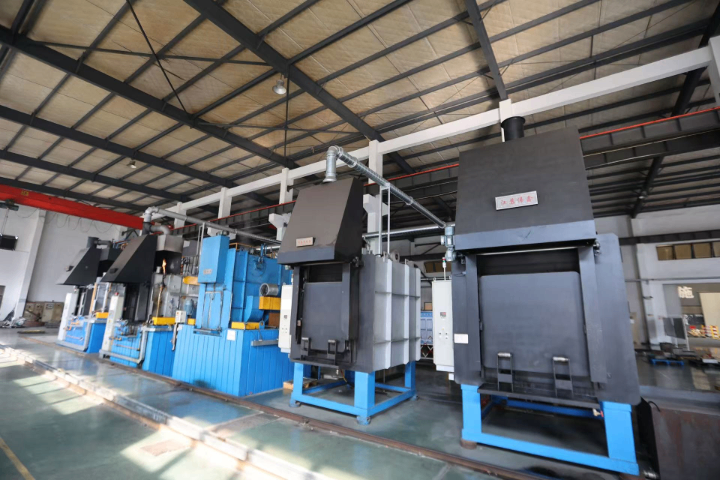
公司拥有7台网带式保护气氛炉组成的连续生产线,可实现工件的连续化处理。箱式多用炉适用于小批量、多品种的生产需求,其温度均匀性可达±5℃。井式氮化炉专门用于工件的氮化处理,能够实现精确的氮势控制。在真空热处理领域,真空气淬炉和真空渗碳炉的应用使公司能够处理对表面质量要求较高的精密零件。中频感应设备和高频感应设备各2台,可满足不同尺寸工件的局部热处理需求。这些设备的合理配置,使公司能够根据客户需求提供个性化的热处理解决方案。真空气淬炉突破传统冷却局限,高速钢刀具变形量控制在千分之三以内,良品率提升至99.6%。浙江本地附近热处理加工定制价格公司技术团队在材料科学与热处理工艺的交叉领域取得重大突破。...
发布时间:2026.02.09 -
常州好的热处理加工价格合理
公司拥有7台网带式保护气氛炉组成的连续生产线,可实现工件的连续化处理。箱式多用炉适用于小批量、多品种的生产需求,其温度均匀性可达±5℃。井式氮化炉专门用于工件的氮化处理,能够实现精确的氮势控制。在真空热处理领域,真空气淬炉和真空渗碳炉的应用使公司能够处理对表面质量要求较高的精密零件。中频感应设备和高频感应设备各2台,可满足不同尺寸工件的局部热处理需求。这些设备的合理配置,使公司能够根据客户需求提供个性化的热处理解决方案。真空气淬炉实现无氧化加工,变形量控制在0.3%以内,保障高精度刀具性能稳定性。常州好的热处理加工价格合理镇江浩宇工具有限公司坐落于素有"工具之乡"美誉的镇江市姚桥镇 开发区,占...
发布时间:2026.02.07 -
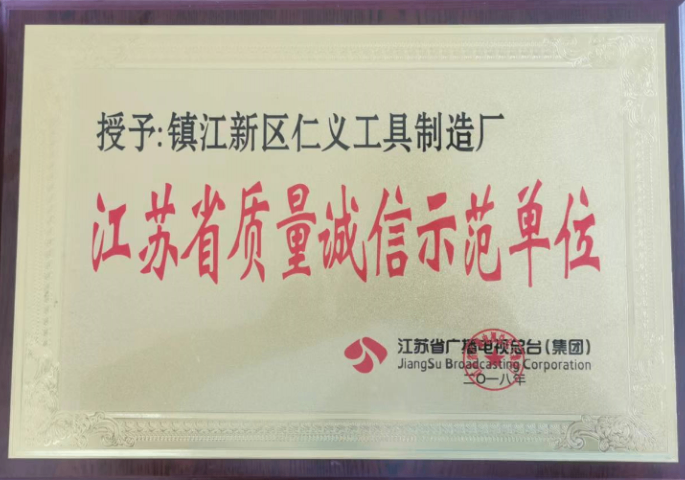 丹徒区国内热处理加工实时价格
公司先后通过ISO9001质量管理体系和ISO/TS16949汽车行业质量管理体系认证。这些认证资质的取得,标志着公司在质量管理方面达到了国际标准要求。在实际运营中,公司建立了从原材料采购到成品出厂的全流程质量控制体系,每个环节都设有专门的质量控制点,确保产品质量的稳定性和一致性。以热处理过程为例,公司制定了严格的工艺参数控制标准。对于淬火工艺,温度控制精度达到±5℃,冷却速率根据材料特性进行精确调控。对于渗碳工艺,碳势控制精度达到±0.05%,确保渗层质量的稳定性。这些精细化的控制措施,使得产品的一次交验合格率始终保持在99%以上。井式氮化炉处理深度达0.5mm,表面硬度提升至HV800以上...
发布时间:2026.02.06 -
上海便宜的热处理加工参考价格
2台中频感应设备和2台高频感应设备组成的感应热处理体系,可满足不同零件的局部热处理需求。中频设备适用于模数3-8的齿轮淬火,高频设备则用于小模数齿轮和轴类零件表面强化。通过优化感应器设计,使淬火层分布更加合理。真空气淬炉和真空渗碳炉组成的真空热处理单元,适用于航空航天、医疗器械等 领域。真空环境下工件无氧化脱碳,表面质量明显提升。其中真空渗碳炉采用乙炔作为渗碳介质,渗速比传统气氛渗碳提高30%,且碳势控制更精确。所有热处理设备均采用节能设计,网带炉配备余热回收系统,热能利用率提高20%。台车炉采用纤维模块炉衬,比传统砖砌炉衬节能30%以上。这些节能措施使单位产品能耗达到国家能耗限额标准的先进值...
发布时间:2026.02.06 -
新款热处理加工大概价格多少
公司拥有7台网带式保护气氛炉组成的连续生产线,可实现工件的连续化处理。箱式多用炉适用于小批量、多品种的生产需求,其温度均匀性可达±5℃。井式氮化炉专门用于工件的氮化处理,能够实现精确的氮势控制。在真空热处理领域,真空气淬炉和真空渗碳炉的应用使公司能够处理对表面质量要求较高的精密零件。中频感应设备和高频感应设备各2台,可满足不同尺寸工件的局部热处理需求。这些设备的合理配置,使公司能够根据客户需求提供个性化的热处理解决方案。井式氮化炉采用智能控温系统,渗氮层均匀性误差≤0.05mm,满足一级产品标准。新款热处理加工大概价格多少公司与多家各大企业建立了长期稳定的合作关系。这些合作伙伴涵盖工具制造、汽...
发布时间:2026.02.06 -
浙江耐用热处理加工参考价格
公司先后通过ISO9001质量管理体系和ISO/TS16949汽车行业质量管理体系认证。这些认证资质的取得,标志着公司在质量管理方面达到了国际标准要求。在实际运营中,公司建立了从原材料采购到成品出厂的全流程质量控制体系,每个环节都设有专门的质量控制点,确保产品质量的稳定性和一致性。以热处理过程为例,公司制定了严格的工艺参数控制标准。对于淬火工艺,温度控制精度达到±5℃,冷却速率根据材料特性进行精确调控。对于渗碳工艺,碳势控制精度达到±0.05%,确保渗层质量的稳定性。这些精细化的控制措施,使得产品的一次交验合格率始终保持在99%以上。物流中心配备10吨级起重设备,实现原材料到成品全流程闭环管理...
发布时间:2026.02.05 -
京口区有哪些热处理加工经营
公司秉持"质量为首、客户至上"的服务理念,为每位客户提供专业的技术支持和服务。在合作过程中,技术人员会详细了解客户的产品需求和使用条件,提供针对性的处理方案建议。对于重要客户,公司提供从工艺设计到生产加工的全流程服务。定期回访客户,了解产品使用情况,及时解决使用过程中出现的问题。这种完善的服务模式,赢得了客户的信任和认可。公司建立完善的安全生产管理制度,定期开展安全培训和应急演练。所有操作人员均经过专业培训,熟练掌握设备操作规范和应急处置措施。生产现场设置明确的安全标识,配备必要的安全防护设施。公司重视员工技能提升,定期组织专业技术培训。通过师带徒、技能比武等形式,促进员工之间的技术交流和经验...
发布时间:2026.02.05 -
苏州本地附近热处理加工
公司高度重视环境保护,投入大量资金建设废水处理设备和废气处理设备。废水处理系统采用物理化学+生物处理工艺,出水水质达到《污水综合排放标准》一级标准;废气处理则采用吸附+催化燃烧工艺,确保污染物排放浓度远低于国家标准限值。这些环保设施的投入运行,体现了企业"既要经济效益,也要绿水青山"的社会责任担当。公司严格执行ISO9001和ISO/TS16949质量管理体系标准,建立了从原材料入库到成品出厂的全过程质量控制点。每个批次产品都需经过化学成分分析、金相组织检验、硬度测试等多道检测程序,确保产品性能稳定可靠。这种对质量的严格把控,使得公司产品不良率始终控制在0.5%以下,达到行业案例水平。热处理锯...
发布时间:2026.02.03 -
句容什么是热处理加工价格表
公司现有员工120余人,其中管理团队20余人,技术研发人员8人(包括技术工程师1人、材料工程师1人)。这支专业团队构成了企业发展的 重要力量。在人才结构方面,公司注重老中青相结合的梯队建设,既有经验丰富的老师傅,也有掌握新技术的年轻工程师,形成了良好的传帮带机制。技术研发团队专注于热处理工艺的优化与创新。团队成员定期参加行业技术交流活动,与科研院所保持密切合作,持续跟踪热处理技术的新发展动态。近年来,团队在真空热处理、可控气氛热处理等领域取得多项技术突破,为企业提升产品质量和技术水平提供了有力支撑。技术中心配备高周波设备与台车炉,支持客户小批量试制与工艺创新验证。句容什么是热处理加工价格表公司...
发布时间:2026.02.03 -
上海靠谱的热处理加工市面价
公司加工产品涵盖热处理锯片、钻头等切削工具,以及汽车零配件等精密零件。在锯片热处理方面,通过优化淬火工艺参数,使锯片的使用寿命得到明显提升。汽车零配件的热处理加工严格遵循汽车行业标准,确保产品性能满足整车厂要求。碱性发黑产品和磷化产品在耐腐蚀性能方面表现突出,已 应用于各类机械零部件。通过严格的工艺控制和质量检验,这些表面处理产品在使用过程中展现出良好的稳定性和可靠性。公司技术研发团队持续开展工艺优化和技术创新工作。在热处理工艺方面,通过大量实验研究,建立了针对不同材料的工艺参数数据库。在表面处理领域,不断优化处理液配方,提高处理效果和环保性能。技术团队定期参加行业技术交流活动,及时了解行业发...
发布时间:2026.02.01 -
扬中什么是热处理加工市面价
公司构建了"三级四类"人才培养体系。员工接受为期三个月的系统培训,包含理论教学、实操训练和轮岗实习。技术工人实行"星级评定"制度,从一星到五星设置明确的晋升通道,星级与薪酬待遇直接挂钩。每年选派案例技术人员到德国、日本进修,学习先进热处理技术。 技术创新生态体系独具特色。与江苏大学共建"热处理技术联合实验室",重点研究新材料热处理工艺。实验室配备新款真空热处理炉,可模拟各种特殊气氛环境。近年来合作完成省部级科研项目5项,获得发明专利12项。博士后工作站引进高层次人才,开展前瞻性技术研究。碱性发黑处理形成致密氧化膜,盐雾试验超过120小时,防锈性能好。扬中什么是热处理加工市面价公司配备完善的检测...
发布时间:2026.02.01 -
江苏一次性热处理加工运输价
浩宇工具的发展史是一部中国民营企业砥砺前行的缩影。1998年,创始人赵仁义先生以300平方米的租赁厂房起步,专注于锯片热处理业务。创业初期,企业就确立了"技术立企、质量兴企"的发展方针,通过不断积累热处理工艺经验,在工具行业逐渐树立起良好的口碑。2005年,公司率先通过ISO9001质量管理体系认证,建立了文件化的质量管理体系。这一阶段,公司重点完善了供应商管理、过程控制和产品检验等环节,为后续发展奠定了坚实基础。2012年,随着业务向汽车零部件领域拓展,公司又引入了要求更为严格的ISO/TS16949质量管理体系。该体系特别强调过程方法和风险思维,要求企业建立完善的预防机制,确保产品质量的稳...
发布时间:2026.01.30
热门标签