标签列表 - 温州市龙泰轻工机械有限公司
-
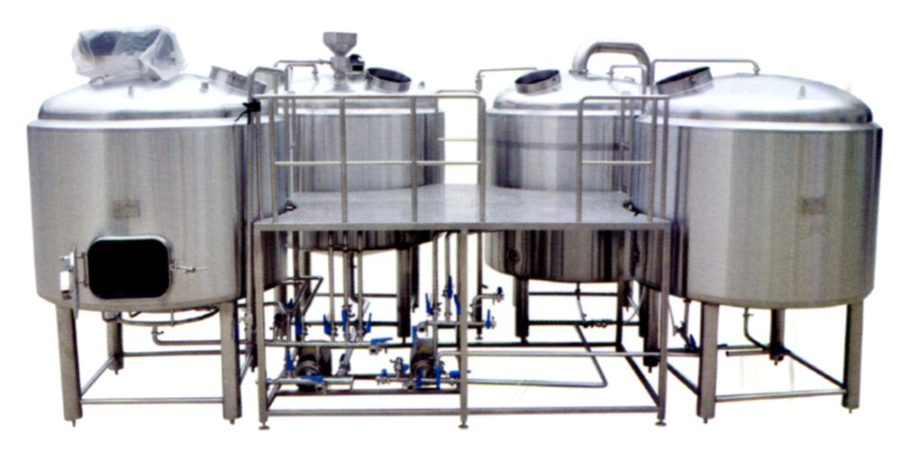 东莞化糖罐糖化系统推荐
啤酒糖化系统的麦汁糖分组成调控技术麦汁的糖分组成直接决定啤酒的口感特征,糖化系统通过精细调控工艺参数实现糖分比例的定向设计。低温糖化(62-65℃)能强化 β- 淀粉酶活性,生成更多麦芽糖等发酵性糖,使啤酒发酵度提升至 75-80%,口感更清爽干爽,适合淡色拉格、IPA 等风格;高温糖化(68-72℃)则促进 α- 淀粉酶作用,产生更多糊精等不可发酵糖,让啤酒酒体更饱满、甜润度更高,适配世涛、波特等厚重风格。在实际生产中,可通过 AI 发酵曲线优化系统,输入麦芽品种、酵母菌株等参数,自动生成比较好糖化温度曲线,精细控制发酵性糖与非发酵性糖的比例。某精酿厂通过该技术调整,成功将 IPA 的发酵度...
发布时间:2026.01.15 -
汕头啤酒糖化系统供应商
温度是精酿啤酒糖化过程的参数,先进的糖化系统普遍采用多段式控温技术,确保每一步工艺都处于比较好温度区间。目前主流的控温方式分为电加热、蒸汽加热与燃气加热三类,其中蒸汽加热因控温精度高(±0.5℃)、热分布均匀,成为中大型精酿工坊的优先。系统通过夹套式加热结构,将热源均匀传递至锅体内部,配合内置的温度传感器与 PID 控制系统,可实时监测并调整锅内温度。例如在蛋白质休止阶段(50-55℃),系统能稳定维持温度 15-30 分钟,促进蛋白质分解为小分子肽与氨基酸,提升啤酒口感;而在糖化休止阶段(62-70℃),则通过梯度升温控制,不同淀粉酶活性,实现淀粉的充分分解。部分系统还支持远程温控,酿酒师可...
-
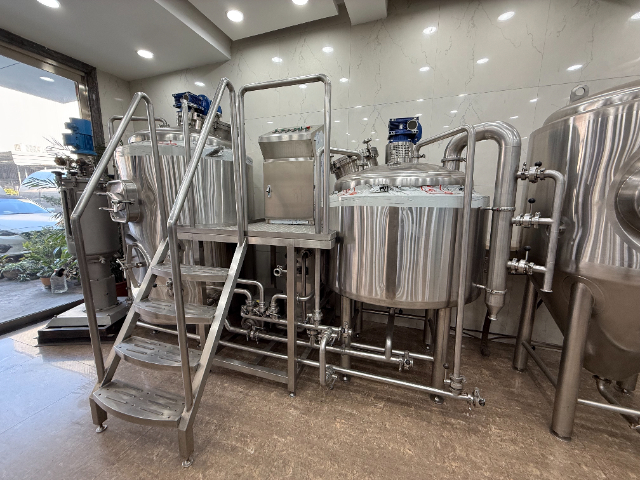 重庆316糖化系统厂家
不锈钢精酿啤酒糖化罐在安装和调试方面有着严格的要求,正确的安装和调试能够确保设备的正常运行,发挥比较好的性能。在安装前,需要对安装场地进行平整和加固,确保地面能够承受糖化罐的重量,同时预留足够的操作空间和维护空间,方便操作人员进行日常操作和设备检修。安装过程中,需要保证糖化罐的垂直度和水平度,避免因罐体倾斜导致搅拌不均匀、液位监测不准确等问题。罐体与管道的连接需要严格按照工艺要求进行,确保密封性能良好,无泄漏现象。安装完成后,需要进行较全的调试工作,包括检查各部件的运行状况、测试温度控制系统的精度、调试搅拌系统的转速、检验液位监测和压力控制功能的准确性等。在调试过程中,还需要进行空罐试运行和带...
-
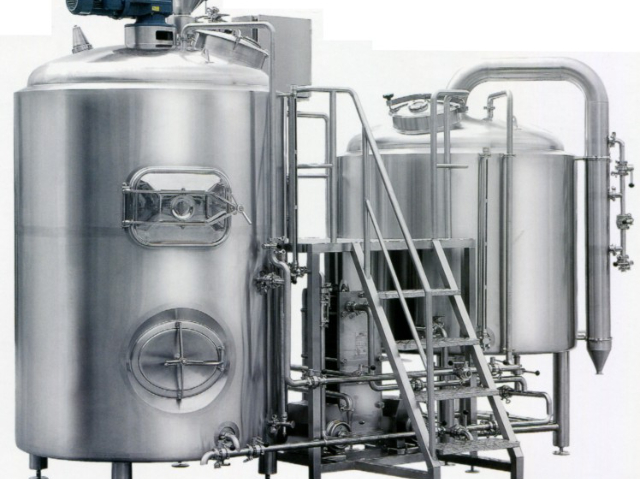 广州调配糖化系统推荐
啤酒糖化系统中的麦汁煮沸工艺麦汁煮沸是啤酒糖化系统的重要环节,通常在麦汁煮沸锅中进行,煮沸时间一般为60-90分钟。其目的包括:浓缩麦汁至目标浓度(通过蒸发水分提升糖度);灭菌(杀灭麦汁中的杂菌和残留酶,避免后续发酵异常);析出热凝固物(蛋白质与多酚结合形成的沉淀物,可提升啤酒稳定性);萃取酒花中的苦味物质(α-酸异构化生成异α-酸)和香气物质(酒花精油);挥发麦汁中的不良气味(如DMS前体物质二甲基硫醚)。煮沸过程中需控制煮沸强度(通常为8-12%/小时的蒸发率),强度过高会导致麦汁颜色加深、风味浓缩过度,过低则无法有效去除杂质和萃取酒花成分。现代啤酒厂多采用低压煮沸或真空煮沸技术,在降低能...
-
阳江不锈钢糖化系统批发
不锈钢精酿啤酒糖化罐的搅拌系统经过精心设计,旨在实现麦芽浆的均匀混合,促进酶促反应的充分进行,提高糖化效率和麦芽汁品质。搅拌桨的类型多样,常见的有桨式搅拌桨、涡轮式搅拌桨和锚式搅拌桨等,不同类型的搅拌桨适用于不同特性的麦芽浆。桨式搅拌桨结构简单,搅拌范围广,适合粘度较低的麦芽浆;涡轮式搅拌桨搅拌强度大,能够产生强烈的剪切力,适合粘度较高或含有较多固体颗粒的麦芽浆;锚式搅拌桨则能够贴近罐壁搅拌,有效防止罐壁附近的物料沉积,确保整个罐内物料的均匀性。搅拌系统的转速也可根据酿造工艺的要求进行调节,一般在 10r/min-60r/min 之间,低速搅拌可避免麦芽颗粒过度破碎,减少过滤难度,高速搅拌则有...
-
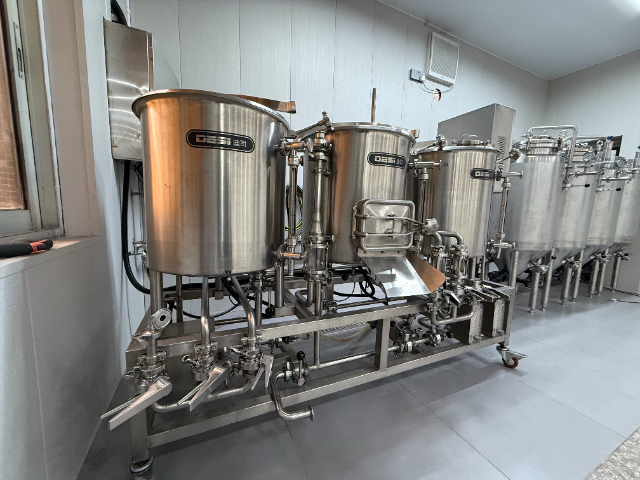 汕头卧式糖化系统供应商
啤酒糖化系统的辅料应用与处理在啤酒糖化系统中,除麦芽外,通常会添加大米、玉米、小麦芽、糖浆等辅料,以调节麦汁糖谱、降低生产成本或赋予啤酒特殊风味。辅料处理的是确保其淀粉能充分糊化和糖化——对于大米、玉米等谷物类辅料,需先在糊化锅中进行高温糊化(90-100℃),并添加α-淀粉酶加速分解;对于小麦芽等富含酶活力的辅料,可直接与麦芽混合进入糖化锅,其高含量的β-淀粉酶能提升麦汁中发酵性糖比例,使啤酒口感更清爽;对于糖浆类辅料,无需糊化处理,可在麦汁煮沸后期加入,避免高温破坏其风味物质。辅料添加比例需严格控制,一般不超过总原料的40%,否则会导致啤酒风味单薄、麦香不足。输送泵采用低剪切设计,减少麦汁...
-
佛山不锈钢糖化系统多少钱
啤酒糖化系统的定义与功能定位啤酒糖化系统是啤酒酿造的工艺单元,本质是通过精细调控温度、时间、pH值等条件,利用麦芽自身酶系或外源酶制剂,将麦芽中的淀粉、蛋白质等大分子物质转化为酵母可发酵的糖类、氨基酸及其他风味前体物质的成套设备与工艺组合。其功能不*是实现物质转化,更要为后续发酵和啤酒终风味奠定基础——质量的糖化过程能生成适宜的糖谱、控制蛋白质分解程度,避免杂味物质产生,直接影响啤酒的口感醇厚感、泡沫稳定性和保质期。一套完整的糖化系统通常串联起原料处理、糊化、糖化、过滤、洗糟等关键环节,是啤酒厂技术水平的体现。模块化设计的糖化系统可根据产量需求扩展,灵活性更高,适配不同规模作坊。佛山不锈钢糖化...
-
广州调配糖化系统厂家
不锈钢精酿啤酒糖化罐的搅拌系统经过精心设计,旨在实现麦芽浆的均匀混合,促进酶促反应的充分进行,提高糖化效率和麦芽汁品质。搅拌桨的类型多样,常见的有桨式搅拌桨、涡轮式搅拌桨和锚式搅拌桨等,不同类型的搅拌桨适用于不同特性的麦芽浆。桨式搅拌桨结构简单,搅拌范围广,适合粘度较低的麦芽浆;涡轮式搅拌桨搅拌强度大,能够产生强烈的剪切力,适合粘度较高或含有较多固体颗粒的麦芽浆;锚式搅拌桨则能够贴近罐壁搅拌,有效防止罐壁附近的物料沉积,确保整个罐内物料的均匀性。搅拌系统的转速也可根据酿造工艺的要求进行调节,一般在 10r/min-60r/min 之间,低速搅拌可避免麦芽颗粒过度破碎,减少过滤难度,高速搅拌则有...
-
江门304糖化系统
啤酒糖化系统的麦汁澄清工艺麦汁澄清是啤酒糖化系统中提升麦汁质量的关键步骤,主要通过回旋沉淀槽实现。麦汁煮沸结束后,被泵入回旋沉淀槽,以切线方向进入槽体,形成高速旋转的涡流(转速可达100-150r/min),利用离心力将麦汁中的热凝固物(蛋白质与多酚的复合物)、酒花残渣等杂质快速分离至槽底,形成沉淀锥。回旋沉淀的时间通常为15-20分钟,期间需控制麦汁温度(保持80-85℃)和旋转速度,确保杂质分离效果。澄清后的麦汁通过槽体上部的出料口导出,进入板式换热器冷却至发酵温度(8-12℃)。质量的麦汁澄清工艺能减少发酵过程中酵母的应激反应,提升啤酒的过滤性能和风味稳定性,避免因杂质残留导致啤酒浑浊或...
-
 深圳啤酒糖化系统多少钱
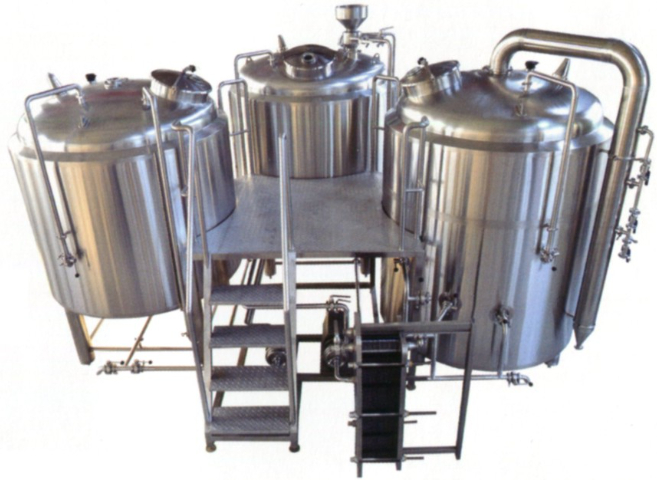
精酿啤酒糖化系统的容积设计具有极强的适配性,可根据生产规模灵活定制,从小型家酿的 50L 套装到工业级精酿厂的 5000L 大型系统均有覆盖。家庭或小型精酿工作室(年产 100-500 桶)多选用 100-500L 系统,采用模块化设计,占地面积小且安装便捷,满足小批量、多品类的酿造需求;中型精酿厂(年产 500-2000 桶)通常配备 1000-2000L 系统,具备较高的自动化程度,可实现单日 2-3 批次的连续生产;大型精酿厂(年产 2000 桶以上)则需 5000L 以上的定制化系统,系统组件且联动性强,搭配完善的温控、清洗系统,适配规模化、标准化的生产流程。容积适配性不*让不同规模的...
-
 汕头卧式糖化系统价格
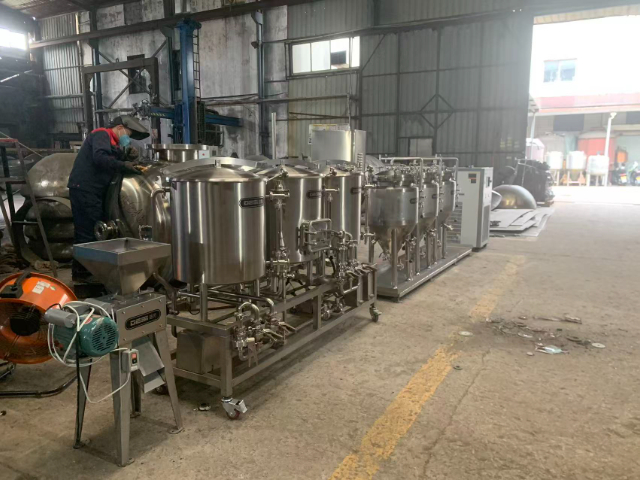
随着工业 4.0 技术的普及,精酿啤酒糖化系统的自动化水平不断升级,从传统的手动操作向智能控制迈进。现代糖化系统的控制系统多采用触摸屏操作,界面直观易懂,酿酒师可通过屏幕实时查看温度、压力、液位等关键参数,并一键启动预设的酿造程序。部分较好系统还集成了物联网(IoT)技术,通过传感器采集生产数据,上传至云端平台,酿酒师可随时随地通过电脑或生产状态,及时处理异常情况。自动化控制不*提升了操作便捷性,还能通过精细的参数控制,减少人为误差,例如在酒花添加环节,系统可根据预设时间自动定量添加,确保每一批次的酒花风味一致。此外,自动化系统还支持数据追溯功能,记录每一批次的酿造数据,便于质量管控与配方优化...
-
 佛山耐腐蚀糖化系统多少钱一台
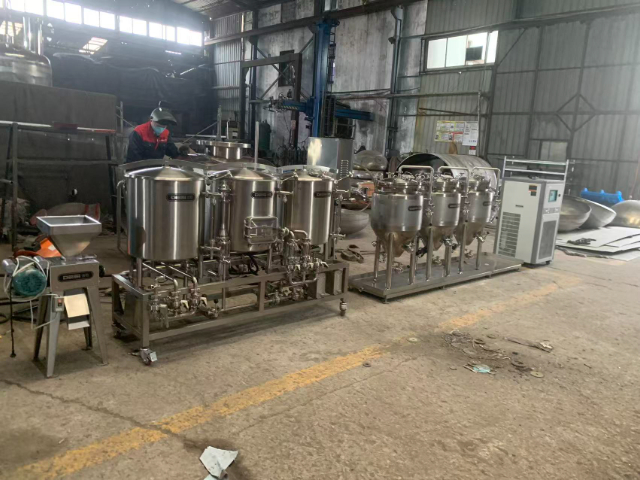
啤酒糖化系统中的麦汁煮沸工艺麦汁煮沸是啤酒糖化系统的重要环节,通常在麦汁煮沸锅中进行,煮沸时间一般为60-90分钟。其目的包括:浓缩麦汁至目标浓度(通过蒸发水分提升糖度);灭菌(杀灭麦汁中的杂菌和残留酶,避免后续发酵异常);析出热凝固物(蛋白质与多酚结合形成的沉淀物,可提升啤酒稳定性);萃取酒花中的苦味物质(α-酸异构化生成异α-酸)和香气物质(酒花精油);挥发麦汁中的不良气味(如DMS前体物质二甲基硫醚)。煮沸过程中需控制煮沸强度(通常为8-12%/小时的蒸发率),强度过高会导致麦汁颜色加深、风味浓缩过度,过低则无法有效去除杂质和萃取酒花成分。现代啤酒厂多采用低压煮沸或真空煮沸技术,在降低能...