标签列表 - 温州市龙泰轻工机械有限公司
-
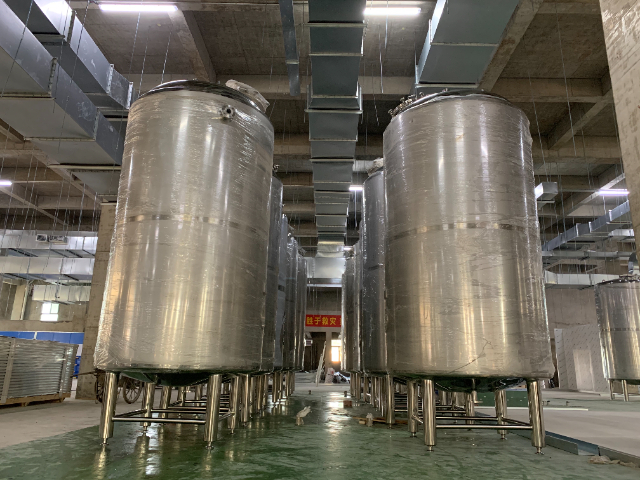 韶关耐腐蚀储罐报价
不锈钢卫生级储罐的排水与排污设计需确保无积液残留,罐体底部设置主排污口和辅助排污口,主排污口位于锥形底部比较低点,采用卫生级隔膜阀,用于排空罐内物料和清洗污水;辅助排污口设置在罐体下部侧面,用于排出罐内沉淀的杂质。排污口管路采用倾斜设计,倾斜角度≥5°,便于污水快速排出,避免管路内积液。对于高粘度介质储罐,排污口处配备冲洗接口,通入纯化水或压缩空气,辅助排污和清洗。排污口需定期拆卸清洗,阀芯和密封垫处的残留物料,清洗后进行密封性测试,确保无泄漏,避免残留物料变质污染罐体。食品医药级储罐内壁镜面抛光无死角,配合 CIP 清洗,长期保持洁净无菌的储存环境。韶关耐腐蚀储罐报价不锈钢卫生级储罐在酱料行...
发布时间:2026.09.04 -
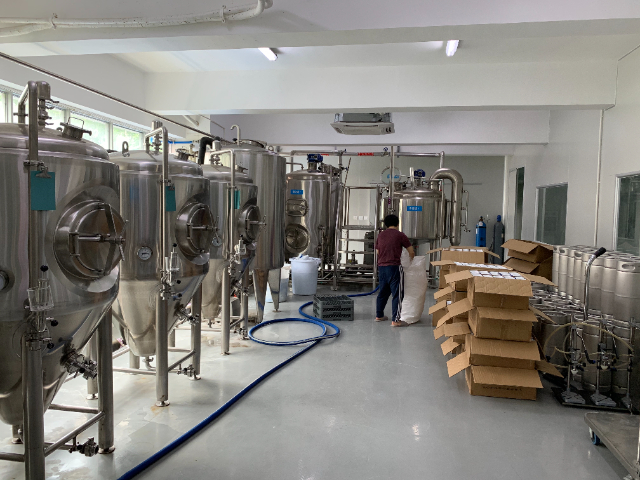 浙江搅拌储罐哪家好
锈钢储罐在油田行业的应用主要用于原油、采出水和化学药剂的存储,针对油田介质的高含硫、高含盐特性,储罐材质通常选用316L不锈钢,其添加的钼元素能有效抵御氯离子和硫化物的腐蚀,避免罐体因腐蚀导致的原油泄漏。结构上采用立式大型储罐,容量可达500-1000m³,罐体采用双层壁设计,内层为316L不锈钢,外层为普通碳钢,两层之间填充保温材料,既起到保温作用又能防止内层腐蚀泄漏时原油外溢。储罐配备原油加热系统,通过在罐内设置加热盘管,通入蒸汽或热水对原油进行加热,使原油保持在适宜的粘度,便于输送和处理。此外,储罐顶部设置油气回收装置,将原油挥发产生的油气进行回收处理,既减少能源浪费又避免环境污染,同时...
-
韶关立式卧式储罐价格
小型不锈钢储罐(容量≤10m³)的设计重点在于灵活性和实用性,通常采用立式或卧式结构,立式储罐高度不超过5m,直径不超过2m,适合室内狭小空间安装;卧式储罐长度不超过6m,直径不超过1.5m,可通过叉车搬运,方便移动和布置。材质选用304不锈钢,钢板厚度根据设计压力确定,常压储罐厚度为3-5mm,承压储罐厚度为5-8mm,采用卷板机卷制后焊接成型,焊缝采用氩弧焊焊接,确保密封性。储罐配备简易的液位计和排污口,液位计采用玻璃管液位计,直观显示液位高度;排污口设置在底部,配备球阀,便于定期排污。对于需要移动的小型储罐,底部配备万向轮,轮径不小于100mm,承重能力不低于储罐满装重量的1.5倍,同时...
-
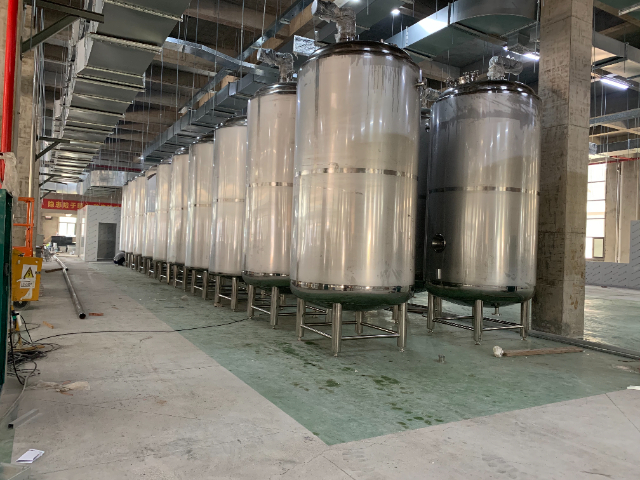 肇庆化工储罐哪家好
不锈钢卫生级储罐在乳制品行业的防结垢设计针对牛奶加热过程中蛋白质和钙盐结垢问题,采用“夹套渐变加热+搅拌防沉积”组合方案。夹套加热采用梯度升温方式,罐内温度从25℃逐步升至60℃,升温速率控制在1℃/min,避免温度骤升导致蛋白质快速变性结垢;搅拌系统采用双层推进式搅拌桨,上层桨叶搅拌罐内上部介质,下层桨叶靠近罐底,搅拌转速根据温度调整,低温时10r/min,高温时30r/min,防止钙盐在罐底沉积。罐体内壁采用“防粘涂层+电解抛光”复合处理,防粘涂层选用食品级聚四氟乙烯,涂层厚度100-150μm,表面接触角达到110°,减少介质附着;电解抛光进一步提升表面光滑度,使结垢难以附着。此外,配备...
-
江门304储罐价格
不锈钢卫生级储罐在化妆品行业的防交叉污染设计针对多品种生产需求,采用“全排空+在线灭菌+材质隔离”方案。罐体底部采用倒锥形设计,锥角15°,配合气动隔膜阀,实现物料100%排空,避免不同品种物料残留交叉污染;每个生产批次完成后,启动在线SIP灭菌系统,采用121℃饱和蒸汽灭菌30分钟,灭菌范围覆盖罐体、管路、阀门等所有接触物料的部件,灭菌后通入无菌氮气吹干;材质隔离方面,与物料接触的部件均采用316L不锈钢和食品级硅橡胶,非接触部件采用304不锈钢,两者之间设置密封隔离层,避免非接触部件的杂质污染物料。此外,配备的清洁工具和容器,不同品种生产使用不同的清洁工具,使用后进行灭菌处理,从设备和操作...
-
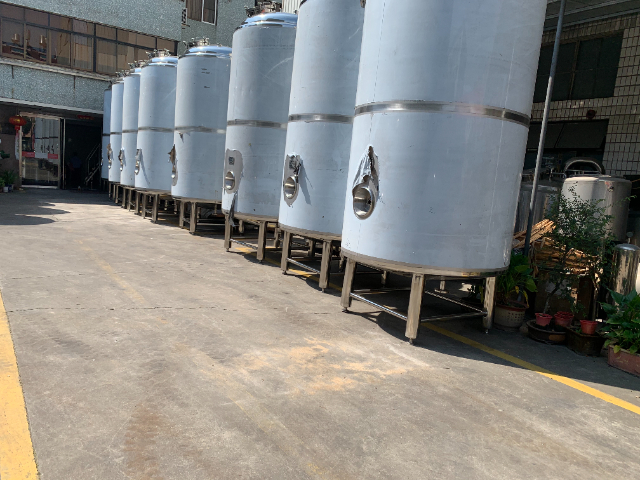 加热储罐
不锈钢卫生级储罐的内壁抛光工艺直接决定洁净度等级,行业通用要求表面粗糙度Ra≤0.4μm,高纯度医药储罐需达到Ra≤0.2μm。抛光采用“机械抛光+电解抛光”组合工艺,机械抛光先通过砂轮去除焊接痕迹和表面瑕疵,再用百洁布进行精细打磨,使表面平整度达到要求;电解抛光则通过电解作用溶解表面微小凸起,形成均匀光滑的镜面效果,同时增强氧化膜致密性。抛光后需通过表面粗糙度仪逐点检测,重点检测焊缝、圆弧过渡等关键部位,不合格处需重新抛光。此外,抛光过程中需使用的食品级抛光膏,避免普通抛光膏中的杂质残留污染罐体,抛光完成后用纯化水冲洗至冲洗水pH值中性。密闭仓储隔绝外界污染物,原料储存全程洁净,保障后续加工...
-
湛江化工储罐厂家供应
不锈钢卫生级储罐的智能化无菌监测系统基于物联网技术实现实时无菌状态监控,系统由在线微生物传感器、激光粒子计数器和云端监控平台组成。在线微生物传感器安装在罐内出料口,采用荧光法检测微生物代谢活性,可在15分钟内快速检测出罐内微生物污染情况,检测下限达到1CFU/mL;激光粒子计数器安装在呼吸器出口,实时监测排出空气中的粒子数量,当粒子浓度超过100个/L(0.5μm以上)时发出报警;云端监控平台整合传感器数据,生成无菌状态曲线,当微生物浓度或粒子浓度超标时,自动启动应急程序,关闭进料和出料阀门,开启灭菌系统。系统还具备远程诊断功能,技术人员可通过手机APP查看设备运行状态,及时排查无菌异常问题,...
-
 汕头储罐定制
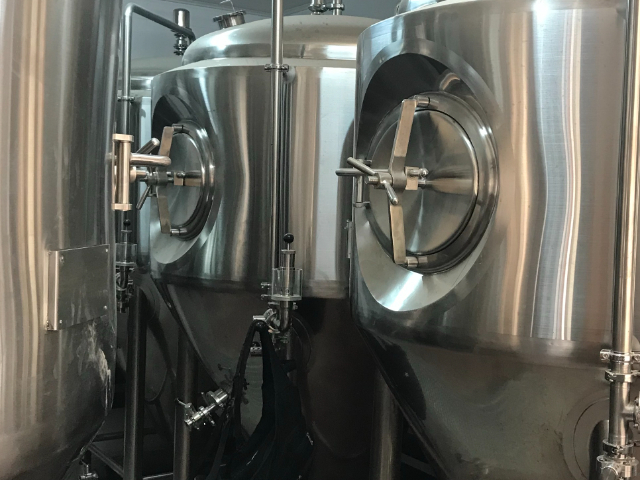
食品行业对设备清洁要求较高,不锈钢食品级储罐在设计上充分考虑清洁便利性,有效降低交叉污染风险。罐体内壁无死角、无焊缝凸起,搭配可拆卸的罐顶人孔(或侧人孔),便于工作人员进入罐内进行彻底清洁;部分大型储罐还会配备CIP(原位清洗)接口,可直接连接清洗设备,实现罐内自动喷淋清洗,无需人工进入,提升清洁效率且保障人员安全。此外,不锈钢材质表面光滑,不易吸附物料残渣,清洁后用清水冲洗即可达到卫生标准,无需使用刺激性清洁剂,避免清洁剂残留污染食品。这种便捷的清洁特性,尤其适合需要频繁更换储存物料的食品企业,减少清洁时间,提升生产效率。日化工厂储罐储存香精、表面活性剂等原料,集中存放便于车间统一调配加工。...
-
肇庆单层储罐多少钱
不锈钢卫生级储罐的压力控制设计适用于承压存储场景,如碳酸饮料、灭菌药品等,储罐设计压力通常为0.1-0.6MPa,罐体钢板厚度根据压力计算确定,316L不锈钢材质的承压储罐厚度一般为8-12mm。罐体配备压力控制系统,包括压力表、压力变送器和安全阀,压力表实时显示罐内压力,压力变送器将压力信号传输至控制系统,当压力超过设定值时,安全阀自动开启泄压,安全阀选用卫生级材质,密封件为食品级硅橡胶,泄压口连接至安全管路,避免介质直接排放污染环境。压力控制系统需定期校准,压力表和压力变送器每3个月校准一次,安全阀每6个月校验一次,确保压力控制精细可靠。CIP 集中清洗代替人工入罐清洗,清洁速度更快,减少...
-
 江门化工储罐价格
不锈钢卫生级储罐的CIP清洗系统水质管控是避免二次污染的关键,清洗用水需根据行业要求分级处理,食品行业采用纯化水(电导率≤50μS/cm),医药行业需使用注射用水(电导率≤2.1μS/cm@25℃)。水处理系统由石英砂过滤器、活性炭过滤器、反渗透装置和EDI模块组成,石英砂过滤器去除水中悬浮物,活性炭过滤器吸附有机物和余氯,反渗透装置去除99%以上的离子和微生物,EDI模块进一步提升水质纯度。清洗过程中需实时监测进水和回水的电导率、pH值及微生物数量,进水水质不达标时自动切换至备用水源,回水浊度超过10NTU时启动过滤循环。清洗完成后,需对冲洗水进行取样检测,确保符合相应行业的水质标准。CIP...
-
江门耐腐蚀储罐厂家供应
不锈钢卫生级储罐在果汁行业的应用需解决果酸腐蚀和色素残留问题,材质优先选用316L不锈钢,其耐果酸腐蚀性能优于304不锈钢,避免罐体被腐蚀导致金属离子溶出影响果汁口感。结构上采用大口径人孔(直径≥800mm),便于工作人员进入罐内清洁色素残留,人孔盖采用快开式设计,配备硅橡胶密封垫,确保密封严密。罐体配备喷淋清洗系统,除顶部喷淋球外,在罐体下部增加侧喷淋头,增强对罐底和罐壁下部的清洗效果,清洗液选用弱碱性清洗剂(pH值8-9),避免酸性清洗剂与果酸反应。此外,罐体需设置排气口,排出果汁存储过程中产生的二氧化碳气体,防止罐内压力过高,排气口安装除菌滤芯,防止外界微生物进入。智能储罐搭载液位、温度...
-
江门单层储罐价格
部分食品加工工艺(如真空浓缩、压力杀菌后的物料储存)对储罐的承压性能有明确要求,不锈钢食品级储罐通过科学的结构设计和材质选择,能满足不同的承压需求。常压储罐适用于普通原料储存,工作压力为常压;承压储罐则可根据需求设计为低压(0.1-0.6MPa)或中压(0.6-1.6MPa),罐体采用加厚不锈钢板材(厚度4-12mm),并通过水压试验(试验压力为设计压力的1.25-1.5倍)验证承压安全性。此外,承压储罐还会配备压力表、安全阀等安全附件,实时监测罐内压力,当压力超过设定值时,安全阀自动泄压,避免安全事故。这种可靠的承压性能,使储罐能适配多种特殊食品加工工艺,拓展应用范围。搅拌储罐内置搅拌装置,...
-
肇庆不锈钢储罐多少钱
不锈钢卫生级储罐在果汁行业的防褐变设计针对果汁加工过程中酶促褐变和非酶促褐变问题,从材质、结构和工艺三方面优化。材质选用316L不锈钢,其低含碳量和钼元素可避免与果汁中的维生素C发生氧化还原反应,减少非酶促褐变;结构上采用全密封设计,罐体顶部配备氮气置换接口,进料后立即通入氮气置换空气,使罐内氧含量≤0.3%,抑制酶促褐变;工艺上配备低温冷却系统,通过夹套通入冷却液,将罐内温度控制在0-4℃,降低多酚氧化酶活性,延缓褐变速度。此外,罐体配备紫外线杀菌装置,在出料口安装紫外线灯管,波长254nm,照射剂量≥40mJ/cm²,杀灭果汁中的微生物,减少微生物代谢导致的褐变。通过综合优化,果汁的褐变指...
-
 湛江搅拌储罐多少钱
不锈钢卫生级储罐在啤酒行业的应用需满足低温发酵和无菌存储要求,罐体采用316L不锈钢材质,内壁抛光粗糙度Ra≤0.4μm,避免啤酒中的蛋白质和多酚类物质附着。罐体采用夹套式低温冷却系统,夹套内通入乙二醇溶液(温度-5℃至0℃),通过温控系统将罐内温度精确控制在0-4℃,为啤酒发酵提供适宜环境。顶部配备压力安全阀,设定压力0.1MPa,防止发酵过程中产生的二氧化碳导致罐内压力过高。罐体还需设置取样口和压力表,取样口采用无菌取样阀,取样前用蒸汽灭菌;压力表选用卫生级隔膜压力表,避免介质直接接触压力表,确保测量准确且无污染。存储完成后,采用CIP清洗系统进行彻底清洗,去除罐内残留的酵母和酒渣,为下一...
-
汕头化工储罐厂家
立式不锈钢储罐的结构设计充分兼顾了空间利用率与介质存储特性,其罐体高度通常为直径的1.5-3倍,采用圆柱形筒体搭配平底或锥底结构,平底设计便于在硬化地面直接安装,适合中小型储罐用于存储清水、润滑油等无沉淀介质;锥底储罐则通过15°-30°的锥角设计,使罐内沉淀的杂质或浓稠介质能自然汇集至底部排污口,大幅提升排污效率,广泛应用于化工原料、食品酱料等含渣介质存储。罐体顶部通常设置圆形人孔,直径不小于600mm,便于工作人员进入罐内进行检修和清洁,同时配备呼吸阀平衡罐内气压,当介质温度变化导致罐内压力升高或降低时,呼吸阀自动开启调节,避免罐体因压力异常出现变形或渗漏问题,保障存储安全。不锈钢储罐内壁...
-
清远不锈钢储罐批发
食品行业对设备清洁要求较高,不锈钢食品级储罐在设计上充分考虑清洁便利性,有效降低交叉污染风险。罐体内壁无死角、无焊缝凸起,搭配可拆卸的罐顶人孔(或侧人孔),便于工作人员进入罐内进行彻底清洁;部分大型储罐还会配备CIP(原位清洗)接口,可直接连接清洗设备,实现罐内自动喷淋清洗,无需人工进入,提升清洁效率且保障人员安全。此外,不锈钢材质表面光滑,不易吸附物料残渣,清洁后用清水冲洗即可达到卫生标准,无需使用刺激性清洁剂,避免清洁剂残留污染食品。这种便捷的清洁特性,尤其适合需要频繁更换储存物料的食品企业,减少清洁时间,提升生产效率。食品级不锈钢储罐的液位报警装置,液位异常时自动发出警报。清远不锈钢储罐...
-
单层储罐批发
不锈钢卫生级储罐在生物制药行业的无菌隔离设计针对活疫苗、单抗等产品,采用“罐体+隔离舱”一体化结构,隔离舱采用316L不锈钢材质,内壁抛光Ra≤0.2μm,与罐体通过卫生级法兰连接,形成封闭无菌空间。隔离舱配备手套操作孔和视窗,操作人员通过无菌手套在舱内进行取样、检测等操作,避免直接接触罐内介质;视窗采用双层石英玻璃,具备加热除雾功能,确保操作过程可视化。罐内采用负压无菌设计,压力维持在-0.01至-0.02MPa,防止罐内无菌介质泄漏;呼吸器选用双滤芯设计,主滤芯失效时备用滤芯自动启用,确保无菌屏障持续有效。此外,隔离舱配备的CIP/SIP系统,可单独进行清洗灭菌,与罐体形成互补的无菌保障体...
-
江门单层储罐定制
不锈钢卫生级储罐在啤酒行业的应用需满足低温发酵和无菌存储要求,罐体采用316L不锈钢材质,内壁抛光粗糙度Ra≤0.4μm,避免啤酒中的蛋白质和多酚类物质附着。罐体采用夹套式低温冷却系统,夹套内通入乙二醇溶液(温度-5℃至0℃),通过温控系统将罐内温度精确控制在0-4℃,为啤酒发酵提供适宜环境。顶部配备压力安全阀,设定压力0.1MPa,防止发酵过程中产生的二氧化碳导致罐内压力过高。罐体还需设置取样口和压力表,取样口采用无菌取样阀,取样前用蒸汽灭菌;压力表选用卫生级隔膜压力表,避免介质直接接触压力表,确保测量准确且无污染。存储完成后,采用CIP清洗系统进行彻底清洗,去除罐内残留的酵母和酒渣,为下一...
-
中山304储罐多少钱一台
不锈钢储罐的智能化升级是当前行业发展的趋势,通过集成传感器、物联网和控制系统,实现储罐运行状态的实时监测、远程控制和智能预警。智能化系统主要包括数据采集模块、传输模块和控制模块,数据采集模块通过温度、压力、液位、腐蚀等传感器,实时采集罐内介质参数和罐体状态数据;传输模块采用4G/5G或工业以太网将数据传输至云端平台,实现数据的远程传输和存储;控制模块通过云端平台或本地控制柜,对进料泵、出料泵、搅拌装置等设备进行远程控制,实现自动化进料、出料和搅拌。智能预警功能通过设置参数阈值,当监测到温度、压力、液位等参数超过阈值或罐体出现腐蚀、渗漏等异常情况时,系统自动发出声光报警,并向管理人员手机发送预警...
-
茂名制药储罐价格
不锈钢卫生级储罐在化妆品行业的防交叉污染设计针对多品种生产需求,采用“全排空+在线灭菌+材质隔离”方案。罐体底部采用倒锥形设计,锥角15°,配合气动隔膜阀,实现物料100%排空,避免不同品种物料残留交叉污染;每个生产批次完成后,启动在线SIP灭菌系统,采用121℃饱和蒸汽灭菌30分钟,灭菌范围覆盖罐体、管路、阀门等所有接触物料的部件,灭菌后通入无菌氮气吹干;材质隔离方面,与物料接触的部件均采用316L不锈钢和食品级硅橡胶,非接触部件采用304不锈钢,两者之间设置密封隔离层,避免非接触部件的杂质污染物料。此外,配备的清洁工具和容器,不同品种生产使用不同的清洁工具,使用后进行灭菌处理,从设备和操作...
-
东莞搅拌储罐厂家
不锈钢卫生级储罐在果汁行业的防褐变设计针对果汁加工过程中酶促褐变和非酶促褐变问题,从材质、结构和工艺三方面优化。材质选用316L不锈钢,其低含碳量和钼元素可避免与果汁中的维生素C发生氧化还原反应,减少非酶促褐变;结构上采用全密封设计,罐体顶部配备氮气置换接口,进料后立即通入氮气置换空气,使罐内氧含量≤0.3%,抑制酶促褐变;工艺上配备低温冷却系统,通过夹套通入冷却液,将罐内温度控制在0-4℃,降低多酚氧化酶活性,延缓褐变速度。此外,罐体配备紫外线杀菌装置,在出料口安装紫外线灯管,波长254nm,照射剂量≥40mJ/cm²,杀灭果汁中的微生物,减少微生物代谢导致的褐变。通过综合优化,果汁的褐变指...
-
广州304储罐价格
不锈钢卫生级储罐的卫生级阀门选型与适配是保障整体卫生性的重要环节,需根据介质特性和工艺要求选择合适的阀门类型。对于食品和普通医药介质,选用卫生级隔膜阀,阀体采用316L不锈钢材质,隔膜选用食品级PTFE材质,无死体积设计,避免介质残留,密封性能优异,可耐受121℃湿热灭菌;对于高粘度介质(如糖浆、药膏),选用卫生级气动球阀,阀芯采用V型结构,开启度可调节,便于控制流量,且内壁抛光Ra≤0.4μm,减少介质附着;对于无菌要求较高的注射剂存储,选用卫生级无菌取样阀,采用双隔膜结构,取样过程中与外界完全隔离,取样后可进行在线灭菌,避免交叉污染。所有阀门需具备FDA和GMP认证,安装时采用卫生级快装接...
-
佛山304储罐多少钱
材质安全性:食品级不锈钢的重要保障不锈钢食品级储罐的重要优势在于其材质安全性,通常采用304或316L不锈钢打造。304不锈钢含铬18%、镍8%,具备优异的耐腐蚀性,能抵御食品加工中常见的酸性、碱性物质侵蚀,避免金属离子析出污染食品;316L不锈钢在此基础上添加了钼元素,耐腐蚀性更强,尤其适用于乳制品、果汁等对材质要求较高的行业。这类不锈钢经抛光处理后,表面光滑无孔隙,不易滋生细菌,且符合国家GB4806.9-2016《食品安全国家标准食品接触用金属材料及制品》要求,从源头保障食品储存安全,是食品企业实现合规生产的基础设备。食品级不锈钢储罐清洁后清水冲洗即可达标,无需刺激性清洁剂。佛山304储...
-
中山316储罐定制
不锈钢卫生级储罐的智能化监控系统整合了温度、压力、液位、微生物等多参数监测,实现实时监控、数据记录和智能预警。系统由传感器、数据采集模块、云端平台和移动端APP组成,传感器实时采集罐内各项参数,数据采集模块将模拟信号转换为数字信号,通过4G/5G网络传输至云端平台。云端平台实现数据存储、分析和可视化展示,可查看实时数据和历史数据曲线,设定参数阈值,当参数超过阈值时,系统自动发出声光报警,并向移动端APP推送预警信息。此外,系统还支持远程控制功能,可通过移动端APP远程启动CIP清洗系统、调节搅拌转速和温度,实现无人值守管理。智能化监控系统需定期进行校准和维护,确保数据采集准确和系统运行稳定粮油...
-
茂名316储罐推荐
不锈钢卫生级储罐的密封系统采用多层次密封设计,所有法兰接口均采用榫槽面密封结构,配合食品级硅橡胶密封垫,密封垫表面光滑无毛刺,且具有良好的弹性和耐老化性,在121℃灭菌温度下无有害物质析出。对于搅拌轴等转动部位,采用机械密封+唇形密封的双重密封,机械密封选用碳化硅与石墨摩擦副,耐磨损且密封性好,唇形密封采用食品级氟橡胶,防止轴与罐体间隙处泄漏。密封件需定期更换,更换周期根据使用频率确定,通常为6-12个月,更换前需对密封槽进行清洗和灭菌,更换后进行密封性测试,确保无泄漏后投入使用,避免因密封失效导致微生物污染。储罐顶部呼吸阀平衡罐内外气压,防止罐体吸瘪或胀裂,保障常压储存长期安全稳定。茂名31...
-
韶关保温储罐推荐
储罐接口采用标准化设计,支持与管道、泵体等设备快速连接,大幅提升生产效率。应用场景的多元化拓展不锈钢食品级储罐的应用已从传统的乳制品、调味品储存,延伸至生物发酵、果汁浓缩等新兴领域。例如,在啤酒酿造中,储罐的保温夹套可准确控制发酵温度;在植物蛋白提取工艺中,其耐酸碱特性可稳定存储碱性溶液。随着冷链物流的发展,部分储罐还配备了移动式制冷单元,满足长途运输中的保鲜需求。环保与可持续性实践不锈钢储罐的全生命周期管理体现了环保理念。其材质可100%回收再利用,减少资源浪费;相比一次性塑料容器,长期使用成本降低60%以上。部分企业通过优化储罐设计,将清洗废水回收率提升至95%,明显降低水耗。此外,不锈钢...
-
茂名保温储罐推荐
不锈钢卫生级储罐的智能化无菌监测系统基于物联网技术实现实时无菌状态监控,系统由在线微生物传感器、激光粒子计数器和云端监控平台组成。在线微生物传感器安装在罐内出料口,采用荧光法检测微生物代谢活性,可在15分钟内快速检测出罐内微生物污染情况,检测下限达到1CFU/mL;激光粒子计数器安装在呼吸器出口,实时监测排出空气中的粒子数量,当粒子浓度超过100个/L(0.5μm以上)时发出报警;云端监控平台整合传感器数据,生成无菌状态曲线,当微生物浓度或粒子浓度超标时,自动启动应急程序,关闭进料和出料阀门,开启灭菌系统。系统还具备远程诊断功能,技术人员可通过手机APP查看设备运行状态,及时排查无菌异常问题,...
-
浙江搅拌储罐厂家供应
不锈钢储罐的智能化升级是当前行业发展的趋势,通过集成传感器、物联网和控制系统,实现储罐运行状态的实时监测、远程控制和智能预警。智能化系统主要包括数据采集模块、传输模块和控制模块,数据采集模块通过温度、压力、液位、腐蚀等传感器,实时采集罐内介质参数和罐体状态数据;传输模块采用4G/5G或工业以太网将数据传输至云端平台,实现数据的远程传输和存储;控制模块通过云端平台或本地控制柜,对进料泵、出料泵、搅拌装置等设备进行远程控制,实现自动化进料、出料和搅拌。智能预警功能通过设置参数阈值,当监测到温度、压力、液位等参数超过阈值或罐体出现腐蚀、渗漏等异常情况时,系统自动发出声光报警,并向管理人员手机发送预警...
-
湛江立式卧式储罐
不锈钢卫生级储罐的日常维护重点在于保持洁净和密封性能,每日使用前需检查罐体外观是否有损伤,密封件是否有老化、变形,发现问题及时更换。使用后需立即进行CIP清洗,根据存储介质特性选择合适的清洗程序,清洗完成后用纯化水冲洗干净,然后通入压缩空气吹干罐内水分,防止微生物滋生。每周需对呼吸器滤芯进行检查,拆卸滤芯进行目视检查,若发现滤芯有污染或破损需及时更换,更换后进行灭菌处理。每月需对搅拌系统进行检查,查看搅拌桨是否有磨损,搅拌轴是否有晃动,发现异常及时检修。每季度需进行的卫生检测,包括内壁粗糙度检测、微生物检测和材质成分检测,确保储罐符合卫生级要求,检测报告需存档备查。罐体坚固耐用,正常维护下使用...
-
湛江耐腐蚀储罐厂家
不锈钢储罐的报废和回收处理需遵循环保和安全原则,首先对报废储罐进行彻底清洗,根据存储介质特性选用适配的清洗剂,如存储过化工腐蚀性介质的储罐,采用碱性清洗剂浸泡清洗,去除罐内残留介质,清洗后用清水冲洗干净并进行氮气吹扫,确保罐内无易燃易爆或有毒有害残留。清洗完成后对储罐进行拆解,拆解过程采用机械切割方式,避免使用火焰切割产生有害气体,拆解下来的不锈钢板材进行分类整理,去除表面的油漆、保温层等杂质,对于可回收利用的不锈钢板材,进行除锈、抛光处理后重新用于制造小型储罐或其他不锈钢制品;对于无法回收利用的废钢,交由专业的废品回收企业进行熔炼处理,实现资源再利用。同时,拆解过程中产生的废弃物如保温材料、...