-
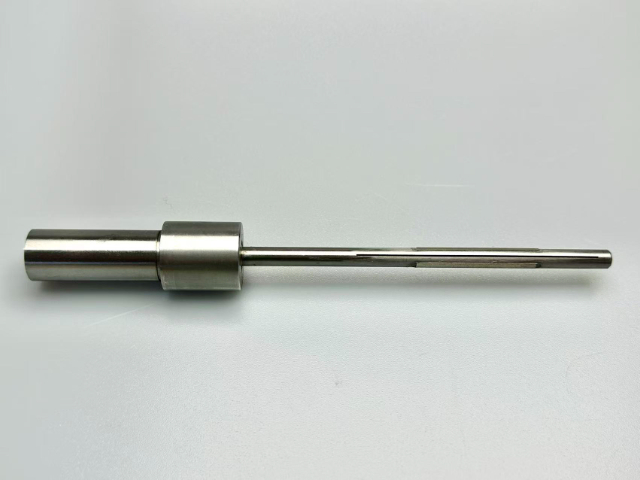
 福建高精度内孔珩磨杆设备价钱
发布时间:2026.07.09
珩磨杆在电子元件领域的应用主要集中在微型、精密内孔加工,电子元件的内孔通常具有孔径小、精度高、表面质量要求严苛等特点,需选用**的微型高精度珩磨杆,确保加工质量符合电子行业标准。电子元件领域常用的珩磨...
-
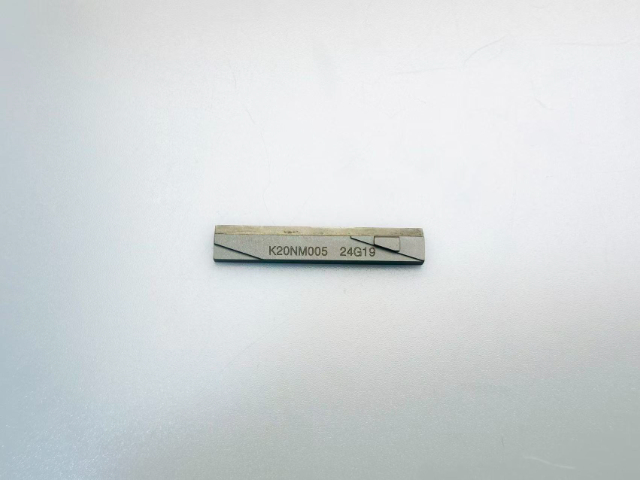 黑龙江深孔珩磨油石哪里买
发布时间:2026.07.09
小孔与微孔珩磨专门油石:精密加工的细分突破 小孔(孔径1–10mm)与微孔(孔径<1mm)加工是精密制造中的难点,传统珩磨油石尺寸过大、刚性不足,无法适配小孔径加工,专门小孔珩磨油石的研发的实现了细分...
-
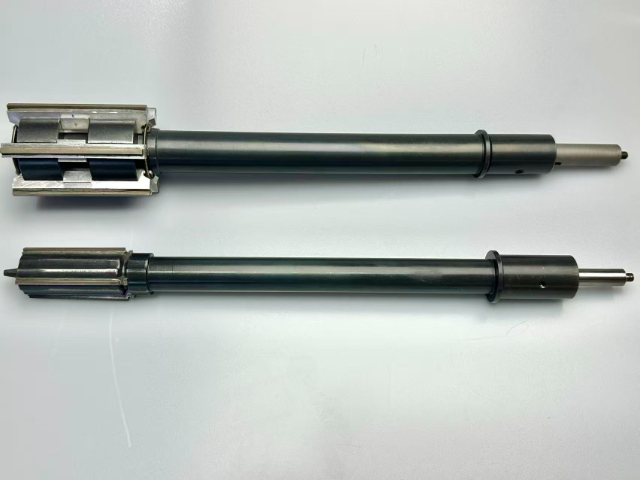 沈阳镜面加工珩磨杆批发价格
发布时间:2026.07.08
珩磨杆在医疗器械领域的应用具有特殊性,因医疗器械零部件多为精密、小型且对卫生性要求较高,需选用**的高精度、无污染珩磨杆,确保加工质量符合医疗行业标准。医疗器械领域常用的珩磨杆主要分为微型珩磨杆和高精...
-
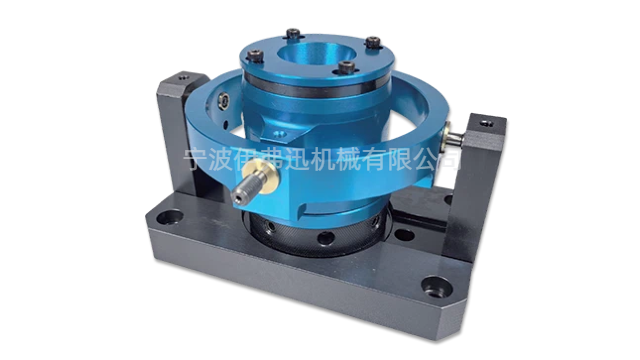 阀套珩磨夹具推荐厂家
发布时间:2026.07.08
珩磨夹具的材质选择直接影响其刚性、耐磨性、精度稳定性和使用寿命,需根据加工工况、工件材质和精度要求,合理选用夹具的基体材质和定位、夹紧元件材质,确保夹具性能达标。珩磨夹具的基体(底座、夹具体)主要采用...
-
江苏小孔珩磨杆推荐厂家
发布时间:2026.07.08
珩磨杆的失效机理与预防措施,是保障生产连续性、降低故障停机时间的**,通过深入分析珩磨杆的失效类型和根本原因,制定针对性的预防措施,可有效减少失效现象的发生。珩磨杆的失效机理主要分为磨损失效、疲劳失效...
-
 台州光纤器件珩磨油石联系方式
发布时间:2026.07.08
珩磨油石的选型需综合考虑工件材质、加工精度、加工阶段、设备参数与成本等因素,遵循 “匹配性、适用性、经济性” 三大原则,才能实现理想加工效果。首先,匹配工件材质是关键,黑色金属(碳钢、合金钢、淬硬钢)...
-
安徽制冷零部件珩磨夹具推荐厂家
发布时间:2026.07.07
珩磨夹具的材质选择直接影响其刚性、耐磨性、精度稳定性和使用寿命,需根据加工工况、工件材质和精度要求,合理选用夹具的基体材质和定位、夹紧元件材质,确保夹具性能达标。珩磨夹具的基体(底座、夹具体)主要采用...
-
石油机械珩磨夹具服务电话
发布时间:2026.07.07
珩磨夹具在液压行业的应用主要针对液压油缸、阀体、阀芯等**零部件的珩磨加工,液压零部件具有内孔精度要求高、密封性要求严、材质多样等特点,需选用**的高精度珩磨夹具,确保加工质量符合液压行业标准。在液压...
-
 厦门阀块珩磨杆推荐厂家
发布时间:2026.07.07
珩磨杆在船舶制造领域的应用主要集中在船舶发动机、液压系统、推进系统等**零部件的内孔加工,船舶零部件具有尺寸大、精度要求高、抗腐蚀性强等特点,需选用**的**度、耐腐蚀珩磨杆,确保加工质量符合船舶行业...
-
 温州深孔珩磨油石哪里买
发布时间:2026.07.06
珩磨油石在精密制造中发挥着不可替代的四大关键功能。一是尺寸精度控制:通过精确的微量切削,珩磨油石能够将孔径尺寸精确控制在IT6-IT7级公差等级,公差范围可缩小至微米级别,满足精密配合的苛刻要求。第二...
-
 宁波自主可控珩磨油石厂家直销
发布时间:2026.07.06
珩磨油石行业正朝着超精密、高效化、绿色化、数字化方向发展,技术创新成为推动行业进步的**动力。磨料技术创新方面,纳米级磨粒制备技术取得突破,纳米金刚石、纳米 CBN 磨粒的应用,使油石加工精度提升至 ...
-
 哈尔滨精密珩磨油石
发布时间:2026.07.06
超硬材料珩磨油石(CBN、金刚石)是现代精密制造的技术制高点,相比普通油石,具有寿命长、效率高、精度稳的明显优势。CBN 珩磨油石 以立方氮化硼为磨料,采用金属(青铜、钴基)或陶瓷结合剂,通过高温烧结...
-
河北光纤器件珩磨杆推荐厂家
发布时间:2026.07.06
按珩磨杆的涨缩方式分类,可分为机械涨缩式、液压涨缩式、气压涨缩式和电动涨缩式四大类,不同涨缩方式的珩磨杆适用于不同的加工场景和精度要求。机械涨缩式珩磨杆采用丝杆、锥度套等机械结构实现油石的径向涨缩,结...
-
 南京恒温加工珩磨油石批发价格
发布时间:2026.07.06
汽车发动机是珩磨油石的比较大应用领域,缸体、缸套、曲轴、连杆、气门导管等关键零部件的加工均离不开珩磨油石,其加工质量直接影响发动机的动力性、经济性与可靠性。发动机缸套是珩磨加工的典型零件,需经过粗珩、...
-
长春镜面加工珩磨夹具批发价格
发布时间:2026.07.06
非标定制珩磨夹具是应对特殊加工场景、解决个性化加工需求的**解决方案,主要针对非常规尺寸、特殊形状、复杂工况等标准夹具无法满足的加工需求,通过定制化设计和制造,实现工件的精细定位和稳定夹紧。非标定制珩...
-
厦门自主可控珩磨夹具哪里买
发布时间:2026.07.05
随着航空航天、**和医疗等领域对高性能零件的需求不断增加,钛合金、高温合金、硬质合金等难加工材料的珩磨加工日益普遍,对夹具设计提出了更高要求。难加工材料通常具有硬度高、导热性差、弹性模量低等特点,在珩...
-
 杭州矿山机械珩磨杆推荐厂家
发布时间:2026.07.05
珩磨杆的市场规模持续增长,随着汽车、航空航天、液压、智能制造等高级制造领域的快速发展,对高精度、高可靠性珩磨杆的需求不断提升,推动全球珩磨杆市场持续扩大。据行业数据显示,2024年中国珩磨杆市场规模达...
-
苏州恒温加工珩磨夹具哪里买
发布时间:2026.07.05
挤压珩磨又称磨料流动加工,其夹具在整个加工过程中扮演着双重关键角色:既作为工件的安装固定装置,又作为研磨介质流动路径的导向机构。加工时,工件被固定安装在夹具中,夹具的上下两端分别被盛有研磨介质的挤压筒...
-
 宁波自主可控珩磨杆联系方式
发布时间:2026.07.05
珩磨杆作为精密加工的关键工具,其性能和质量直接决定了下游零部件的性能、可靠性和使用寿命,对高级制造产业的发展具有重要的支撑作用。在现代制造业中,随着精密加工技术的不断升级,对珩磨杆的要求也越来越高,不...
-
绍兴高精度珩磨油石厂家报价
发布时间:2026.07.05
在精密内孔加工中,珩磨油石的分级应用是实现高效高精加工的重要策略,粗珩和精珩各司其职,共同完成高质量的孔加工。粗珩通常采用青铜结合剂或电镀结合剂的金刚石油石,粒度选择较粗(80#-280#),主要目标...
-
安徽石油机械珩磨夹具联系方式
发布时间:2026.07.05
航空航天领域对珩磨夹具的精度和可靠性要求较高,因航空航天零部件(如发动机叶片、液压油缸、燃烧室等)具有尺寸精度高、材质特殊、结构复杂等特点,普通珩磨夹具无法满足加工需求,需采用**高精度珩磨夹具。航空...
-
哈尔滨恒温加工珩磨夹具厂家直销
发布时间:2026.07.05
珩磨夹具的维护保养是延长其使用寿命、确保精度稳定的**,合理的维护保养可减少夹具的磨损和故障,降低加工成本,提升生产效率。珩磨夹具的日常维护保养需遵循以下要点:每次加工结束后,需及时清理夹具的定位元件...
-
杭州纺织机械珩磨夹具设备价钱
发布时间:2026.07.05
珩磨夹具在使用过程中会逐渐产生磨损和变形,定期进行精度检测和校验是保证加工质量稳定性的必要手段。夹具的精度检测项目通常包括:定位基准面的平面度和平行度、定位销或定位孔的位置度、夹紧机构的重复定位精度、...
-
宁波自主可控珩磨夹具销售电话
发布时间:2026.07.05
夹紧机构失效多由密封件泄漏、弹簧断裂、液压/气压元件损坏导致,表现为夹紧力不足、夹紧不牢,修复方法是更换磨损的密封件、断裂的弹簧,检修液压/气压元件,调整夹紧机构的调压装置,确保夹紧力均匀、稳定。导向...
-
武汉珩磨夹具生产厂家
发布时间:2026.07.05
珩磨夹具的导向机构设计是确保珩磨杆平稳运行、提升加工精度的关键,导向机构的主要作用是引导珩磨杆沿工件内孔轴线运动,避免杆体偏摆、振动,确保珩磨杆与工件内孔保持同轴,同时减少珩磨杆与工件内孔的摩擦,延长...
-
河北液压件珩磨杆服务电话
发布时间:2026.07.04
珩磨杆在实际加工过程中易出现多种故障,故障排查与解决能力直接影响生产效率和加工质量,也是操作人员必备的**技能。常见的珩磨杆故障主要分为三大类:涨缩机构故障、导向装置故障和油石磨损异常,每类故障都有明...
-
 青岛通孔珩磨杆联系方式
发布时间:2026.07.04
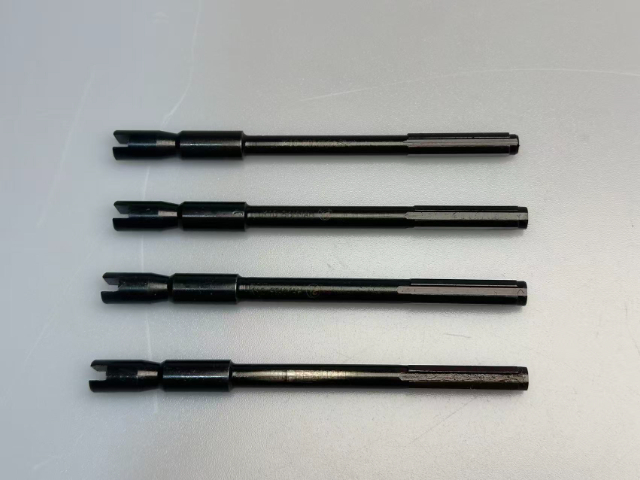
珩磨杆在实际加工过程中易出现多种故障,故障排查与解决能力直接影响生产效率和加工质量,也是操作人员必备的**技能。常见的珩磨杆故障主要分为三大类:涨缩机构故障、导向装置故障和油石磨损异常,每类故障都有明...
-
 杭州纺织机械珩磨油石销售电话
发布时间:2026.07.04
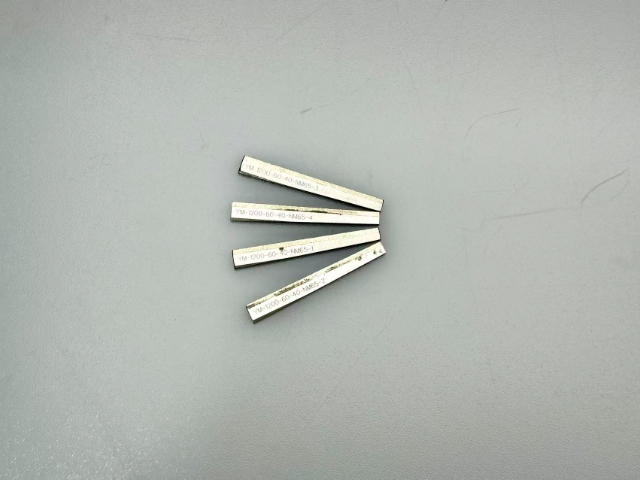
珩磨油石的磨料是决定其切削性能与适用范围的关键,主流磨料分为普通磨料与超硬磨料两大类,性能差异明显。普通磨料以氧化铝(刚玉)与碳化硅为主,氧化铝磨料(如白刚玉、棕刚玉)硬度高、韧性好,适合加工碳钢、合...
-
广东矿山机械珩磨夹具销售电话
发布时间:2026.07.04
珩磨夹具的定位基准设计直接关系到加工精度和批产稳定性。合理的定位基准应遵循基准统一原则,尽可能与设计基准、装配基准保持一致,以减少基准转换带来的累积误差。对于回转体类零件,通常采用外圆或端面作为定位基...
-
辽宁国产珩磨油石设备价钱
发布时间:2026.07.04
珩磨油石在有色金属加工中的专门适配 有色金属(铝合金、铜合金、镁合金等)具有质地软、塑性好、导热性强的特点,珩磨加工时易出现粘刀、油石堵塞、表面划痕等问题,专门有色金属珩磨油石通过配方与结构优化,完美...